 EN

what-is-a-hydraulic-crimping-machine-and-how-does-it-work, what-is-a-hydraulic-crimping-machine-and-how-does-it-work, /news
EN
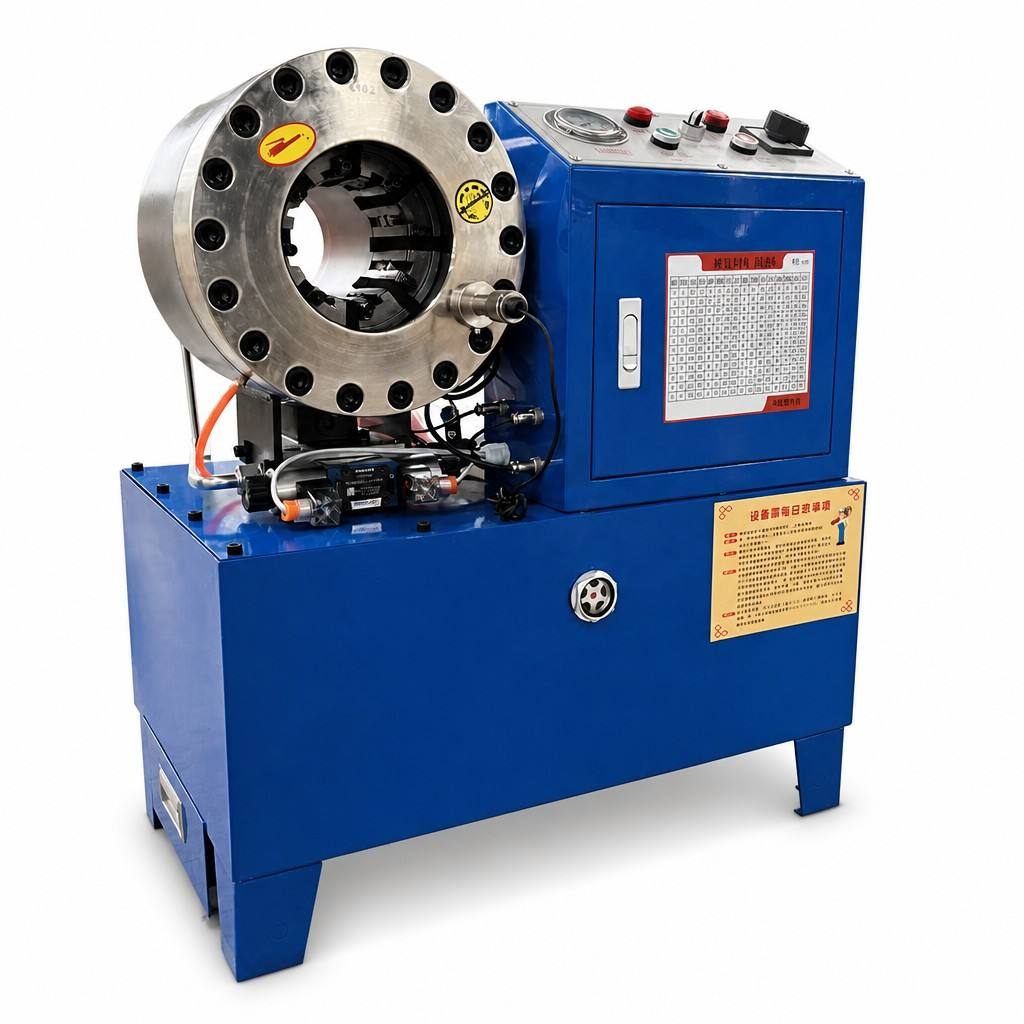
ا ماكينة ضغط هيدروليكية هي جهاز صناعي متخصص مُصمَّم لتثبيت التوصيلات بشكل آمن على الخراطيم عن طريق ضغط الحلقة أو الغلاف على مادة الخرطوم تحت ضغطٍ شديد. وتُعرف هذه العملية باسم «التقطيع»، وهي تُنشئ وصلات دائمة لا تسرب السوائل، وهي ضرورية لأنظمة القدرة الهيدروليكية والتطبيقات الهوائية وعمليات نقل السوائل في مختلف الصناعات. وفهم طريقة عمل هذا الجهاز أمرٌ بالغ الأهمية لأي شخص يشارك في تركيب الخراطيم أو صيانتها أو التصنيع الصناعي.

تعتمد المنشآت الصناعية على وصلات الخراطيم الموثوقة لمنع تسرب السوائل وفشل الأنظمة والوقت الضائع المكلف. ويتيح أداة التقطيع الهيدروليكية للمشغلين إنتاج وصلات عالية الجودة باستمرار، وتتوافق مع المعايير الصناعية الصارمة. وعلى عكس طرق التثبيت البديلة، فإن عملية التقطيع تُنشئ رابطةً تلغي النقاط الضعيفة وتحسِّن السلامة والمتانة في البيئات الشديدة التطلّب.
نظام الطاقة الهيدروليكية هو قلب كل وحدة من معدات آلة التثبيت بالضغط. ويتكون من مضخة هيدروليكية ومحرك ووعاء سائل وصمامات تحكم في الضغط، تعمل معًا لتوليد الضغط اللازم ولتنظيمه أثناء عمليات التثبيت بالضغط. وتقوم المضخة بسحب السائل من الوعاء ورفع ضغطه إلى مستويات تتراوح عادةً بين ٧٠٠ و١٠٠٠٠ رطل لكل بوصة مربعة، وذلك حسب طراز الآلة وحجم التوصيلة. ثم يُوجَّه هذا السائل المضغوط إلى أسطوانة تدفع رأس القالب إلى الأمام بقوة مضبوطة ومتسقة.
يمكن للمُشغِّلين تعديل إعدادات الضغط على معدات آلة التثبيت بالضغط لتناسب أقطار التوصيلات المختلفة ومواد المواسير المرنة. كما تمنع صمامات تخفيف الضغط بشكل تلقائي حدوث ارتفاع مفرط في الضغط، مما يحمي الآلة والوصلة النهائية على حد سواء. ويضمن هذا الإجراء الوقائي أن النظام لا يتسبب في أي تلفٍ للماسورة أو التوصيلة، حتى لو اختار المشغل إعدادات غير صحيحة.
نظام القالب هو المكوّن الوظيفي الذي يقوم مباشرةً بعملية التضييق. وتستخدم آلة تضييق وصلات المواسير قوالب قابلة للتبديل، مصمَّمة خصيصًا لأنواع وأحجام مختلفة من الوصلات. ويتضمَّن كل مجموعة قوالب قالبًا سفليًّا ثابتًا وآخر علويًّا متحركًا يضغطان على الحلقة المعدنية إلى قطرٍ وارتفاعٍ دقيقين. وقد صُمِّمت القوالب بدقة عالية لضمان ضغطٍ متجانسٍ على طول محيط الحلقة المعدنية بالكامل، وهو ما يُعدُّ أمرًا جوهريًّا لإنشاء ختمٍ موثوقٍ وخالٍ من التسريبات.
غالبًا ما تتضمَّن معدات آلات تضييق وصلات المواسير الحديثة أنظمة قوالب قابلة للتغيير السريع، تسمح للمُشغِّلين بالتبديل بين أحجام مختلفة من الوصلات دون الحاجة إلى أدوات أو توقُّفٍ طويل. كما تتضمَّن أنظمة القياس المدمجة في مكابس التضييق عرضًا دقيقًا لموضع القالب، ما يضمن نتائج متسقةً عبر مجموعات متعددة. وهذه القدرة على التكرار الدقيق تكتسب أهميةً بالغةً في بيئات الإنتاج الضخم، حيث يتساوى الاهتمام بالجودة والسرعة.
قبل تشغيل ماكينة ضغط هيدروليكية يجب إعداد الخرطوم بشكلٍ سليم عن طريق قصّه إلى الطول الصحيح وإزالة أي ملوثات أو شوائب من داخله. ثم يُوضع التوصيل على طرف الخرطوم، ويُنزل الحلق المعدني على الخرطوم بحيث يستقر مباشرةً بعد جسم التوصيل. ويكتسب التموضع الصحيح أهميةً بالغة، لأن الحلق المعدني يجب أن ينضغط بشكلٍ متجانس لتكوين ختمٍ مقاومٍ للتسرب دون أن يُسحق الخرطوم أو يتضرر مادته.
يجب على العاملين اختيار مجموعة القوالب المناسبة التي تتوافق مع مقاس الخرطوم والتوصيل. وتوفّر آلية المقياس في أداة التقطيع الهيدروليكية تأكيدًا بصريًّا على تركيب القوالب الصحيحة. وهذه الخطوة التحضيرية سريعةٌ لكنها أساسيةٌ لمنع أخطاء التجميع التي قد تؤدي إلى التسرب أو فشل النظام في الموقع.
بمجرد وضع الخرطوم والتجهيز في معدات آلة التضييق بشكلٍ صحيح، يُفعِّل المشغِّل النظام الهيدروليكي بواسطة دواسة قدم أو ذراع يدوية أو لوحة تحكم إلكترونية. ثم يمتد الأسطوانة الهيدروليكية بسرعةٍ عالية، ما يدفع القالب العلوي للأسفل بقوةٍ هائلة. ويُضغط الحلق المعدني بين القالبين العلوي والسفلي، فيُحكِم ضغط الغلاف المعدني حول الخرطوم بإحكامٍ تام. وينتج عن هذا الضغط عدة نقاط تماس بين الحلق ومواد الخرطوم، ما يثبِّت التجهيز في مكانه بشكلٍ فعّال.
وتستغرق عملية الضغط بضع ثوانٍ فقط في معظم طرازات أدوات التضييق الهيدروليكية. وتُظهر مقاييس الضغط بياناتٍ فوريةً، ما يسمح للمشغِّل بمراقبة العملية وضمان تطبيق قوة ضغطٍ مثلى. وبمجرد أن يصل القالب إلى موضع السكتة المحدَّد مسبقًا، يُحرِّر المشغِّل وسيلة التحكم، فينكمش القالب العلوي، وتبقى التجميعة الجاهزة جاهزةً للاختبار والتركيب.
بعد عملية التضييق، يُنتج جهاز تضييق وصلات الأنابيب تجميعًا يجب فحصه بصريًّا للتأكد من اتساق ارتفاع الحلقة المعدنية (الفيرول) وعدم وجود أي تشوه. وتقوم العديد من المنشآت الصناعية بقياس ارتفاع الفيرول باستخدام مقياس عمق أو أداة قياس متخصصة للتحقق من الامتثال للمعايير الصناعية مثل مواصفات الرابطة الأمريكية للمهندسين الميكانيكيين (SAE) أو المنظمة الدولية للتقييس (ISO). وتظهر الوصلة المُضمَّة بشكلٍ سليم تماسًّا سطحيًّا متجانسًا دون فراغات أو بروزات مرئية.
وتستخدم بعض بيئات التصنيع اختبار الضغط كفحص نهائي للجودة. ويُخضع منتج وصلة الأنبوب المُجمَّعة المُعالَج بجهاز التضييق لاختبار ضغط هيدروستاتيكي للتأكد من أن الوصلة لن تتسرب تحت الأحمال التشغيلية. ويضمن هذا التحقق الدقيق أن تفي كل وصلة بمتطلبات الأداء والسلامة قبل مغادرتها المنشأة.
تُعَدُّ قطاعات الهيدروليك والهواء المضغوط من أبرز المستخدمين لمعدات آلات التثبيت بالانكماش، لأن نقل السوائل يتطلّب وصلاتٍ موثوقةً تمامًا. وفي معدات البناء والآلات الصناعية والمركبات الثقيلة، يجب أن تتحمّل خراطيم الهيدروليك ذات الضغط العالي قوىً شديدةً وتقلّبات حراريةً واهتزازاتٍ حادّة. وتُنتِج آلة التثبيت بالانكماش الهيدروليكية وصلاتٍ مُصنَّفة لتحمل ضغوطًا تفوق ٦٠٠٠ رطل لكل بوصة مربعة، أي ما هو أبعدُ بكثيرٍ من القدرة التي تحقّقها طرق التثبيت الأخرى بشكلٍ موثوق.
كما تعتمد التطبيقات الهوائية في معالجة الأغذية وتجميع المركبات ونظم الأدوات التي تدار بالهواء المضغوط على وصلات الخراطيم الآمنة. ويضمن جهاز تثبيت توصيلات الخراطيم أن تبقى شبكات الهواء المضغوط مستقرّةً بدقةٍ من حيث الضغط دون تسريبٍ تدريجيٍّ قد يُضعف أداء الأدوات أو يُهدر طاقة الهواء المضغوط.
يستخدم فنيو السيارات ومرافق صيانة الأساطيل معدات ضغط التوصيلات في تركيب أنابيب الفرامل وإصلاح خراطيم نظام التوجيه بالطاقة وصيانة أنظمة تكييف الهواء. وتتطلب هذه التطبيقات وصلاتٍ لا تسمح بالتسرب فحسب، بل تكون أيضًا مقاومةً للفك الناتج عن الاهتزاز. ويُنشئ أداة الضغط الهيدروليكي رابطةً دائمةً لا تنفصل تدريجيًّا حتى بعد آلاف الدورات التشغيلية، ما يجعلها متفوِّقةً على الوصلات المُلولبة أو المشابك في تطبيقات المركبات.
تعتمد الشركات المصنِّعة الكبيرة التي تنتج معداتٍ تحتوي أنظمة هيدروليكية معقدة على معدات ضغط التوصيلات لتبسيط عمليات التجميع. وغالبًا ما تعمل مرافق الإنتاج بعدة وحدات من آلات الضغط الهيدروليكية بالتوازي، وكل وحدةٍ مضبوطةٌ لمقاسات خراطيم وأنواع توصيلات محددة. ويحقِّق هذا النهج الوحدوي أقصى إنتاجية ممكنة مع الحفاظ على معايير الجودة الصارمة عبر آلاف الوصلات المُجمَّعة.
توفر أداة التقطيب الهيدروليكية قوةً أكبرَ بكثيرٍ واتساقًا أعلى مقارنةً بأدوات التقطيب اليدوية أو تلك التي تعمل بالهواء المضغوط أو البديل الكهربائي. وتقتصر الأدوات اليدوية على قوة يد المشغل، وهي غير عملية عند تقطيب المواسير ذات القطر الكبير. أما الأنظمة الهيدروليكية فتوفر ضغطًا ثابتًا وقابلًا للتكرار بغض النظر عن قطر المواسير، مما يضمن جودةً متجانسةً في جميع التجميعات. ويكتسي هذا الاتساق أهميةً بالغةً في التطبيقات الحاسمة للبعثة، حيث قد يؤدي فشل الوصلات إلى مخاطر أمنية أو تلفٍ مكلفٍ في المعدات.
تتطلب آلة التقطيع الهيدروليكية عادةً صيانة دورية تشمل فحص مستوى الزيت الهيدروليكي، وتفقد الحشوات، وتنظيف القوالب بعد كل ٤٠ إلى ٨٠ ساعة من التشغيل، وذلك حسب شدة الاستخدام والظروف البيئية. ويجب أن تخضع المضخة الهيدروليكية والمحرك لصيانة احترافية مرة واحدة سنويًّا أو وفق الجدول الزمني للصيانة الذي يحدده الصانع. وتؤدي الصيانة السليمة إلى إطالة عمر المعدات، ومنع الأعطال المفاجئة، وضمان استمرار مكبس التقطيع في إنتاج وصلات موثوقة طوال فترة تشغيله.
تتضمَّن معظم طرازات آلات التقطيع الهيدروليكية أحجام خراطيم تتراوح بين ١/٤ بوصة و٢ بوصة في القطر، بينما تتعامل بعض الطرازات الثقيلة مع أحجام أكبر. ويعتمد النطاق المحدَّد على سعة القوة القصوى للآلة ومجموعات القوالب المتاحة. وتتضمن عملية تركيب جهاز تقطيع تجهيزات الخراطيم بشكل شامل مجموعة متنوعة من قوالب التقطيع التي تغطي أكثر الأحجام شيوعًا المستخدمة في التطبيقات النموذجية للمنشأة، ما يسمح للعاملين بأداء المهام بكفاءة دون الحاجة إلى تغيير الآلات.
