 EN

what-are-the-main-uses-of-silicone-tubes-in-industries, what-are-the-main-uses-of-silicone-tubes-in-industries, /news
EN
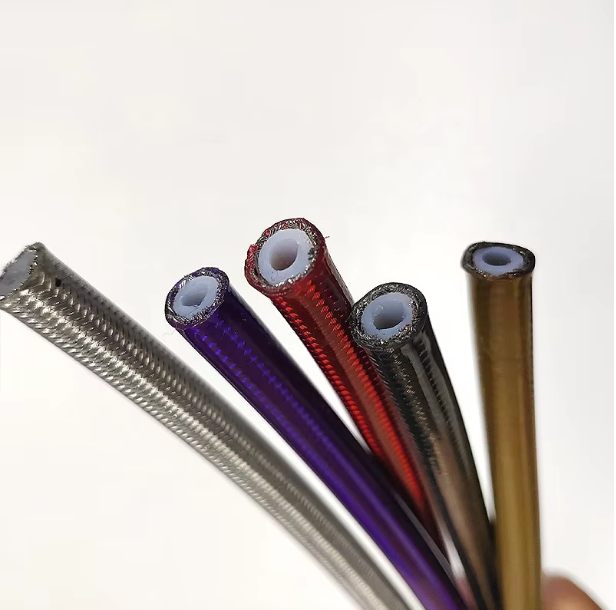
Il tubo in silicone è diventato un componente indispensabile in numerosi settori industriali grazie alle sue eccezionali proprietà materiali e alle versatili caratteristiche prestazionali. Dagli ambienti sanitari ai processi produttivi ad alta temperatura, i tubi in silicone garantiscono un trasferimento affidabile di fluidi, resistenza termica e biocompatibilità che altri materiali faticano a eguagliare. Comprendere gli utilizzi principali dei tubi in silicone consente a ingegneri, specialisti degli approvvigionamenti e responsabili degli impianti di prendere decisioni informate sulla selezione dei materiali e sulla strategia applicativa.
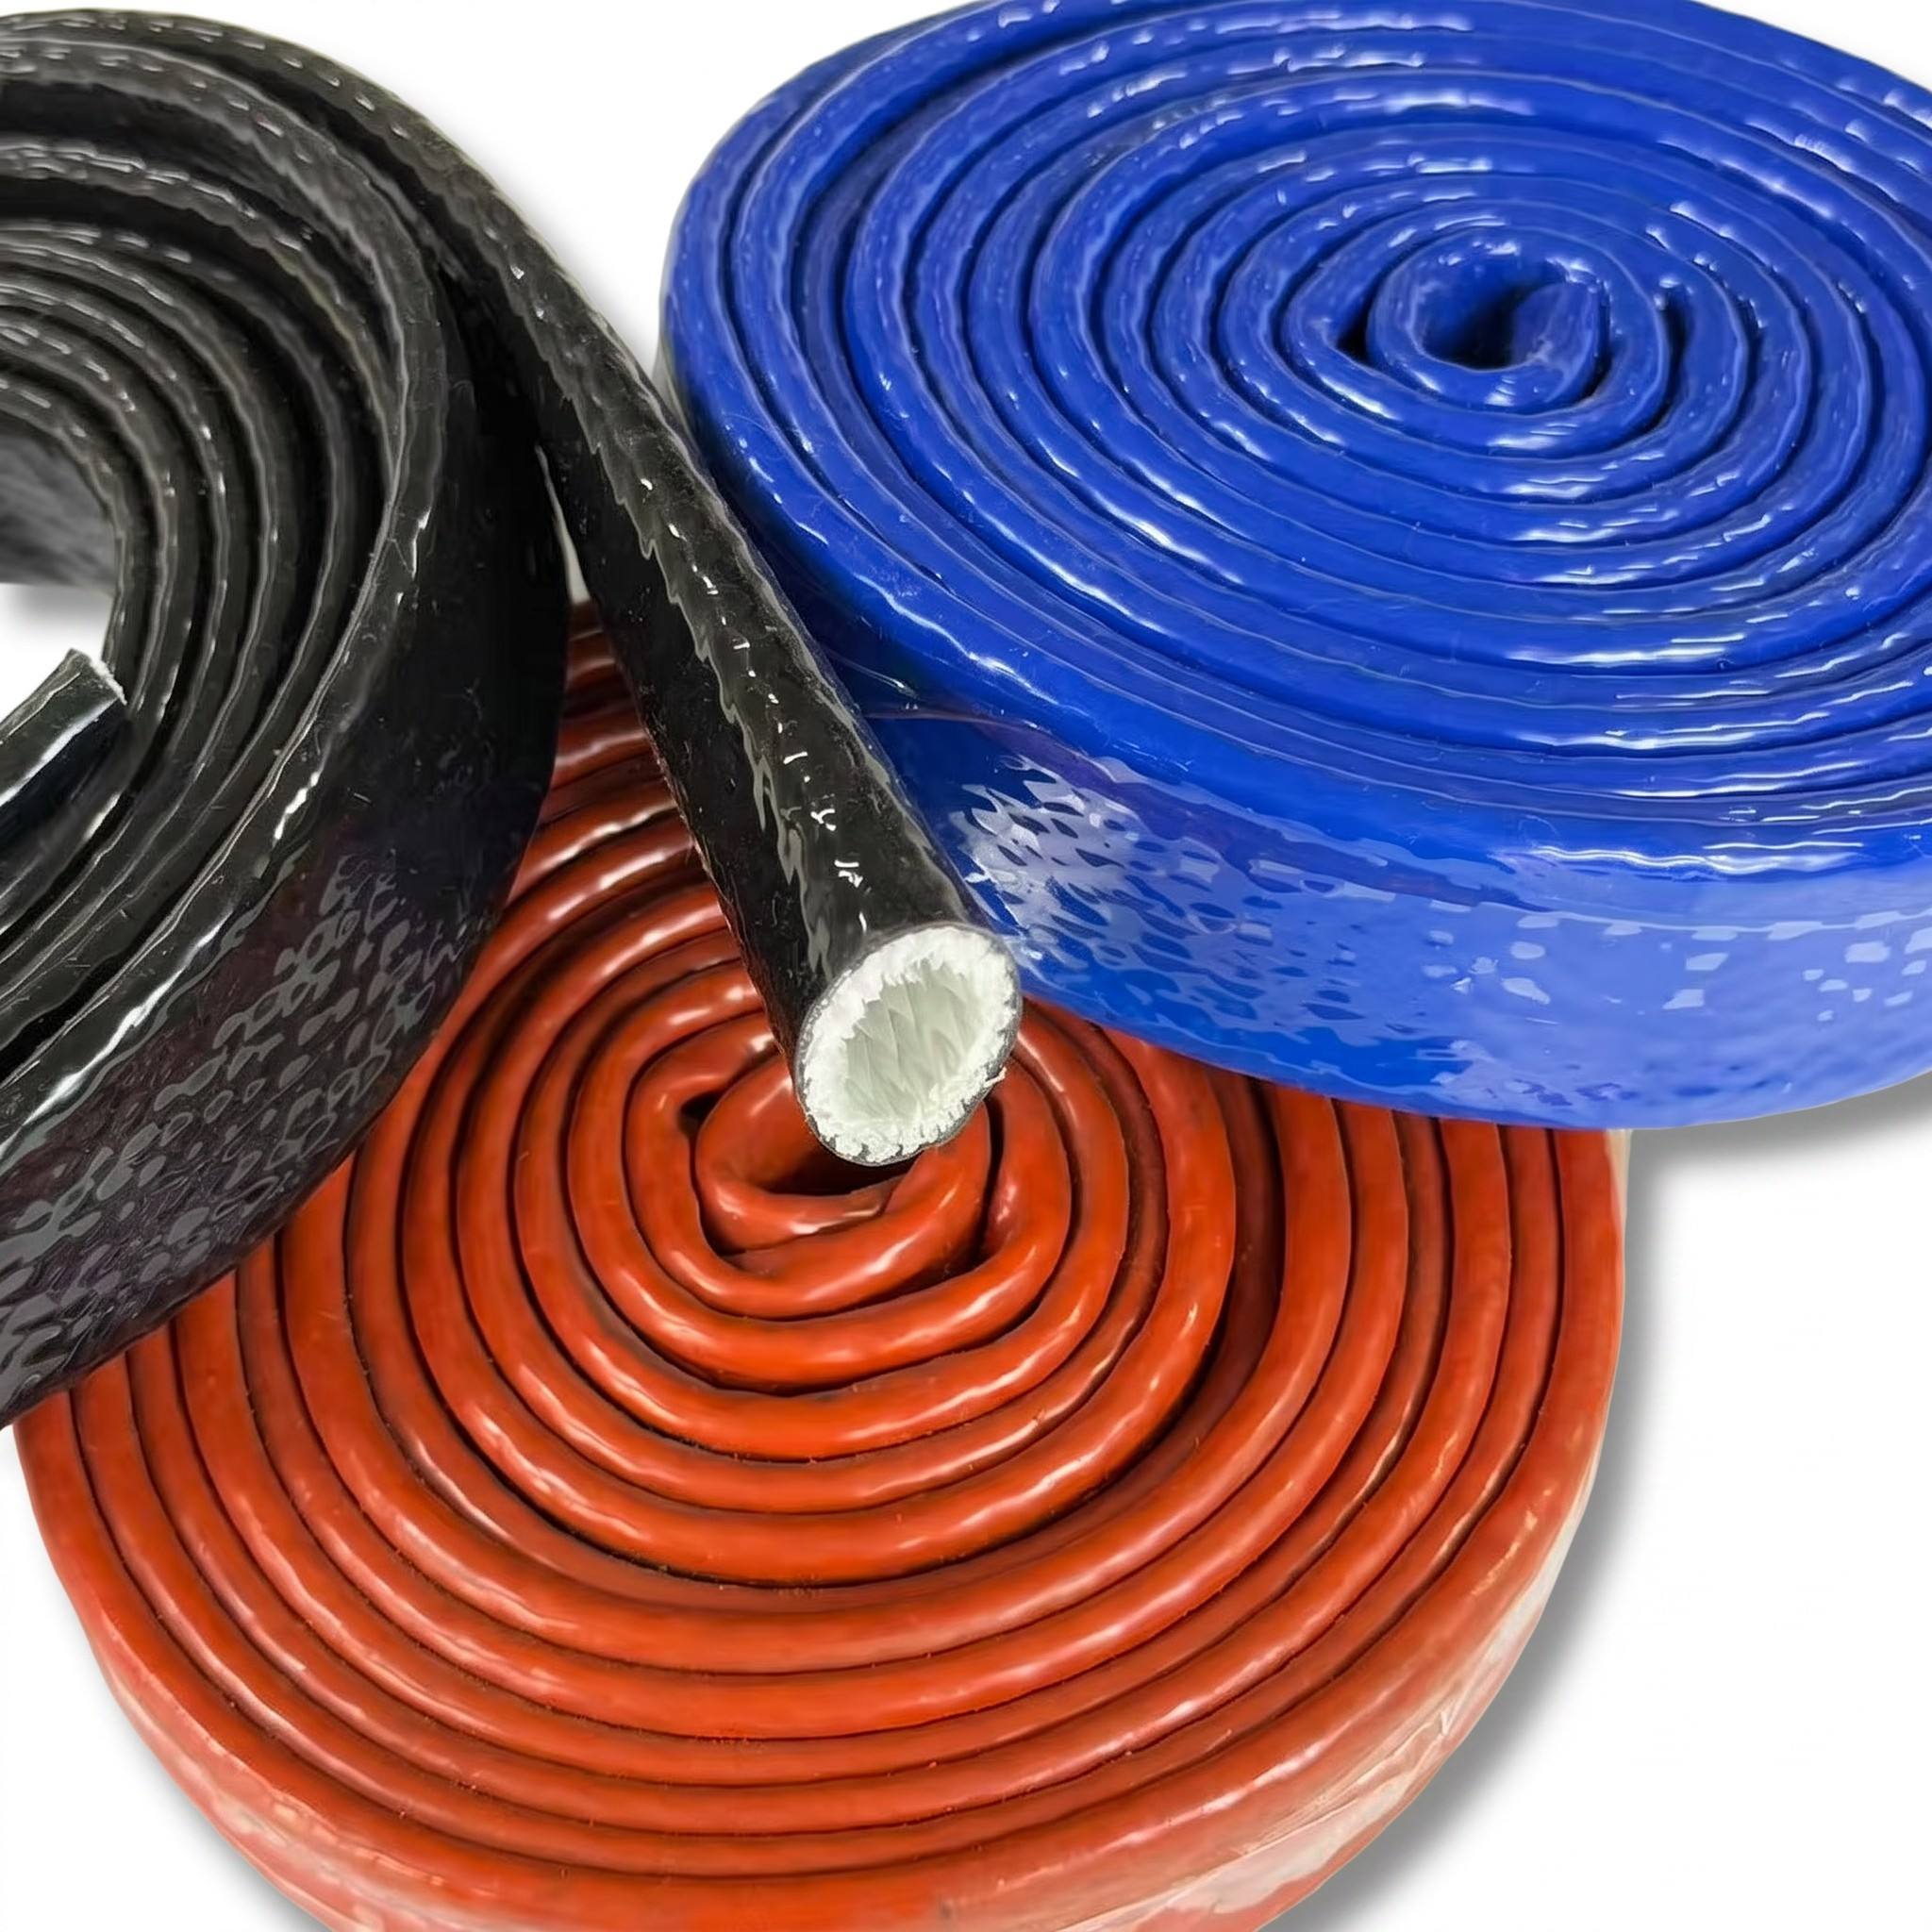
I tubi flessibili in silicone rappresentano una soluzione fondamentale negli ambienti in cui sono richieste resistenza chimica, stabilità termica e durata. Le applicazioni dei tubi in silicone di grado medico dominano i contesti sanitari, mentre le varianti di grado industriale sono impiegate nei settori della produzione, della lavorazione alimentare e dell’automotive. I tubi in silicone ad alta temperatura estendono la funzionalità a condizioni termiche estreme, dove plastiche convenzionali e composti in gomma non riescono a operare. Questa guida completa esplora le principali applicazioni industriali che generano domanda per la tecnologia dei tubi in silicone e spiega perché determinate proprietà li rendono la scelta preferita negli ambienti più impegnativi.
Il tubo in silicone di grado medico rappresenta il fondamento della progettazione moderna delle attrezzature sanitarie. Questi componenti tubolari collegano strumenti diagnostici, sistemi di somministrazione di fluidi e dispositivi impiantabili con assoluta affidabilità e conformità ai requisiti di sicurezza. La biocompatibilità del tubo in silicone di grado medico significa che non comporta alcun rischio di tossicità per i tessuti umani, rendendolo adatto a applicazioni che prevedono un contatto diretto o indiretto con il paziente. Pompe peristaltiche, macchine per la dialisi e apparecchiature respiratorie dipendono tutte dalla coerenza e dalla sicurezza garantite dal tubo in silicone di grado medico. Enti regolatori quali la FDA e la norma ISO 10993 stabiliscono rigorosi requisiti sui materiali, che solo il silicone di grado farmaceutico è in grado di soddisfare, assicurando sia la protezione del paziente sia le prestazioni dell’attrezzatura.
Gli ospedali e i laboratori clinici utilizzano tubi flessibili in silicone per la raccolta del sangue, la somministrazione di farmaci e le applicazioni di drenaggio chirurgico. La natura trasparente o traslucida di molti tipi di tubi in silicone consente il monitoraggio visivo del flusso dei fluidi e il rilevamento di contaminazioni. A differenza dei composti in gomma, il silicone non rilascia sostanze chimiche nei farmaci sensibili o nei campioni biologici, preservando l’integrità dei campioni e l’efficacia del trattamento. La compatibilità con i processi di sterilizzazione rappresenta un altro vantaggio fondamentale: i tubi in silicone per uso medico resistono a ripetuti cicli di autoclave, all’esposizione a radiazioni gamma e alla sterilizzazione con ossido di etilene, senza subire degradazione. Questa riutilizzabilità prolunga la vita utile delle attrezzature e riduce i costi operativi delle strutture sanitarie.
I tubi in silicone ad alta temperatura consentono un funzionamento affidabile negli impianti di produzione dove le attrezzature raggiungono regolarmente condizioni termiche estreme. Gli impianti chimici, gli stabilimenti per la produzione dell’acciaio e i produttori di componenti elettronici fanno tutti affidamento sui tubi in silicone ad alta temperatura per resistere all’esposizione continua al calore senza ammorbidirsi, fondersi o degradarsi. La stabilità termica di questi tubi supporta applicazioni che vanno dai sistemi di distribuzione del vapore alla circolazione di fluidi termici nei forni industriali. A differenza dei comuni tubi in gomma, i materiali dei tubi in silicone mantengono l’integrità strutturale su intervalli di temperatura superiori a 200 gradi Celsius, prevenendo guasti imprevisti delle attrezzature che interromperebbero i programmi produttivi. Le versioni rinforzate dei tubi in silicone ad alta temperatura aggiungono resistenza meccanica, rendendoli idonei per sistemi di trasferimento termico basati sulla pressione.
Flessibile tubo in silicone eccelle negli ambienti di lavorazione alimentare e bevande, dove sono fondamentali la resistenza chimica e la prevenzione della contaminazione. La natura non reattiva della silicona impedisce il trasferimento di sapori o interazioni chimiche con i prodotti lavorati, garantendo qualità e sicurezza del prodotto. Birrifici, impianti di lavorazione lattiero-casearia e stabilimenti farmaceutici scelgono tubi flessibili in silicone per il trasferimento degli ingredienti, i sistemi di raffreddamento e la gestione dei rifiuti. La resistenza del materiale ad acidi, basi e solventi organici lo rende compatibile con una vasta gamma di prodotti chimici impiegati nella lavorazione, che invece degraderebbero tubi convenzionali in gomma o plastica. Le certificazioni per uso alimentare garantiscono che i tubi flessibili in silicone soddisfino i requisiti delle autorità sanitarie e gli standard di sicurezza per i consumatori negli ambienti regolamentati di produzione alimentare.
I produttori automobilistici specificano sempre più spesso tubi in silicone ad alta temperatura per la circolazione del liquido refrigerante del motore, per i sistemi a vuoto e per il trasferimento di vapori di carburante all’interno dei vani motore. I cicli termici estremi riscontrati nelle moderne progettazioni di motori superano l’intervallo operativo dei tradizionali tubi in gomma, rendendo indispensabili le alternative in silicone per garantire affidabilità e durata. I materiali dei tubi in silicone offrono una resistenza superiore all’ozono e ai raggi ultravioletti rispetto alla gomma naturale o sintetica, prolungando la vita utile in ambienti sotto cofano particolarmente impegnativi. I produttori apprezzano gli intervalli di manutenzione ridotti e la diminuzione delle richieste di garanzia ottenute adottando tubi in silicone nei sistemi motore critici.
L'ingegneria aerospaziale fa affidamento su tubi in silicone ad alta temperatura per sistemi pneumatici, trasferimento di fluidi idraulici e applicazioni di controllo ambientale, dove i limiti prestazionali non possono essere compromessi. La natura leggera degli insiemi tubolari in silicone riduce il peso complessivo dell'aeromobile senza sacrificare affidabilità o margini di sicurezza. Aerei militari e commerciali specificano varianti di qualità aerospaziale che soddisfano protocolli di prova rigorosi e requisiti di prevenzione dei guasti catastrofici. Applicazioni spaziali, apparecchiature per prove ad alta quota e sistemi militari specializzati dipendono tutti dalla tecnologia dei tubi in silicone per mantenere la funzionalità in condizioni estreme di temperatura, pressione e sollecitazione ambientale, mai incontrate nelle applicazioni terrestri.
Il tubo in silicone di grado medico è sottoposto a rigorosi test per la biocompatibilità, l’estrazione chimica e la tossicità secondo gli standard ISO 10993 e FDA. I tubi in silicone standard possono contenere additivi o residui di lavorazione che comportano rischi per la salute in contesti clinici. Il tubo in silicone di grado medico deve garantire la compatibilità con i processi di sterilizzazione, resistere a più cicli di sterilizzazione e dimostrare prestazioni costanti anche dopo lunghi periodi di stoccaggio, senza degradazione del materiale né rischio di contaminazione.
I tubi in silicone ad alta temperatura mantengono l’integrità strutturale fino a circa 260 gradi Celsius per esposizioni continue e possono tollerare brevemente esposizioni intermittenti fino a 300 gradi Celsius o superiori, a seconda della formulazione e del rinforzo. Gradi specializzati con rinforzo in ceramica o fibra di vetro estendono ulteriormente i limiti massimi di temperatura. Le prestazioni dipendono dai livelli di pressione, dall’ambiente chimico e dalla durata dell’esposizione; i produttori forniscono curve dettagliate di prestazione termica per applicazioni e condizioni specifiche.
La sostituzione diretta richiede la verifica della compatibilità dimensionale, delle classi di pressione e degli standard per i raccordi di collegamento. I tubi flessibili in silicone spesso presentano caratteristiche di flessibilità e durezza diverse rispetto alla gomma, il che potrebbe influenzare le prestazioni del sistema. È necessario confermare la compatibilità chimica, poiché il silicone resiste ad alcuni composti ai quali la gomma reagisce in modo diverso. Consultare le specifiche del produttore ed eseguire test di compatibilità prima della sostituzione garantisce prestazioni ottimali del sistema e previene interruzioni operative.
