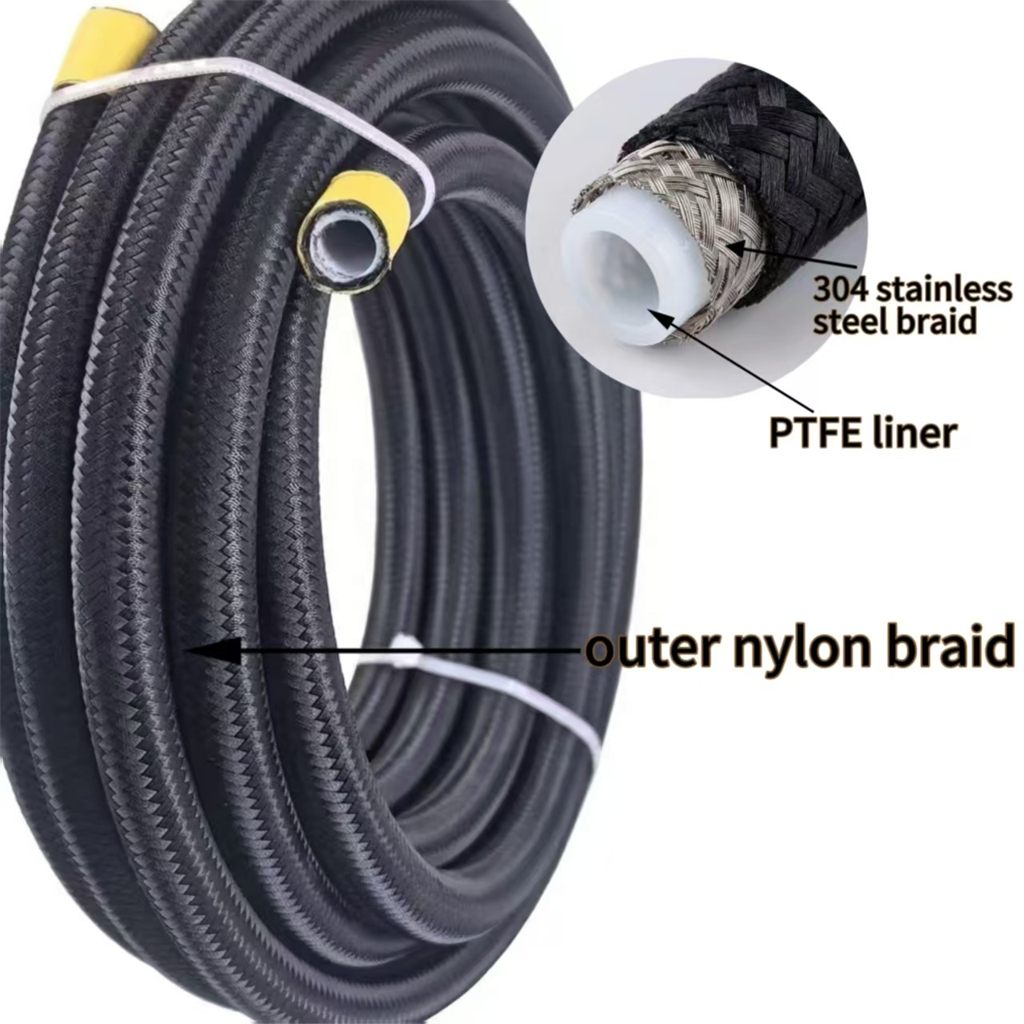
Asennetaan teflon-höyryputket vaatii huolellista huomiota yksityiskohtiin, oikeita työkaluja ja selkeää ymmärrystä liitoskohdista ja järjestelmän vaatimuksista. Monet teollisuus- ja autoteollisuussovellukset riippuvat oikeasta teflon-putken asennuksesta luotettavan suorituskyvyn varmistamiseksi, vuotojen estämiseksi sekä järjestelmän eheyden säilyttämiseksi korkeissa paineissa ja lämpötiloissa. Riippumatta siitä, työskenteletkö polttoainesovellusten, kemikaalikäsittelylaitteiden, hydraulijärjestelmien vai erityisten kilpa-autojen parissa, asennusprosessi noudattaa vakiintuneita parhaita käytäntöjä, jotka suojaavat sekä laitteitasi että toimintaasi.
PTFE-putket ja fluoropolymeerihosat tarjoavat erinomaisen kemiallisen kestävyyden ja lämpötilan sietokyvyn, mikä tekee niistä ihanteellisia vaativiin ympäristöihin, joissa tavalliset kumihosat epäonnistuvat. Kuitenkin niiden ylivoimainen suorituskyky riippuu täysin oikeasta asennuksesta. Tämä opas käy läpi välttämättömät vaiheet valmistelusta ja materiaalin valinnasta lopulliseen tarkastukseen ja painekokeeseen saakka, jotta kemiallisesti kestävä putkesi toimii luotettavasti koko käyttöikänsä ajan.
Valmistelu ja materiaalin arviointi
Tarkista hosan tekniset tiedot ja yhteensopivuus
Ennen asennuksen aloittamista varmista, että PTFE-putkenesi täyttää järjestelmän vaatimukset paineluokalle, lämpötila-alueelle ja kemialliselle yhteensopivuudelle. Tarkista letkun halkaisija, seinämän paksuus ja paineluokka laitteistosi teknisten tietojen mukaisesti. Fluoropolymeeriletkuja on saatavilla eri rakenteissa – PTFE-letku nylonkudottuna, ruostumattomasta teräksestä kudottuna tai spiraalikäärittyinä – ja kukin tyyppi soveltuu eri käyttötarkoituksiin. Tutustu valmistajan dokumentaatioon varmistaaksesi, ettei valitsemasi kemiallisesti kestävä letku hajoa altistuessaan kuljetettaville nesteille, kaasuille tai nesteille.
Tarkista letku ja liittimet
Tutki koko letkun pituus teflon-höyryputket tarkista näkyvät halkeamat, puristukset tai valmistusvirheet ennen asennusta. Tarkista kaikki liittimet, sovitinpalat ja pääliittimet korroosiolta, vaurioilta tai väärästä kierrepuhdistuksesta. Varmista, että kierret ovat puhtaita ja vaurioitumattomia, sillä vaurioituneet kierret heikentävät tiivistystä ja aiheuttavat vuotokohtia. Varmista, että PTFE-putken sisähalkaisija vastaa liittimen kokoa ja että liitosmuoto – olipa se JIC, NPT, SAE tai metrinen – vastaa järjestelmäsuunnittelua. Säilytä letkut viileässä, kuivassa paikassa suorilta auringonsäteiltä, koska UV-säteily voi heikentää joitakin polymeerejä ajan myötä.
Asennustekniikka ja liitosprosessi
Valmistele työalue ja kerää tarvittavat työkalut
Aseta puhtaaksi työalueeksi kaikki tarvittavat työkalut kätevästi saataville: säädettävät avaimet, asennukseen tarkoitetut käsityökalut, kierretiivistävä nauha tai tiivistemateriaali sekä vääntömomenttia tarkasti säädettävä avain. Käytä 'PTFE-kierretiivistävää nauhaa' NPT-miestakkojen kierreosissa vuotojen estämiseksi tai käytä valmistajan määrittämää sopivaa putkitiivistemateriaalia. Kemiallisesti kestävien letkujen asennuksessa vältä öljypohjaisia tiivistemateriaaleja, jos letku kuljettaa voimakkaita liuottimia tai erikoiskemikaaleja. Aseta koko letkun kulku paikalleen suunnitellaksesi sen reitin ja tunnista mahdolliset kierrot, terävät taipumat tai rasituspisteet, jotka voivat heikentää fluoropolymeeriletkua ajan myötä.
Asenna liittimet ja varmista yhteyskohdat
Kierrä liitososan kiinnike ensin käsin putken päähän kääntäen varovasti, kunnes tuntee vastukseen. Kun liitos on kiinnitetty käsin tiukalle, käytä säädettävää avainta ja kiristä liitososaa vielä neljäsosa–puoli kierrosta lisää. Älä ylikiristä, sillä liiallinen voima voi rikkoa liitososan tai vääntää putkea. Työnnä putki tiukasti työntöliitososan sisään PTFE-putkijärjestelmissä yleisissä työntöliitososissa, kunnes kuulet tai tunnet napsahduksen, joka osoittaa sisäisen kiinnitysrenkaan lukitsevan putken. Tarkista uudelleen, että putki on kokonaan kiinnitetty ja että liitos tuntuu vankalta. Käytä momenttiavainta suurissa korkeapaineisissa liitoksissa varmistaaksesi valmistajan määrittelemän, yhtenäisen momenttiarvon, joka estää sekä vuodot että liitoksen vaurioitumisen.
Putken asennus, tuenta ja lopullinen tarkastus
Asenna putki turvallisesti ja tue rasituskohtia
Suunnittele letkun asennus niin, ettei se taivu liian terävästi, kosketa kovia tai karkeita pintoja tai alueita, joissa fluoropolymeeriletku voi koskettaa yli 150 °C:n lämpöisiä moottoriosia tai koneita. Tukikohdat tulee sijoittaa säännöllisin väliajoin käyttäen letkun halkaisijalle suunniteltuja kiinnikkeitä, puristimia tai kiinnitystukia. Vältä kemikaalikestävän putken asentamista alueille, joissa esiintyy värähtelyä tai liikettä, sillä jatkuva taipuminen heikentää letkun sisäosaa ja liitoskohtia. Varmista vähintään yhden tuuman (25,4 mm) etäisyys teflon-letkun ja yli 150 °C:n lämpöisten lähteiden välillä, tai käytä suojaavia lämmönsuoja-putkia, jos etäisyys on pienempi. Varmista, että letkun asennus ei estä pääsyä muihin laitteiston osiin eikä aiheuta huoltovaaraa.
Painekoe ja vuodon seuranta
Ennen järjestelmän ottamista käyttöön suoritetaan hydrostaattinen painekoe 75–80 prosenttia PTFE-putkijärjestelmän nimellispaineksi määritellystä arvosta. Tarkastellaan kaikkia liitoskohtia, liittimiä ja letkun runkoa vuodatuksen, suihkumisen tai tippumisen merkeissä. Jopa pienet vuodot viittaavat virheelliseen liittimen kiristysmomenttiin tai vialliseen tiivistykseen. Jos vuoto havaitaan, puristetaan järjestelmä täysin tyhjäksi, tarkastetaan liitos ja kiristetään liitin uudelleen tai lisätään tarvittaessa kierrepuhdistinta. Kiristämisen jälkeen suoritetaan toinen painekoe, jolla varmistetaan korjaus. Fluoropolymeeriletkujärjestelmissä, joissa käsitellään vaarallisia tai kalliita nesteitä, kannattaa harkita sisäisten painemittareiden ja toissijaisen säiliöinnin asentamista, jotta painehäviö voidaan havaita käytön aikana.
Huolto ja pitkän aikavälin luotettavuus
Määritellään säännöllinen tarkastussuunnitelma
Suorita asennetun kemikaalikestävän letkun visuaaliset tarkastukset säännöllisesti valmistajan suosittelemin väliajoin tai kriittisissä järjestelmissä joka 6–12. kuukausi. Tarkista pinnan halkeamat, värinmuutokset, turpoaminen tai epätavalliset tuoksut, jotka viittaavat letkun rappeutumiseen. Tarkista kaikki liitännät korroosion, vuodon tai värähtelyn aiheuttaman löystymisen varalta. Kilpa- ja autoteollisuuden sovelluksissa, joissa suorituskyky ja turvallisuus riippuvat letkun eheydestä, lisää tarkastusten taajuutta kuukausittaiseen tai suorita tarkastus ennen jokaista käyttökertaa. Kirjaa tarkastustulokset huoltolokiin, jotta voit seurata letkun kunnon kehitystä ja suunnitella vaihdot ennen odottamatonta vikaa.
Vaihda letku ennen lopullista hajoamista
Seuraa PTFE-putken ikää ja suunnittele sen vaihto ennen valmistajan suositeltua huoltoväliä. Vaikka putki näyttäisi olevan vaurioitumaton, sisäinen kemiallinen hajoaminen, mikroskooppiset halkeamat tai liittimen korroosio voivat tapahtua hiljaa. Useimmat laadukkaat fluoropolymeeriputkiyhdistelmät kestävät viisi–kymmenen vuotta normaalissa käytössä, mutta aggressiiviset kemikaalit, korkeat lämpötilat tai korkeapaineiset kuormitussyklit lyhentävät huoltoväliä merkittävästi. Pidä varavarauksena saatavilla kokoonpanettu teflon-putki, jonka halkaisija ja paineluokitus ovat samat kuin alkuperäisellä, jotta mahdollinen yllättävä putken vikaantuminen ei aiheuta pitkää käyttökatkoa.
UKK
Mikä on oikea kiristysmomentti PTFE-putkien liittimille?
Vääntömomentin määritykset riippuvat liitoksen koosta, materiaalista ja käytettävästä letkutyypistä. Useimmat valmistajat suosittelevat tarkkojen arvojen selvittämiseksi liitoksen toimittajan dokumentaation tarkastamista; yleisesti suositeltava menetelmä on kuitenkin käsikiristys tiukkeneen asentoon ja sen jälkeen yksi neljäsosa–puoli kierrosta avaimella. Suurikokoisissa korkeapaineisissa PTFE-putkiyhdennyksissä, joissa käytetään JIC- tai SAE-liitoksia, on käytettävä kalibroitua vääntömomenttia mittaavaa avainta, jonka asetus vastaa valmistajan määrittelemää arvoa – tyypillisesti 10–40 foot-poundia (13,6–54,2 Nm) yleisimmille kokoilmoituksille. Fluoripolymeri-letkuliitosten liian tiukka kiristäminen voi aiheuttaa liitoksen murtumisen tai letkun muodonmuutoksen, kun taas liian löysä kiristäminen aiheuttaa vuotoja.
Voinko käyttää kierrepuutetta PTFE-putkiliitoksissa?
Kierrepuoli (PTFE-putkipuoli) toimii hyvin kemikaaleille kestävän putken kanssa käytetyillä miehisillä NPT-kierrepuolilla, mikä auttaa tiukentamaan kartiomainen liitokset ja estää kierrevuotoja. Kierretään kaksi tai kolme kierrosta PTFE-pohjaista kierrepuolta myötäpäivään miehiseen NPT-kierrepuoleen ennen liittimen asennusta teflon-putkeen. JIC- ja SAE-suorakierreliittimissä kierrepuolia ei suositella; sen sijaan käytetään korkeapaineisiin sovelluksiin tarkoitettua putkiliimaa. Noudata aina liittimen valmistajan ohjeita, sillä jotkin nykyaikaiset putkikytkimet sisältävät etukäteen tiivistetyt liitokset, joihin ei tarvita lisätiivistysainetta.
Miten voin estää teflon-putken taipumisen asennuksen aikana?
Tukikaa teflon-putkea koko sen pituudelta kiinnittimillä tai pidikkeillä, jotka ovat etäisyydellä toisistaan 30–45 cm, riippuen putken halkaisijasta ja asennusreitistä. Suunnittele putken kulku siten, että kaaret ovat pehmeitä ja niiden vähimmäiskaarevuussäde täyttää valmistajan määrittämän vaatimuksen – yleensä vähintään neljä kertaa PTFE-putken ulkohalkaisija. Vältä teräviä kulmia ja älä johda fluoropolymeeriputkea terävien kulmien ympäri ilman suojaa. Käytä kierreverkkoa tai muoviputkea suojaamaan teflon-putkea siinä kohdassa, jossa se kulkee karkeiden pintojen tai koneiden reunien läheisyydessä, jotta estetään kuluminen ja taipuminen, jotka voivat romahduttaa putken sisäosan ja rajoittaa virtausta.
 EN