En AN-forbindelse udgør en af de mest pålidelige tætningsløsninger i industrielle hydrauliske og væskeoverføringssystemer. Disse forbindelser opnår deres tætningsintegritet gennem omhyggeligt konstruerede kegle- og gevindgeometrier kombineret med præcis materialevalg og monteringspraksis. At forstå de tætningsmetoder, der anvendes i AN-forbindelser, er afgørende for ingeniører, teknikere og indkøbsprofessionelle, der skal sikre systempålidelighed og forhindre kostbare utætheder i højtryksapplikationer.
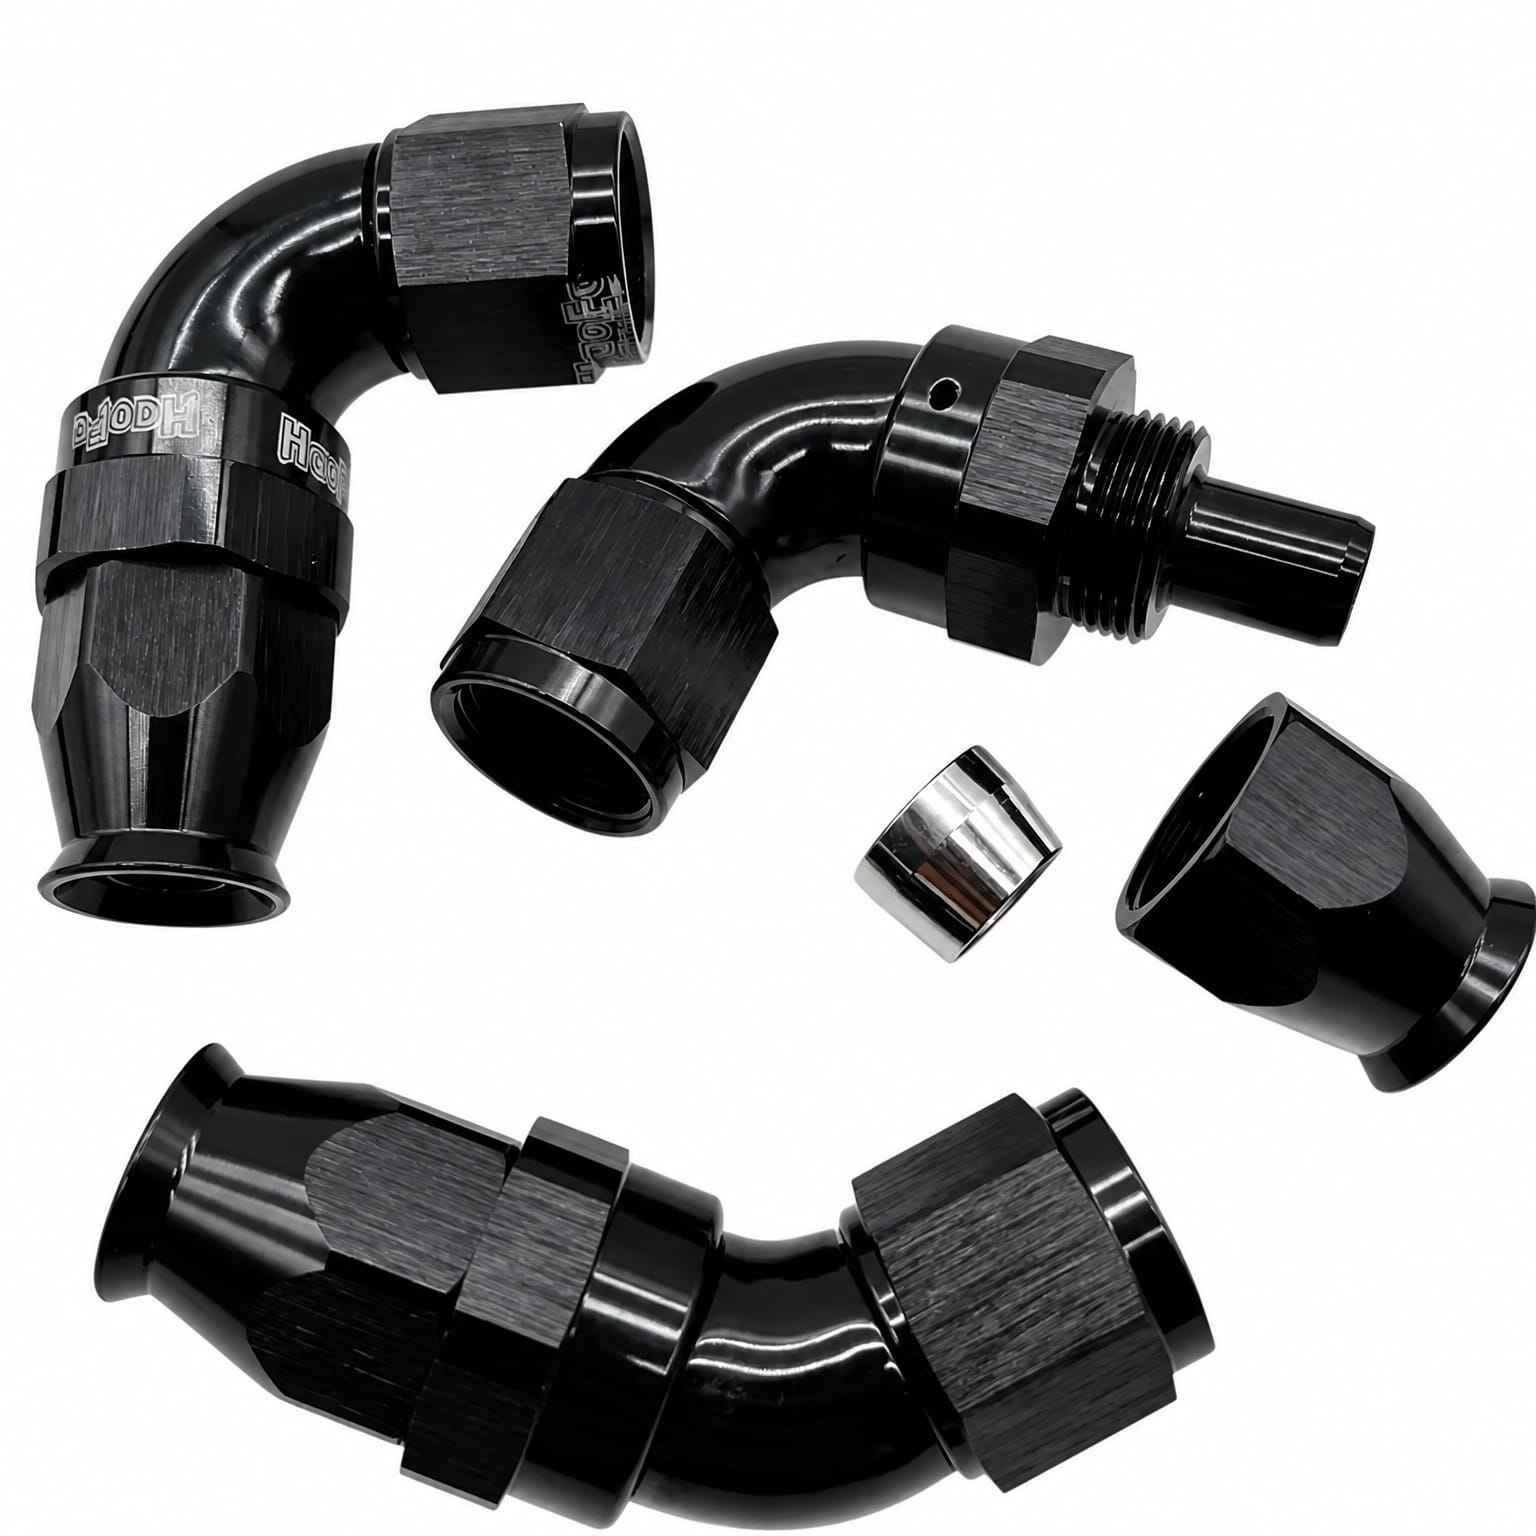
Tætheden af AN-forbindelser afhænger af flere faktorer, der virker i samspil. AN-stikdesignet indeholder en 37-graders flared vinkel, som skaber en metal-til-metal-kontaktflade, der danner den primære tætning. Når installationen udføres korrekt, eliminerer denne geometriske præcision behovet for separat tætningsbånd eller væskeformede gevindtætningsmidler, hvilket gør AN-forbindelser særligt attraktive til krævende anvendelser, hvor systemrenhed og vedligeholdelsessimplicitet er afgørende overvejelser.
Kegle- og flare-tætningsmekanisme
Forståelse af 37-graders flare-design
Grundlaget for AN-forbindelse tætningen hviler på JIC-flarestandarden på 37 grader, som er blevet den industrielle reference for forbindelser i væskesystemer. Denne specifikke vinkel skaber et kontrolleret kontaktmønster mellem den maskuline flare og den feminine sæde inden i AN-stikket. Den præcise vinkel sikrer, at når forbindelsen strammes, trykkes flarekonen gradvist mod det kegleformede sæde og opbygger en stadig mere tæt metal-til-metal-kontakt, der tætter uden at afhænge af deformation eller plastisk flydning.
Når en AN-trådadapter forbinder slange eller rør til systemkomponenter, skaber flaren en keglignende grænseflade, der naturligt øger tætningspresset, når drejningsmoment påføres. Den selvspændende egenskab betyder, at tætningen faktisk forbedres ved let vibration og termisk cyklus, en egenskab, der gør AN-konnektorer ekstremt holdbare i mobile og vibrationspåvirkede udstyr. Materialet i den mandlige kegle skal opretholde hårdhed og overfladeafslutningens ensartethed for at forhindre koldsvamp eller ridser, hvilket ville underminere tætningsintegriteten over gentagne tilslutningscykluser.
Materialevalg og krav til overfladeafslutning
AN-hurtigafkoblingsforbindelsen fungerer efter samme flared-princip, men materialekvaliteten bliver endnu mere afgørende i anvendelser med ekstrem tryk- eller temperatursvingninger. Aluminiumlegeringer, rustfrit stål og messing er almindelige valg for AN-forbindelseslegemer, og hvert materiale vælges ud fra den specifikke væskekompatibilitet og korrosionsmiljø. En spejlpolerede eller præcist færdigbearbejdet flare-overflade er afgørende, fordi mikroskopiske ridser eller forurening kan skabe utæthedsveje, hvor tryk kan omgå tætningen.
Overfladeforberejdelse før montering påvirker direkte pålideligheden af enhver AN-forbindelse, der bruges i systemet. Selv små forureningsspartler, der sidder fast mellem flare og sæde, kan forhindre fuld kontakt og medføre dråbesvælgning under tryk. Mange industrielle anvendelser kræver, at forbindelserne rengøres med passende opløsningsmidler og tørres fuldstændigt før montering for at bevare integriteten af metal-til-metal-tætningen.
Tætning af gevind og sikring af korrekt indgreb
Funktionen af AN-trådadapterens kompression og drejningsmoment
Selvom flaredelen danner den primære tætning i en AN-forbindelse, skal tråddelen af forbindelseslegemet også skrues korrekt fast for at holde flaredelen sikkert på plads. AN-trådadapteren har et sekskantet legeme, der kan fastholdes med en nøgle for at påføre kontrolleret drejningsmoment – typisk mellem 10 og 25 fod-pund, afhængigt af forbindelsens størrelse og materiale. Dette drejningsmoment skal justeres omhyggeligt, da utilstrækkelig spænding efterlader flaredelen løs og giver utæthed, mens overdrejet spænding kan deformere flaredelen eller beskadige trådene i blødere metaller.
Den klemmekraft, der opstår ved korrekt momentanvendelse, presser flare-konen mod dens sæde med tilstrækkeligt tryk til at skabe en næsten utæt forbindelse. I modsætning til simple rørsamlingsfittings, der afhænger af tætningsbånd til at udfylde mikroskopiske spring, opnår AN-forbindelsen sin tætning gennem geometrisk præcision og kontrolleret mekanisk kraft. Denne designfilosofi eliminerer variabler, der skyldes tætningsmidlets kvalitet og monteringsteknikken, hvilket gør tætningsresultater mere forudsigelige og gentagelige i forskellige miljøer og uanset operatørens færdighedsniveau.
Vibrationsbestandighed og termisk cyklus
En AN hurtigafkoblingsforbindelse skal opretholde sin tæthed gennem vibrationer og termiske udvidelsescykler, som kunne få andre typer af forbindelser til at løsne sig. Flarevinklens geometri skaber en selv-låsende effekt, hvor vibrationer faktisk strammer forbindelsen i stedet for at løsne den – en afgørende fordel i mobilt udstyr og dynamiske systemer. Termiske cykler introducerer spændinger, der ville få almindelige gevindforbindelser til at dræbe, men den konstante kontakttryk fra AN-forbindelsens design modstår temperaturbetinget nedbrydning af tætheden.
Industrielle hydrauliske systemer, der opererer i miljøer med varierende temperaturer, drager betydelig fordel af denne termiske stabilitet. Når væske temperaturen stiger og falder, udvider og trækker flare- og sæde materialerne sig, men den geometriske kegleformede relation sikrer vedvarende kontakttryk. Denne egenskab gør AN-forbindelser særligt velegnede til luftfarts-, automobil- og tung udstyrsanvendelser, hvor temperatursvingninger og vibration er konstante driftsvirkeligheder.
Forebyggelse af lækkage gennem korrekt montering
Afgørende monteringspraksis for pålidelighed af AN-forbindelser
Selv den mest avancerede AN-forbindelsesdesign kan mislykkes, hvis installationsprocedurerne ikke følges præcist. Flare-møtrikken skal kunne drejes frit over de maskuline tråde, inden den når til sædet, hvilket bekræfter, at trådene ikke er krydsede eller beskadigede, før monteringen påbegyndes. Mange teknikere bruger en lille mængde ren hydraulisk væske til at smøre flare-delen og trådene under monteringen, hvilket reducerer gnidning og hjælper med at opnå den korrekte endelige drejningsmoment-specifikation uden at beskadige komponentoverfladerne.
Genbrug af AN-trådadapterforbindelser kræver omhyggelig inspektion af både den maskuline konus og den feminine sæde for overfladeskader eller forurening. En konus, der er blevet komprimeret flere gange, kan udvikle mikrorevner eller deformationer, der påvirker dens tæthedsfunktion ved efterfølgende monteringer. Branchens bedste praksis anbefaler ofte at udskifte fittings efter frakobling for at sikre tætheden, især i kritiske systemer, hvor selv mindste utætheder kan få alvorlige konsekvenser eller miljømæssige implikationer.
Fejlfinding af utætheder i AN-forbindelsessystemer
Når en AN-forbindelse begynder at dræbe eller lække, skyldes det typisk én af flere korregerbare problemer. Fremmede partikler, der sidder fast mellem flare og sæde, udgør den mest almindelige årsag til utæthed og kan løses ved omhyggelig adskillelse, rengøring og genmontering med korrekt teknik. Overfladeskader på enten den mandlige kegle eller det kvindelige sæde kræver udskiftning af den påvirkede komponent, da polering eller genbearbejdning ikke kan genskabe den nøjagtige geometri, der er påkrævet for pålidelig tætning.
AN-koblingen med hurtig frakobling kan også lække, hvis gevindene er blevet overtrukket ved tidligere installationer, hvilket kan føre til gevindudskæring eller deformation af flare-keglen. Identificering af denne tilstand kræver fjernelse af forbindelsen og visuel inspektion af gevindene og flare for permanent deformation. Trykprøvning af systemet skal altid bekræfte, at korrigerende foranstaltninger har gendannet korrekt tætning, inden udstyret tages i brug igen, så dyre fejl undgås nedstrøms.
Ofte stillede spørgsmål
Hvorfor giver AN-forbindelser en bedre tætning end almindelige rørgewindel?
AN-forbindelser opnår en bedre tætning, fordi de bygger på præcis metal-til-metal-kegledeling i stedet for tætningsmaterialer til at skabe tætningen. Den 37-graders flarestilling skaber en kontrolleret geometri, der sikrer konstant kontakttryk, og kegleformen forbedrer faktisk tætningen ved vibration og termisk cyklus. Almindelige rørgewindel afhænger af tætningsbånd eller væskebaserede forbindelsesmidler, som kan forringes, tørre ud eller blive vasket bort, mens AN-forbindelsers tætninger forbliver effektive i ubegrænset tid, såfremt de er korrekt monteret.
Kan AN-gewindeladaptere genbruges sikkert efter frakobling?
Selvom AN-fittings teknisk set kan genbruges, anbefaler branchens bedste praksis at udskifte dem efter afkobling i kritiske anvendelser. Flare- og sædeoverfladerne kan pådrage sig mikroskopisk skade under kompressions- og dekompressionscyklusser, hvilket potentielt kan underminere tætheden ved senere brug. Hvis du genbruger komponenter til AN hurtigafkoblingskoblinger, skal begge overflader inspiceres under forstørrelse for ridser, skrammer eller deformation før genmontering for at sikre vedvarende pålidelighed.
Hvilke drejningsmoment-specifikationer skal anvendes ved montering af AN-fittings?
Drejningsmoment-specifikationer for AN-forbindelser varierer afhængigt af fittingsstørrelse og materiale og ligger typisk mellem 10 og 25 fod-pund for almindelige størrelser. Rådfør altid den specifikke udstyrsfabrikant eller dokumentationen for AN-fittings for præcise drejningsmomentværdier, da forkert drejningsmoment er en af de primære årsager til utætheder eller gevindskader. Brug af en kalibreret nøgle eller drejningsmomentsnøgle sikrer, at flarestykket modtager den korrekte klemmekraft uden overstramning, hvilket opretholder tætheden og forlænger forbindelsens levetid.
 EN

