И АН опрема представља једно од најпоузданијих решења за запломбу у индустријским хидрауличким и течносним преносним системима. Ови фитинги постижу интегритет пломбе пажљиво дизајнираном конусом и геометријом нита, у комбинацији са прецизним избором материјала и методама инсталације. Разумевање метода запломбивања који се користе у АН фитингу је од суштинског значаја за инжењере, техничаре и професионалце у области набавке који морају да одржавају поузданост система и спрече скупе пропусте у апликацијама под високим притиском.
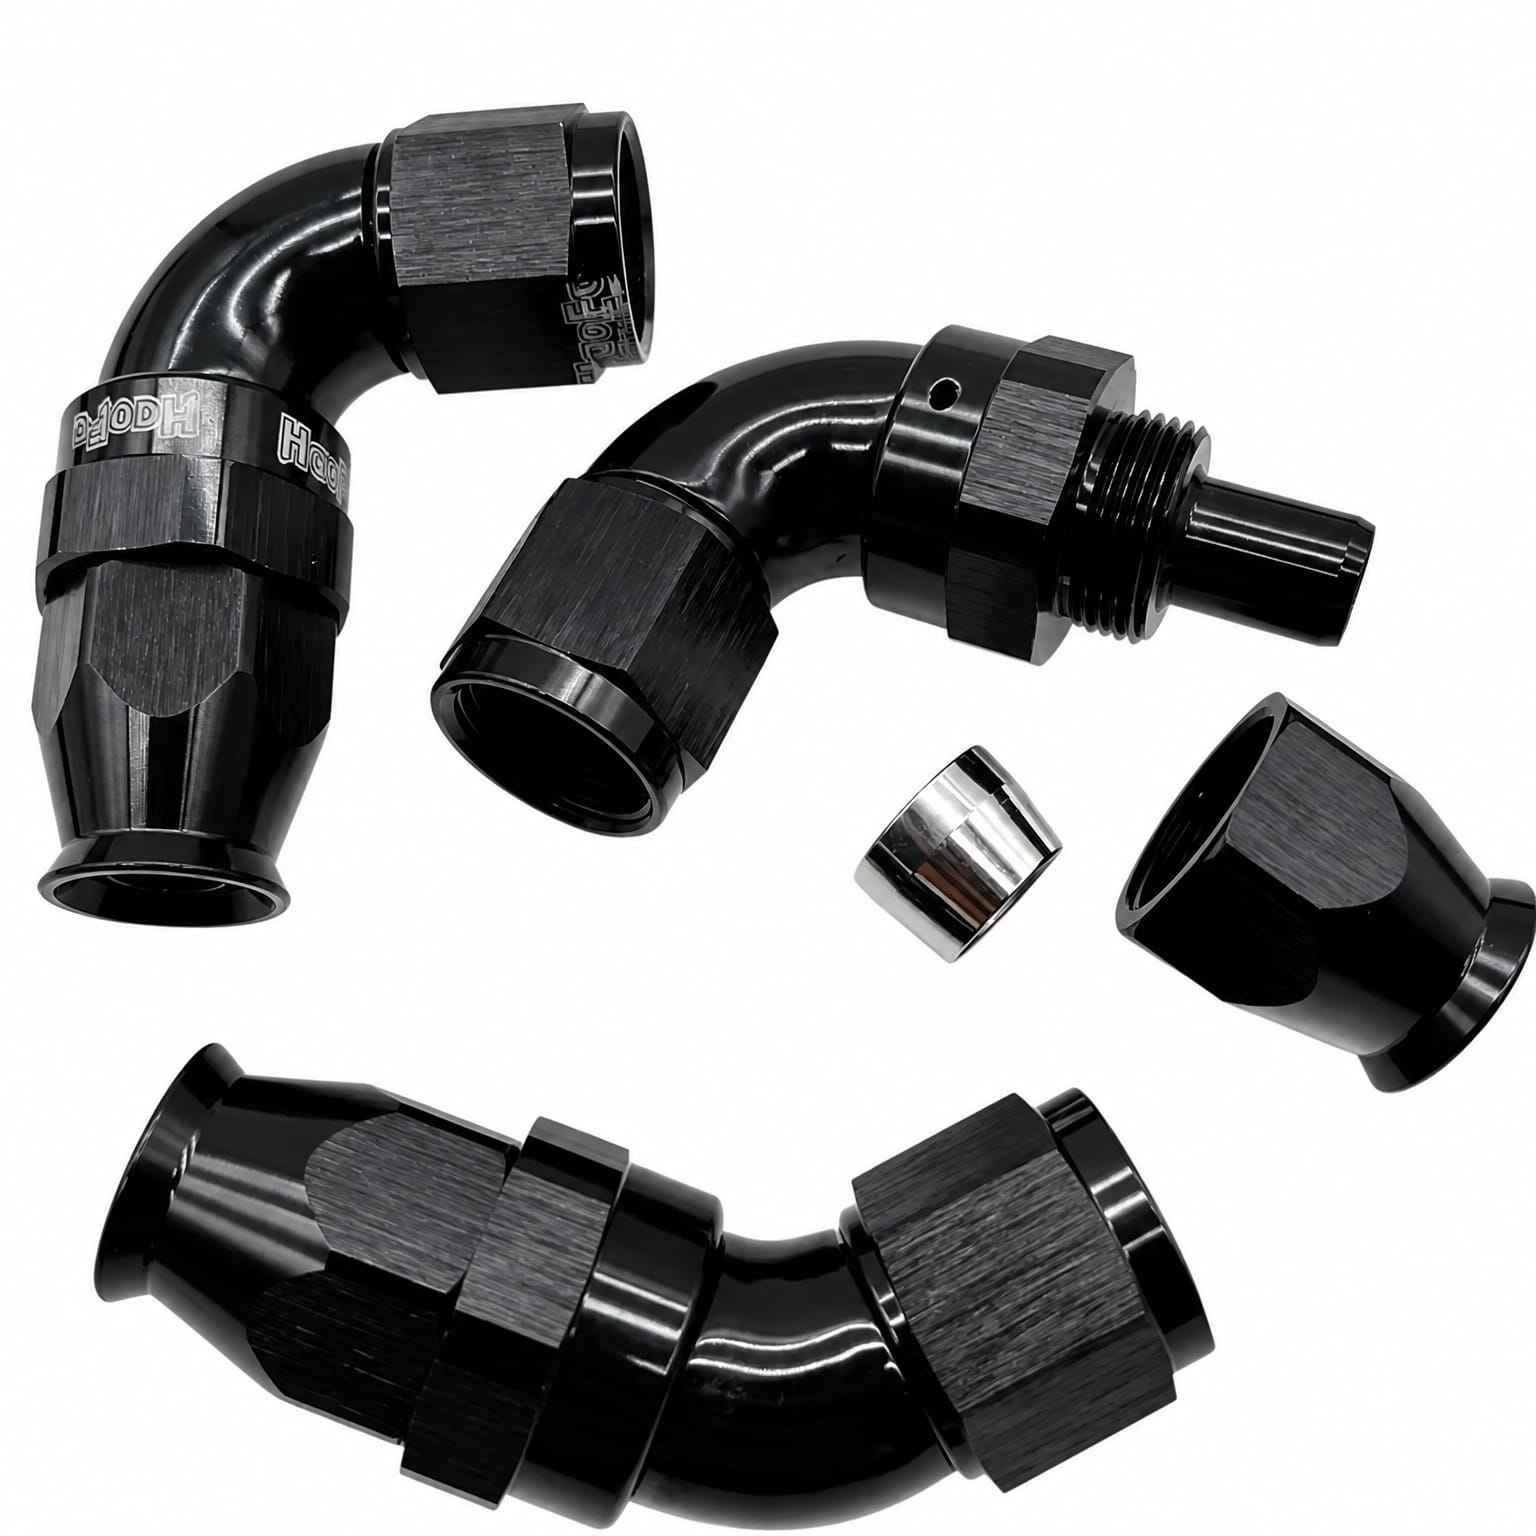
Ефикасност запломбивања АН фитинга зависи од више фактора који раде заједно. Дизајн АН конектора укључује угао запаљења од 37 степени, који ствара површину контакта метала са металом која формира примарни запечатак. Када се правилно инсталирају, ова геометријска прецизност елиминише потребу за одвојеном запчавањем траке или течним запчавањем нита, што чини АН фитинге посебно атрактивне за захтевне апликације где су чистота система и једноставност одржавања критичне забринутости.
Механизам за запљуштање конуса и фаларе
Разумевање дизајна 37-градусне фаларе
Фондација АН опрема затварање се темељи на стандарду JIC 37-градусни фалер, који је постао индустријски референтна тачка за повезивање система течности. Овај специфичан угао ствара контролисани образац контакта између мушке факеле и женског седишта унутар тела АН конектора. Прецизни угао осигурава да се, док се фитинг затеже, конус фалера постепено компресира на конусно седиште, стварајући све чврстији контакт метала са металом који се затвара без ослањања на деформацију или пластични проток.
Када адаптер за низу АН повеже црев или цев са компонентама система, фалер ствара интерфејс сличан клину који природно повећава притисак за запечаћивање док се примењује вртећи момент. Ова карактеристика самозатезања значи да се затварање заправо побољшава са малим вибрацијама и топлотним циклусом, својством које чини АН конекторе изузетно издржљивим у мобилној и опреми подложној вибрацијама. Машки конусни материјал мора одржавати тврдоћу и конзистенцију површине како би се спречило загревање или забијање, што би угрозило интегритет пломбе током понављаних циклуса повезивања.
Избор материјала и захтеви за завршном облогом површине
АН брзо одвајање споја ради по истом принципу запаљења, али квалитет материјала постаје још критичнији у апликацијама које укључују екстремне притиске или температурне промене. Алуминијумске легуре, нерђајући челик и месинг су уобичајени избор за тела за монтажу АН-а, од којих се сваки бира на основу специфичне компатибилности течности и средине корозије. Површина лакера која је огледално полирана или прецизно завршена је неопходна јер микроскопске огребљења или контаминација могу створити пролазне путеве који омогућавају притиску да заобиђе запечатак.
Припрема површине пре монтаже директно утиче на поузданост било ког АН конектора који се користи у систему. Чак и мале честице контаминације које су заробљене између факеле и седишта могу спречити потпуни контакт, што доводи до пуцања под притиском. Многе индустријске апликације захтевају да се фитинги очисте одговарајућим растварачима и потпуно осуше пре монтаже како би се задржао интегритет затварања метала на метал.
Завршћење нита и интегритет заплетене
Улога компресије и торка адаптера за нит АН
Док конус фаларе ствара примарно запечатање у АН фистинг, нагибан део тела фистинг такође мора бити правилно ангажован како би се фалара сигурно запрекла на место. Адаптер за низу АН користи тело у облику шестострукаца које се може држати кључем за примену контролисаног вртаћег момента, обично у распону од 10 до 25 фута фунти у зависности од величине и материјала. Овај тренутни момент мора бити пажљиво калибриран јер се ако се не затеже, фалер ће се опустити и омогућити да пролази, док претегнуће може деформисати конус фалера или одвојити нитке у мекијим металима.
Сила за запљачкање настала при правилном примене вртећег момента компресира конус факеле против седишта са довољно притиска да створи практично без пропуста веза. За разлику од једноставних фитинга за нитце за цеви који се ослањају на запечатачку траку за попуњавање микроскопских празнина, АН коннектор постиже своју запечатање кроз геометријску прецизност и контролисану механичку снагу. Ова филозофија дизајна елиминише променљиве које уводе квалитет запљуњака за нит и техника инсталације, чинећи резултате запљуњавања предвидивијим и понављајућим у различитим окружењима и нивоима вештина оператера.
Отпорност на вибрације и топлотни циклус
АН брзо одвајање споја мора одржавати своју затварање кроз цикли вибрације и топлотне експанзије који би могли довести до других типова фитинг да се опусти. Геометрија угла упале ствара самозачињивачки ефекат где вибрација заправо затеже повезивање уместо да га олакша, критична предност у мобилној опреми и динамичким системима. Термички циклус уводе напетост која би узроковала да обичне напетове везе плачу, али константан контактни притисак из пројекта АН фистинг-а отпорно се супротставља температурно индукованој деградацији запечатка.
Индустријски хидраулични системи који раде у окружењу променљиве температуре значајно имају користи од ове топлотне стабилности. Како температура течности расте и пада, материјали факеле и седишта се шире и скрћу, али геометријски однос клина осигурава континуирани контактни притисак. Ова карактеристика чини АН фитинге посебно погодне за ваздухопловство, аутомобилску и тешку опрему где су температурне клањење и вибрације константне оперативне стварности.
Превенција цурења путем одговарајуће инсталације
Критичне праксе инсталације за поузданост АН конектора
Најнапреднији дизајн монтаже АН-а и даље може пропаднути ако се не прате прецизне процедуре инсталације. Заједно са тим, уколико је потребно, се може користити и за решење проблема са уносом. Многи техничари користе малу количину чисте хидрауличке течности за мачење фалера и ниша током монтажа, што смањује гарење и помаже постизању исправне коначне спецификације окретача без оштећења површина компоненти.
Поново коришћење АН кона за адаптер за низу захтева пажљиву инспекцију и мушке фаларе и женског седишта на оштећење површине или контаминацију. Флер који је више пута компресиран може развити микро-крекинг или деформацију која угрожава његову способност за запечаћивање у каснијим инсталацијама. Најбоље праксе у индустрији често препоручују замену фитинга након прекидања да би се осигурала поузданост запечатине, посебно у критичним системима где чак и мањи пропустови могу имати озбиљне последице или утицај на животну средину.
Решавање проблема са пропустовима у системима АН конектора
Када се АН фитинг почне да пуца, узрок се обично може проћи у један од неколико исправљивих проблема. Стране честице које су заробљене између факеле и седишта представљају најчешћи извор пропуста, који се решава пажљивим распарком, чишћењем и поново монтажем користећи одговарајућу технику. Повреда површине или мушког конуса или женског седишта захтева замену погођене компоненте, јер полирање или поново обрада не могу вратити прецизну геометрију неопходну за поуздано запломбивање.
Кључ за брзо одвајање АН такође може да пролази ако су нитке биле претерано подвргнуте у претходним инсталацијама, што изазива одвајање нитке или деформацију конуса фалера. Да би се утврдило ово стање, потребно је уклонити фистинг и визуелно прегледати нитке и фалер на трајну деформацију. Испитивање притиска система треба увек да провери да ли су коригирајуће мере обновиле исправно запломбивање пре него што се опрема врати у употребу, осигурајући да се не догодију скупи неуспјех доле по потоци.
Често постављене питања
Зашто АН фитинги пружају бољу затварање у поређењу са стандардним нитцима цеви?
АН фитинги постижу супериорну запечатање јер се ослањају на прецизни контакт метала-метала конуса, а не запечатајући материјали за стварање запечатања. Угао трењења од 37 степени ствара контролисану геометрију која обезбеђује константан контактни притисак, а дизајн клина заправо побољшава затварање кроз вибрације и топлотне циклусе. Стандардне нитке за цеви зависе од заплетне траке или течних једињења које се могу разградити, осушити или опрати, док се AN заплетеници остају ефикасни на неограничено ако су правилно постављени.
Да ли се адаптери за низу АН могу безбедно поново користити након прекида?
Иако се технички АН фитинги могу поново користити, најбоље праксе у индустрији препоручују замену након прекида прикључења у критичним апликацијама. Површина факеле и седишта могу имати микроскопску оштећење током циклуса компресије и декомпресије, што потенцијално угрожава интегритет пломбе у каснијим употребама. Ако се компоненте за брзо одвајање АН-а поново користе, оба површина под увећањем треба прегледати на гребење, оштрице или деформације пре поновног састављања како би се осигурала и даље поузданост.
Које спецификације окретача треба користити приликом инсталирања АН фитинга?
Спецификације окретача за инсталације АН конектора варирају у зависности од величине и материјала монтаже, обично у распону од 10 до 25 фута фунти за уобичајене величине. Увек се консултујте са произвођачем специфичне опреме или документацијом за монтажу НН за тачне вредности крутног момента, јер је неисправни крутни момент главни узрок цурења или оштећења нита. Коришћење калибрираног калибралног или вртећег кључа осигурава да конус факеле добија одговарајућу снагу за заплене без прекомерног затезања, одржавајући интегритет пломбе и продужујући живот везе.
 EN

