 EN

what-sealing-methods-do-an-fittings-use, what-sealing-methods-do-an-fittings-use, /news
EN
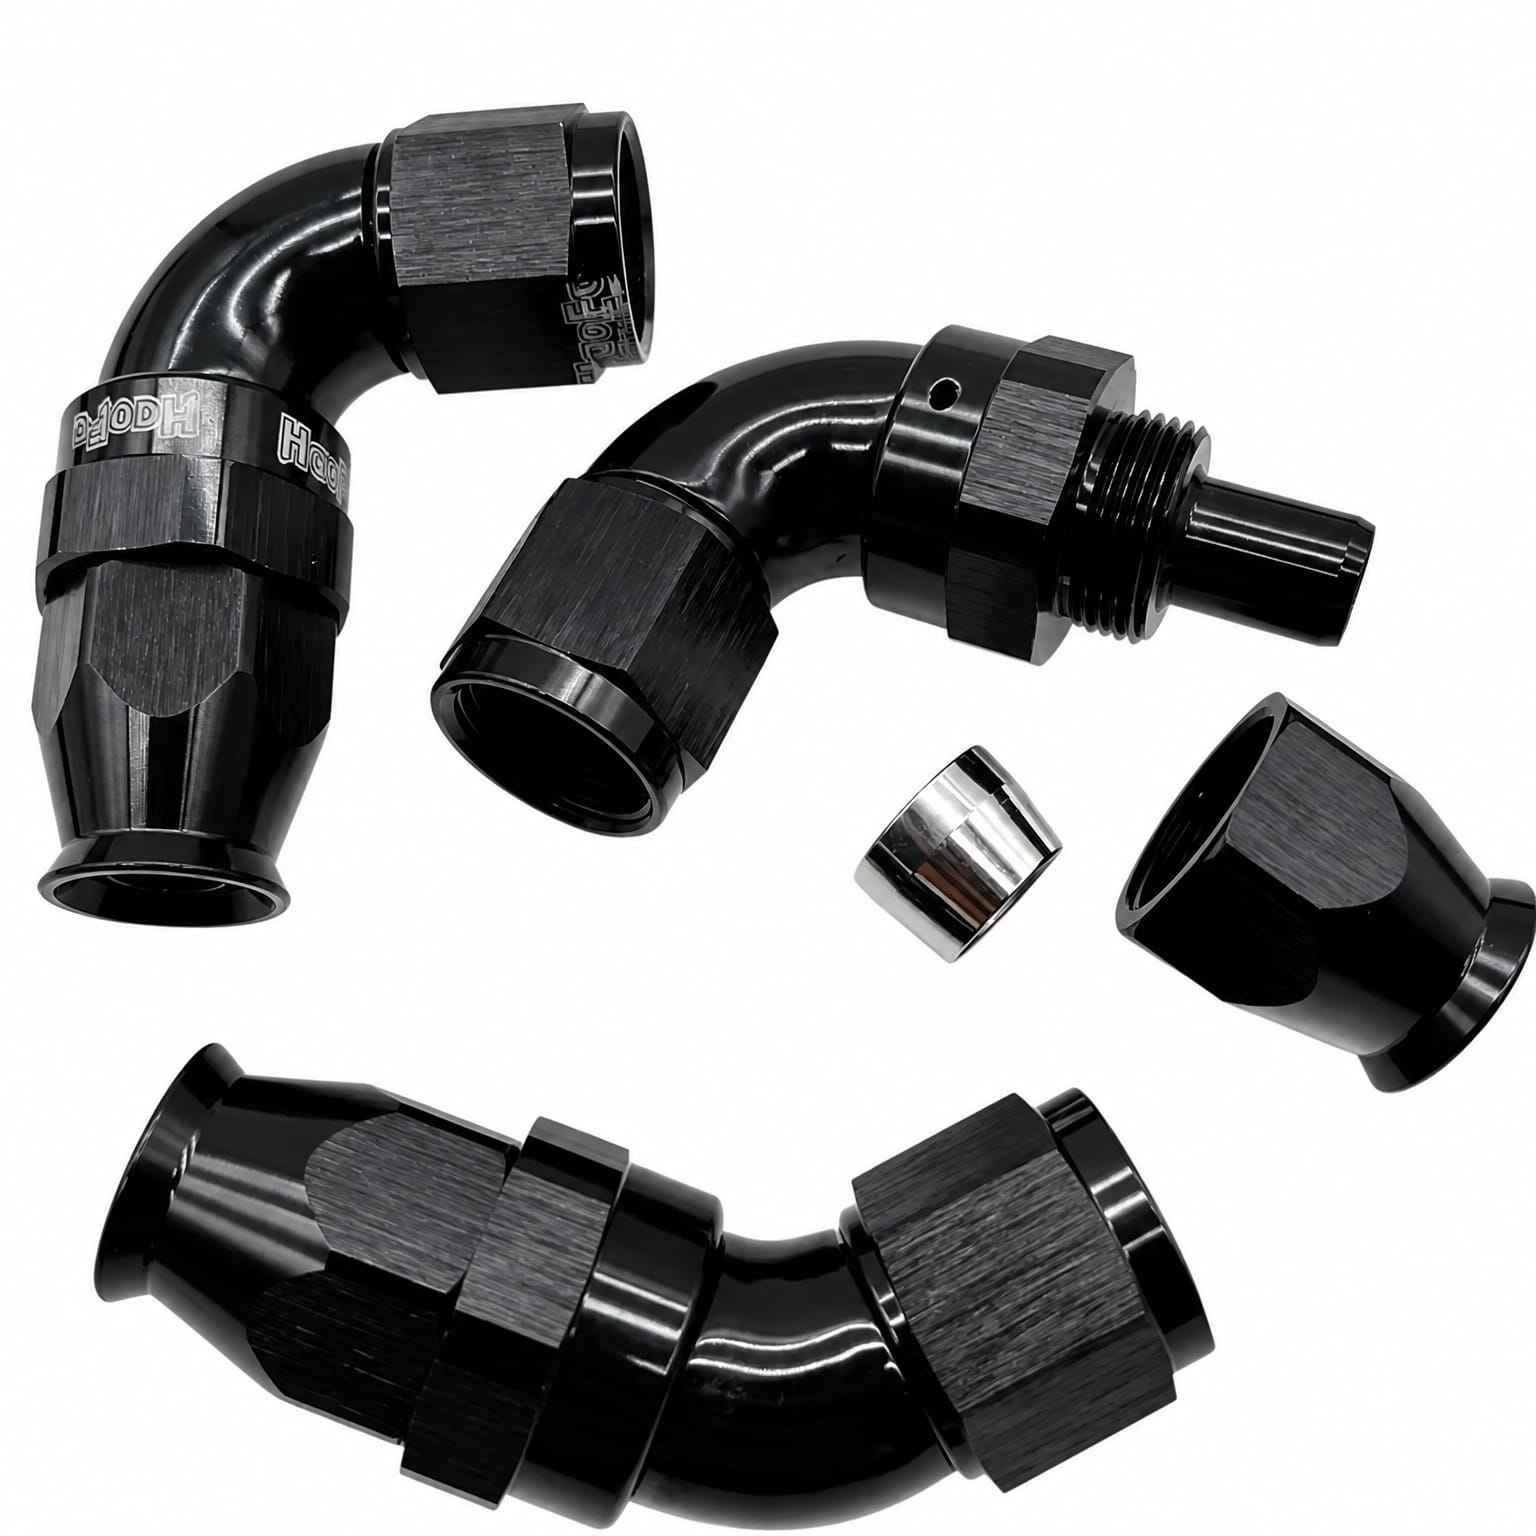
En AN-fitting utgör en av de mest pålitliga tätningslösningarna i industriella hydrauliska och vätskeöverföringssystem. Dessa anslutningar uppnår sin täthet genom noggrant utformad kon- och gänggeometri kombinerad med exakt materialval och korrekta monteringsrutiner. Att förstå de tätningsmetoder som används vid AN-anslutningar är avgörande för ingenjörer, tekniker och inköpsansvariga som behöver säkerställa systemets pålitlighet och förhindra kostsamma läckor i högtrycksapplikationer.
Tätningseffekten hos AN-fittingar beror på flera faktorer som samverkar. AN-anslutningsdesignen inkluderar en 37-graders utskjutande vinkel, vilket skapar en metall-till-metall-kontaktyta som utgör den primära tätningen. När den installeras korrekt eliminerar denna geometriska precision behovet av separat tätningsband eller vätskeformade gängtätningsmedel, vilket gör AN-fittingar särskilt attraktiva för krävande applikationer där systemrenlighet och underhållsenkelhet är avgörande aspekter.
Grunden för AN-fitting tätningen bygger på JIC-flänsstandard 37 grader, som blivit den industriella referensstandarden för vätskesystemanslutningar. Denna specifika vinkel skapar ett kontrollerat kontaktmönster mellan den manliga flänsen och den kvinnliga sätena inuti AN-kopplingskroppen. Den exakta vinkeln säkerställer att när kopplingen åtdrages trycks flänskonen gradvis mot den koniska sätet, vilket genererar allt tätare metall-till-metall-kontakt utan att tätningen är beroende av deformation eller plastisk flöde.
När en AN-gängadapter ansluter slang eller rör till systemkomponenter skapar utblåsningen ett kileformat gränssnitt som naturligt ökar tätningstrycket när vridmoment appliceras. Denna självanspännande egenskap innebär att tätningen faktiskt förbättras vid lätt vibration och termisk cykling – en egenskap som gör AN-anslutningar exceptionellt slitstarka i mobila och vibrationskänsliga apparater. Materialet för den manliga konen måste bibehålla hårdhet och konsekvent ytyta för att förhindra gallring eller skavning, vilket skulle försämra tätheten vid upprepad anslutning.
AN-snabbkopplingen med friläggning fungerar enligt samma utblåsningsprincip, men materialkvaliteten blir ännu viktigare i applikationer med extremt högt tryck eller stora temperatursvängningar. Aluminiumlegeringar, rostfritt stål och mässing är vanliga val för AN-kopplingens kropp, där varje material väljs utifrån specifik fluidkompatibilitet och korrosionsmiljö. En spegelblank eller exakt slutförd utblåsyta är avgörande, eftersom mikroskopiska repor eller föroreningar kan skapa läckvägar som tillåter att trycket bypassar tätningen.
Ytförberedelse innan montering påverkar direkt pålitligheten hos alla AN-anslutningar som används i systemet. Redan små partiklar av föroreningar som fastnar mellan utblåset och sätesytan kan förhindra full kontakt, vilket leder till läckage under tryck. Många industriella applikationer kräver att kopplingar rengörs med lämpliga lösningsmedel och torkas fullständigt innan montering för att bibehålla integriteten i metall-till-metall-tätningen.
Även om flarekonen skapar den primära tätheten i en AN-förbindelse måste gängadelen av förbindelsens kropp också sättas in korrekt för att trycka fast flaren på plats. AN-gängadaptern har en sexkantig kropp som kan greppas med en nyckel för att applicera kontrollerat vridmoment, vanligtvis mellan 10 och 25 fot-pund beroende på förbindelsens storlek och material. Detta vridmoment måste kalibreras noggrant, eftersom för litet vridmoment lämnar flaren löst och orsakar läckage, medan för stort vridmoment kan deformera flarekonen eller skada gängorna i mjukare metaller.
Den spännkraft som skapas genom korrekt momentanvändning trycker ihop flare-konen mot dess säte med tillräckligt tryck för att skapa en nästan läckfri förbindelse. Till skillnad från enkla rörskruvförbindningar, som förlitar sig på tätningsband för att fylla mikroskopiska luckor, uppnår AN-anslutningen sin täthet genom geometrisk precision och kontrollerad mekanisk kraft. Denna designfilosofi eliminerar variabler som introduceras av tätningsmedlets kvalitet och monteringsteknik, vilket gör att tätningsresultaten blir mer förutsägbara och reproducerbara i olika miljöer och oavsett operatörens kompetensnivå.
En AN-snabbkoppling måste bibehålla sin täthet under vibration och temperaturutvidgningscykler som kan orsaka andra typer av kopplingar att lossna. Geometrin för utföringsvinkeln skapar en självlåsande effekt där vibrationer faktiskt åter drar åt anslutningen i stället för att lossna den – en avgörande fördel i mobil utrustning och dynamiska system. Temperaturcyklingar introducerar spänningar som skulle få vanliga gängade anslutningar att läcka, men den konstanta kontaktrycket från AN-kopplingens design motverkar temperaturinducerad försämring av tätheten.
Industriella hydrauliska system som arbetar i miljöer med varierande temperaturer drar stora fördelar av denna termiska stabilitet. När vätskans temperatur stiger och sjunker expanderar och drar sig materialen för flänsen och sätesytan, men den geometriska kilformade relationen säkerställer att kontakttrycket upprätthålls. Denna egenskap gör AN-förbindningar särskilt lämpliga för luft- och rymdfart, fordonsteknik samt tung utrustning där temperatursvängningar och vibrationer är konstanta driftsförhållanden.
Den mest avancerade AN-skarvdesignen kan fortfarande misslyckas om installationsförfarandena inte följs exakt. Flänsmuttern måste kunna vridas fritt över de yttre gängorna innan den når sätesytan, vilket bekräftar att gängorna inte är korsade eller skadade innan monteringen påbörjas. Många tekniker använder en liten mängd ren hydraulvätska för att smörja flänsen och gängorna under monteringen, vilket minskar risk för gallring och hjälper till att uppnå den korrekta slutliga momentangivelsen utan att skada komponentytorna.
Återanvändning av AN-gängadapteranslutningar kräver noggrann inspektion av både den manliga koniska änden och den kvinnliga sätesytan för ytskador eller föroreningar. En konisk ände som komprimerats flera gånger kan utveckla mikrospännrissningar eller deformationer som påverkar dess täthetsförmåga vid efterföljande installationer. Branschens bästa praxis rekommenderar ofta att byta fäststycken efter koppling från varandra för att säkerställa tätningens tillförlitlighet, särskilt i kritiska system där även minsta läckage kan få allvarliga konsekvenser eller miljöpåverkan.
När en AN-anslutning börjar läcka är orsaken vanligtvis en av flera åtgärdbara problem. Främmande partiklar som sitter fast mellan utvidgningen och sätesytan utgör den vanligaste läckkällan; detta åtgärdas genom noggrann demontering, rengöring och montering med rätt teknik. Ytskador på antingen den manliga konen eller den kvinnliga sätesytan kräver utbyte av den berörda komponenten, eftersom polering eller omformning inte kan återställa den exakta geometrin som krävs för tillförlitlig tätning.
AN-kopplingen med snabbkoppling kan också läcka om gängorna har överdrivits vid tidigare installationer, vilket leder till gängskada eller deformation av utvidgningskonen. Att identifiera detta kräver att anslutningen demonteras och att gängorna samt utvidgningskonen undersöks visuellt efter permanent deformation. Tryckprovning av systemet bör alltid verifiera att åtgärderna återställt korrekt tätning innan utrustningen återtas i drift, för att undvika kostsamma fel nedströms.
AN-fittingar ger bättre täthet eftersom de bygger på exakt metall-till-metall-kontakt mellan koniska ytor i stället för tätningsmaterial för att skapa tätheten. Den 37-graders utblåsningen skapar en kontrollerad geometri som säkerställer konstant kontakttryck, och kileformen förbättrar faktiskt tätheten vid vibration och temperaturcykling. Standardrörskrävningar är beroende av tätningsband eller vätskebaserade föreningar som kan försämras, torka ut eller spolas bort, medan AN-anslutningarnas täthet förblir effektiv på obegränsad tid om de monteras korrekt.
Även om AN-fittingar tekniskt sett kan återanvändas rekommenderar branschens bästa praxis att byta ut dem efter kopplingen i kritiska applikationer. Fläns- och sätesytorna kan påverkas av mikroskopiska skador under kompressions- och dekompressionscykler, vilket potentiellt kan försämra tätheten vid senare användning. Om du återanvänder komponenter till AN-snabbkopplingar bör båda ytorna undersökas med förstoring för repor, skavskador eller deformation innan montering för att säkerställa fortsatt pålitlighet.
Vridmoment-specifikationer för AN-anslutningar varierar beroende på fäststyckets storlek och material, vanligtvis mellan 10 och 25 fot-pund för vanliga storlekar. Konsultera alltid tillverkaren av den specifika utrustningen eller dokumentationen för AN-fäststycket för exakta vridmomentvärden, eftersom felaktigt vridmoment är en av de främsta orsakerna till läckage eller gängskada. Att använda en kalibrerad momentnyckel säkerställer att konformen får rätt klämkraft utan överdriven åtdragning, vilket bevarar tätheten i förseglingen och förlänger anslutningens livslängd.
