 EN

what-pressure-ratings-should-hydraulic-crimping-machines-support, what-pressure-ratings-should-hydraulic-crimping-machines-support, /news
EN
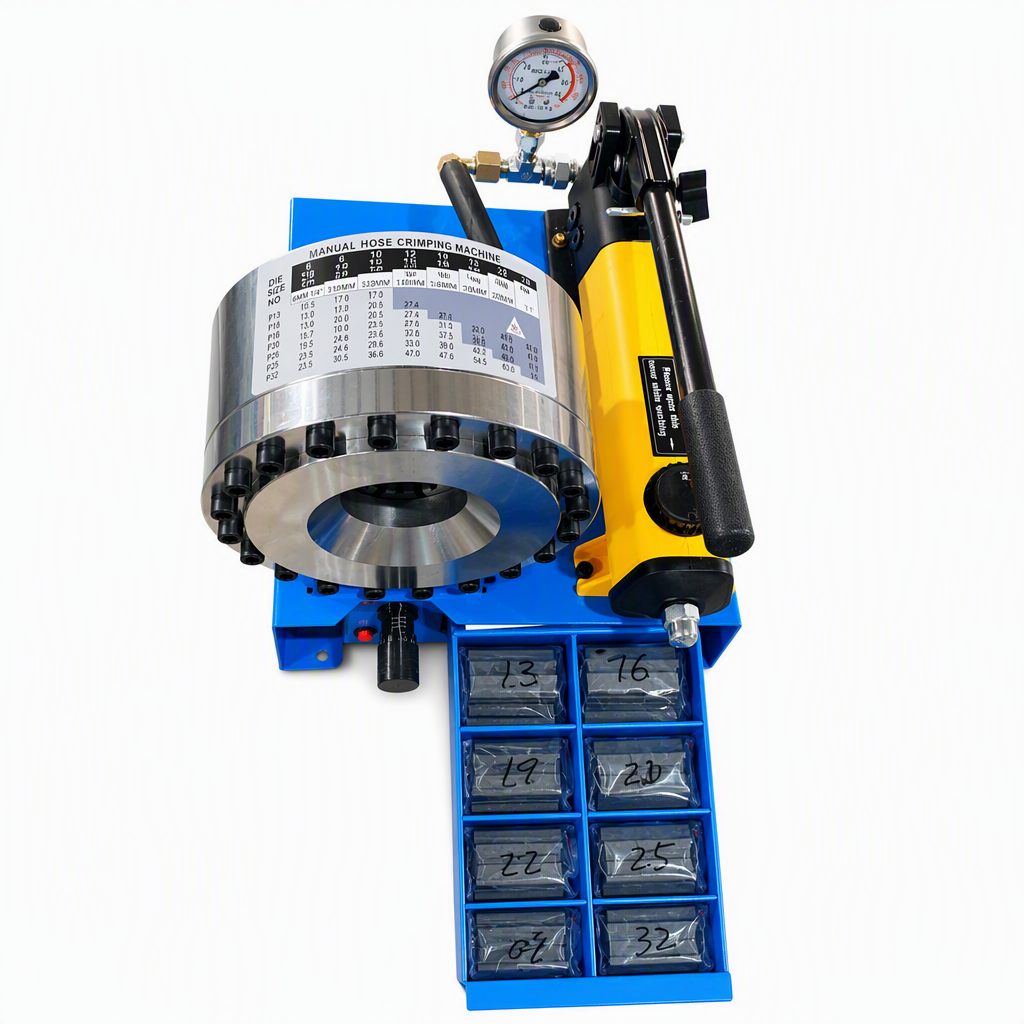
Sélectionner le bon machine de compression hydraulique nécessite de bien comprendre les classes de pression adaptées à vos besoins spécifiques. La capacité en pression détermine directement les types de raccords pour flexibles que vous pouvez traiter, la régularité de vos sertissages et le niveau de sécurité de votre exploitation. Dans les systèmes hydrauliques industriels, une erreur sur cette caractéristique entraîne des pannes d’équipement, une qualité inconstante des produits et des risques potentiels pour la sécurité au travail.

Une machine hydraulique de sertissage fonctionne en générant une pression contrôlée afin de comprimer les colliers et raccords sur les assemblages de flexibles. Le classement en pression indique la pression maximale en PSI que la machine peut délivrer en toute sécurité. Les outils hydrauliques industriels standard de sertissage vont de 10 000 PSI à 60 000 PSI, chaque classe de pression étant destinée à des applications spécifiques de presses à sertir et à des spécifications précises de flexibles.
Les outils de sertissage hydraulique sont classés selon des plages de pression spécifiques, déterminées par les normes relatives aux flexibles et aux raccords. Les applications à basse pression, généralement comprises entre 10 000 et 15 000 PSI, concernent les systèmes de freinage pneumatique automobile et les flexibles de jardin à basse pression. Les plages de pression moyenne, allant de 20 000 à 35 000 PSI, couvrent la plupart des transferts industriels de fluides, l’injection chimique et les flexibles hydrauliques standards. Les applications à haute pression, nécessitant de 40 000 à 60 000 PSI, sont destinées aux tubes aérospatiaux, aux instruments de précision et aux équipements miniers extrêmes. Chaque catégorie d’outil de sertissage pour raccords de flexible exige une capacité spécifique de pompe, une précision particulière des vannes et une qualité définie des composants.
La conception de votre ensemble de tuyau détermine la pression minimale que doit fournir votre presse à sertir. Les raccords de tuyau sont dotés de pressions de service nominales qui représentent leurs limites d’exploitation sécuritaires sous contrainte continue. Un tuyau dont la pression de service est de 5 000 PSI nécessite généralement une machine à sertir hydraulique capable de générer une pression de 10 000 à 12 000 PSI afin d’assurer une liaison fiable et permanente. De nombreux fabricants de machines hydrauliques à sertir se réfèrent à la pression de service du tuyau pour déterminer les modèles d’équipement adaptés. L’utilisation d’un outil de sertissage hydraulique dont la pression est insuffisante entraîne des raccords lâches, qui fuient ou se détachent sous charge, tandis qu’une pression excessive peut comprimer excessivement les raccords et endommager les couches de renfort du tuyau.
Toute machine hydraulique professionnelle de sertissage est équipée de valves de décharge intégrées qui empêchent la surpression du système. Ces dispositifs de sécurité protègent l’opérateur de la presse à sertir, le flexible en cours de traitement et la pompe de l’équipement contre les dommages. Les valves de décharge se déclenchent généralement lorsque la pression dépasse de 10 à 15 % la capacité nominale de la machine, assurant ainsi une application constante de la force sur tous les cycles. Les conceptions haut de gamme de sertisseuses pour raccords de flexibles intègrent des systèmes de décharge à deux étages, permettant une modulation fluide et contrôlée de la pression plutôt qu’une libération brutale. L’inspection régulière du fonctionnement des valves de décharge garantit que votre équipement maintient une qualité constante de sertissage et continue d’assurer un fonctionnement sûr.
La capacité de la pompe de votre outil hydraulique à sertir détermine la rapidité avec laquelle la pression augmente et si la machine peut maintenir sa pression nominale pendant une production continue. Une pompe sous-dimensionnée par rapport à la durée du cycle de sertissage oblige les opérateurs à attendre plus longtemps entre chaque cycle, ce qui réduit la productivité. À l’inverse, des pompes surdimensionnées génèrent un excès de chaleur et consomment inutilement de l’énergie. Les presses professionnelles à sertir hydraulique associent le déplacement de la pompe au volume moyen de production et à la spécification de la pression nominale. Une fourniture constante de pression tout au long de chaque cycle de sertissage garantit une compression uniforme des manchons, ce qui influe directement sur la longévité des flexibles assemblés et leur résistance aux fuites dans les applications sur site.
La plupart machine de compression hydraulique les fabricants conçoivent leurs équipements pour se conformer aux normes ISO 1402 et SAE, qui définissent les classes de pression, les classifications des flexibles et les exigences relatives à la force de sertissage. Ces normes établissent des spécifications minimales de pression pour différentes tailles et matériaux de flexibles. Un appareil de sertissage pour raccords de flexible certifié selon les normes SAE garantit que les dimensions de sertissage restent dans les tolérances requises pour assurer à la fois la sécurité et les performances. La conformité réglementaire couvre également le fonctionnement des soupapes de décharge, la précision des manomètres et les mécanismes de commande destinés à l’opérateur sur les plates-formes d’outils hydrauliques de sertissage. Des secteurs tels que l’aérospatiale, l’automobile et la fabrication de dispositifs médicaux exigent une documentation prouvant que votre presse à sertir répond aux normes spécifiées avant le début de la production.
Des fournisseurs réputés de machines hydrauliques de sertissage soumettent leurs équipements à des essais de pression avant expédition. Des essais de rupture sur des échantillons d’ensembles flexibles confirment que les sertissages résistent à des pressions dépassant de quatre fois la pression de service nominale. Cette validation démontre que votre outil hydraulique de sertissage génère une pression suffisante et constante sur tous les points de sertissage. De nombreuses entreprises appliquent des protocoles internes d’essais de pression, où chaque lot de production subit une vérification à haute pression. Cette démarche d’assurance qualité permet de détecter des variations de géométrie des raccords, d’état des flexibles ou de calibrage des équipements, qui pourraient autrement nuire à la fiabilité des ensembles flexibles.
Une pression insuffisante entraîne une compression incomplète de la virole, ce qui laisse des micro-espaces entre le raccord et l’armature du flexible. Sous les contraintes réelles d’exploitation, ces sertissages incomplets provoquent des fuites, une séparation ou des défaillances soudaines. Une machine à sertir des raccords de flexible doit générer de façon constante la pression nominale requise afin de créer la liaison par compression permanente qui empêche l’arrachement axial et garantit l’étanchéité aux fluides. Les opérateurs utilisant des presses hydrauliques de sertissage sous-dimensionnées ou défectueuses observent souvent des taux de défaillance plus élevés lors des essais sur site ou dès la première utilisation.
La spécification de pression figure sur la plaque signalétique de l’équipement, dans le manuel d’utilisation et dans la documentation d’usine. Vous pouvez vérifier les performances réelles à l’aide d’un manomètre étalonné connecté au port de test ou au raccord de pression de la machine. La plupart des systèmes d’outils de sertissage hydraulique comportent des manomètres intégrés sur le panneau de commande. Des techniciens qualifiés effectuent annuellement un essai de pression afin de confirmer que la machine répond toujours à sa puissance nominale d’origine après une utilisation prolongée. Si la pression chute en dessous de 90 % de la spécification nominale, l’entretien de la pompe ou de la vanne de sécurité permet généralement de rétablir des performances correctes.
Oui, un outil de sertissage hydraulique conçu pour des pressions élevées peut traiter en toute sécurité des flexibles à basse pression, simplement en appliquant une force adaptée. Toutefois, l’utilisation d’une presse de sertissage à basse pression sur des flexibles à haute pression comporte un risque de sertissages incomplets. De nombreux sites de fabrication disposent de plusieurs machines de tailles différentes afin d’optimiser la qualité du sertissage et le temps de cycle pour des gammes de production spécifiques. Une machine hydraulique de sertissage à deux postes ou à pression réglable offre une grande souplesse aux ateliers qui traitent des spécifications variées de flexibles, sans nécessiter d’investissements séparés dans des équipements dédiés.
