 EN

what-pressure-ratings-should-hydraulic-crimping-machines-support, what-pressure-ratings-should-hydraulic-crimping-machines-support, /news
EN
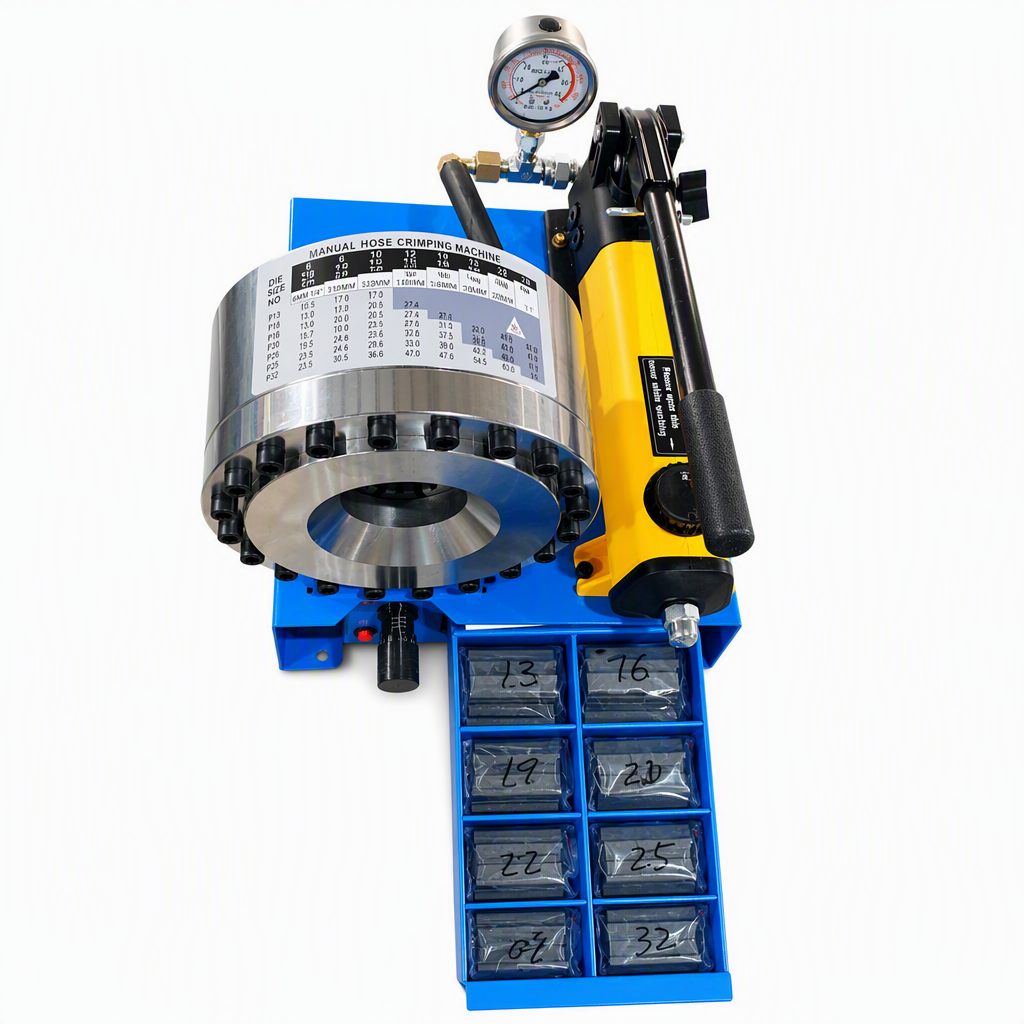
Wybór właściwego hydrauliczny maszyn do łączenia wymaga zrozumienia klas ciśnienia dopasowanych do konkretnych potrzeb aplikacyjnych. Pojemność ciśnieniowa określa bezpośrednio typy złącz węży, jakie można przetwarzać, spójność uzyskiwanych zacisków oraz poziom bezpieczeństwa prowadzonej operacji. W przemysłowych systemach hydraulicznych błędy w tej specyfikacji prowadzą do awarii sprzętu, niestabilnej jakości wyrobów oraz potencjalnych zagrożeń dla pracowników.

Maszyna hydrauliczna do zaciskania działa poprzez generowanie kontrolowanego ciśnienia w celu ściskania pierścieni zaciskowych i złączy na zmontowanych wężach. Klasa ciśnienia wskazuje maksymalne ciśnienie w PSI, jakie maszyna może bezpiecznie dostarczyć. Standardowe przemysłowe narzędzia hydrauliczne do zaciskania obejmują zakres od 10 000 PSI do 60 000 PSI, przy czym każda klasa ciśnienia służy konkretnym zastosowaniom urządzeń do zaciskania oraz określonym specyfikacjom węży.
Oceny ciśnienia narzędzi hydraulicznych do obcinania obejmują wyraźne kategorie, oparte na standardach węży i łączników. Zastosowania niskociśnieniowe, zwykle w zakresie od 10 000 do 15 000 PSI, obejmują systemy hamulcowe pneumatyczne w pojazdach samochodowych oraz niskociśnieniowe węże ogrodnicze. Średni zakres ciśnienia, od 20 000 do 35 000 PSI, obejmuje większość przemysłowych zastosowań transferu cieczy, wtrysku chemicznego oraz standardowych węży hydraulicznych. Zastosowania wysokociśnieniowe, wymagające ciśnienia od 40 000 do 60 000 PSI, służą do montażu rur w przemyśle lotniczym, precyzyjnych urządzeń pomiarowych oraz sprzętu górniczego przeznaczonego do ekstremalnych warunków pracy. Każda kategoria narzędzi do obcinania łączników węży wymaga określonej pojemności pomp, precyzji zaworów oraz jakości komponentów.
Projekt złącza węża określa minimalne ciśnienie, jakie musi zapewniać urządzenie do obcinania i zaciskania. Kołnierze węży mają określone ciśnienia robocze, które stanowią ich bezpieczne granice eksploatacji przy stałym obciążeniu. Wąż o ciśnieniu roboczym 5000 PSI wymaga zwykle maszyny do zaciskania zdolnej do wytworzenia ciśnienia od 10 000 do 12 000 PSI, aby utworzyć niezawodne i trwałe połączenie. Wielu producentów hydraulicznych maszyn do zaciskania odnosi się do ciśnienia roboczego węży przy dobieraniu odpowiednich modeli urządzeń. Użycie hydraulicznego narzędzia do zaciskania o niewystarczającym ciśnieniu powoduje luźne kołnierze, które przeciekają lub rozłączają się pod obciążeniem, podczas gdy nadmierne ciśnienie może spowodować nadmierną kompresję kołnierzy i uszkodzenie warstw wzmacniających węża.
Każda profesjonalna hydrauliczna maszyna do zaciskania wyposażona jest w wbudowane zawory przelewowe, które zapobiegają nadciśnieniu w układzie. Te mechanizmy bezpieczeństwa chronią operatora prasy do zaciskania, przewód gumowy poddawany obróbce oraz pompę urządzenia przed uszkodzeniem. Zawory przelewowe aktywują się zwykle, gdy ciśnienie przekracza nominalną wydajność maszyny o 10–15 procent, zapewniając stałą siłę zacisku w każdym cyklu. Wysokiej jakości konstrukcje maszyn do zaciskania przewodów gumowych zawierają dwustopniowe systemy przelewowe, umożliwiające płynną, kontrolowaną regulację ciśnienia zamiast nagłego jego zwolnienia. Regularna kontrola działania zaworów przelewowych gwarantuje stałą jakość zacisków i bezpieczną eksploatację urządzenia.
Pojemność pompowa hydraulicznego narzędzia do zaciskania określa, jak szybko rośnie ciśnienie oraz czy urządzenie jest w stanie utrzymać nominalne ciśnienie podczas ciągłej produkcji. Pompa o zbyt małej pojemności względem czasu cyklu zaciskania zmusza operatorów do dłuższego oczekiwania między poszczególnymi cyklami, co obniża wydajność. Z kolei pompy o zbyt dużej pojemności generują nadmiarowe ciepło i zużywają niepotrzebną energię. Profesjonalne urządzenia do zaciskania są dobierane tak, aby przemieszczenie pompy odpowiadało średniej objętości produkcji oraz specyfikacji nominalnego ciśnienia. Stała dostawa ciśnienia w całym cyklu zaciskania zapewnia jednolite ściskanie pierścieni zaciskowych, co bezpośrednio wpływa na trwałość zmontowanych przewodów oraz ich odporność na przecieki w warunkach eksploatacji terenowej.
Najczęstszych hydrauliczny maszyn do łączenia producentom wyposażenia są projektowane zgodnie ze standardami ISO 1402 i SAE, które określają klasy ciśnienia roboczego, klasyfikację węży oraz wymagania dotyczące siły krawędziowania. Te standardy ustalają minimalne specyfikacje ciśnienia dla różnych średnic i materiałów węży. Krawędziarka do złączy węży certyfikowana zgodnie ze standardami SAE gwarantuje, że wymiary krawędziowania mieszczą się w zakresach tolerancji zapewniających bezpieczeństwo i wydajność. Zgodność z przepisami obejmuje również funkcjonalność zaworów bezpieczeństwa, dokładność manometrów oraz mechanizmy sterowania operatora na platformach narzędzi hydraulicznych do krawędziowania. Branże takie jak lotnicza, motocyklowa i produkcja urządzeń medycznych wymagają dokumentacji potwierdzającej, że sprzęt do krawędziowania spełnia określone standardy przed rozpoczęciem produkcji.
Uznani dostawcy maszyn hydraulicznych do obcinania i zaciskania poddają sprzęt testom ciśnienia przed wysyłką. Testy wybuchowe próbek zestawów węży potwierdzają, że zaciski wytrzymują ciśnienia przekraczające nominalne ciśnienie robocze o czterokrotny zapas bezpieczeństwa. Ta walidacja dowodzi, że Twój narzędzie hydrauliczne do zaciskania generuje wystarczające i spójne ciśnienie we wszystkich miejscach zaciskania. Wiele zakładów stosuje wewnętrzne protokoły testów ciśnienia, w ramach których każda partia produkcyjna podlega weryfikacji przy wysokim ciśnieniu. Takie podejście zapewniające jakość pozwala wykryć odchylenia w geometrii końcówek, stanie węży lub kalibracji sprzętu, które mogłyby zagrozić niezawodności zestawów węży.
Niedostateczne ciśnienie powoduje niepełne ściśnięcie pierścienia zaciskowego, co prowadzi do powstania mikroprzerw między złączką a warstwą wzmacniającą węża. W rzeczywistych warunkach eksploatacyjnych takie niedoskonałe zaciski powodują wycieki, rozłączenie elementów lub nagłe awarie. Maszyna do zaciskania złączy węży musi stale generować nominalne ciśnienie, aby utworzyć trwałe połączenie ściskowe zapobiegające wypychaniu osiowemu oraz zapewniające szczelność przepływową. Obsługujący maszyny hydrauliczne do zaciskania o niewłaściwych parametrach lub w stanie niesprawnym często zauważają wyższy odsetek awarii podczas testów terenowych lub przy pierwszym użytkowaniu.
Wartość ciśnienia podana jest na tabliczce znamionowej urządzenia, w instrukcji obsługi oraz w dokumentacji fabrycznej. Rzeczywistą wartość ciśnienia można zweryfikować za pomocą kalibrowanego manometru podłączonego do portu testowego lub złącza ciśnieniowego maszyny. Większość systemów hydraulicznych narzędzi do zaciskania wyposażona jest w wbudowane manometry umieszczone na panelu sterowania. Technicy specjalistyczni przeprowadzają coroczne badania ciśnienia, aby potwierdzić, że urządzenie nadal spełnia pierwotnie określone wartości nominalne wydajności po długotrwałym użytkowaniu. Jeśli wartość ciśnienia spadnie poniżej 90 procent wartości nominalnej, konieczna jest zwykle konserwacja pompy lub zaworu bezpieczeństwa w celu przywrócenia prawidłowej wydajności.
Tak, hydrauliczne narzędzie do zaciskania przeznaczone do wysokiego ciśnienia może bezpiecznie przetwarzać węże niskociśnieniowe poprzez zastosowanie odpowiedniej siły. Jednak użycie prasy do zaciskania przeznaczonej dla niskiego ciśnienia do węży wysokociśnieniowych wiąże się z ryzykiem niekompletnych zacisków. Wiele zakładów produkcyjnych posiada wiele maszyn o różnych rozmiarach, aby zoptymalizować jakość zacisków i czas cyklu dla określonych zakresów produkcji. Hydrauliczna maszyna do zaciskania z dwoma stanowiskami lub regulowanym ciśnieniem zapewnia elastyczność warsztatom przetwarzającym różnorodne specyfikacje węży bez konieczności inwestowania w osobne urządzenia.
