 EN

EN
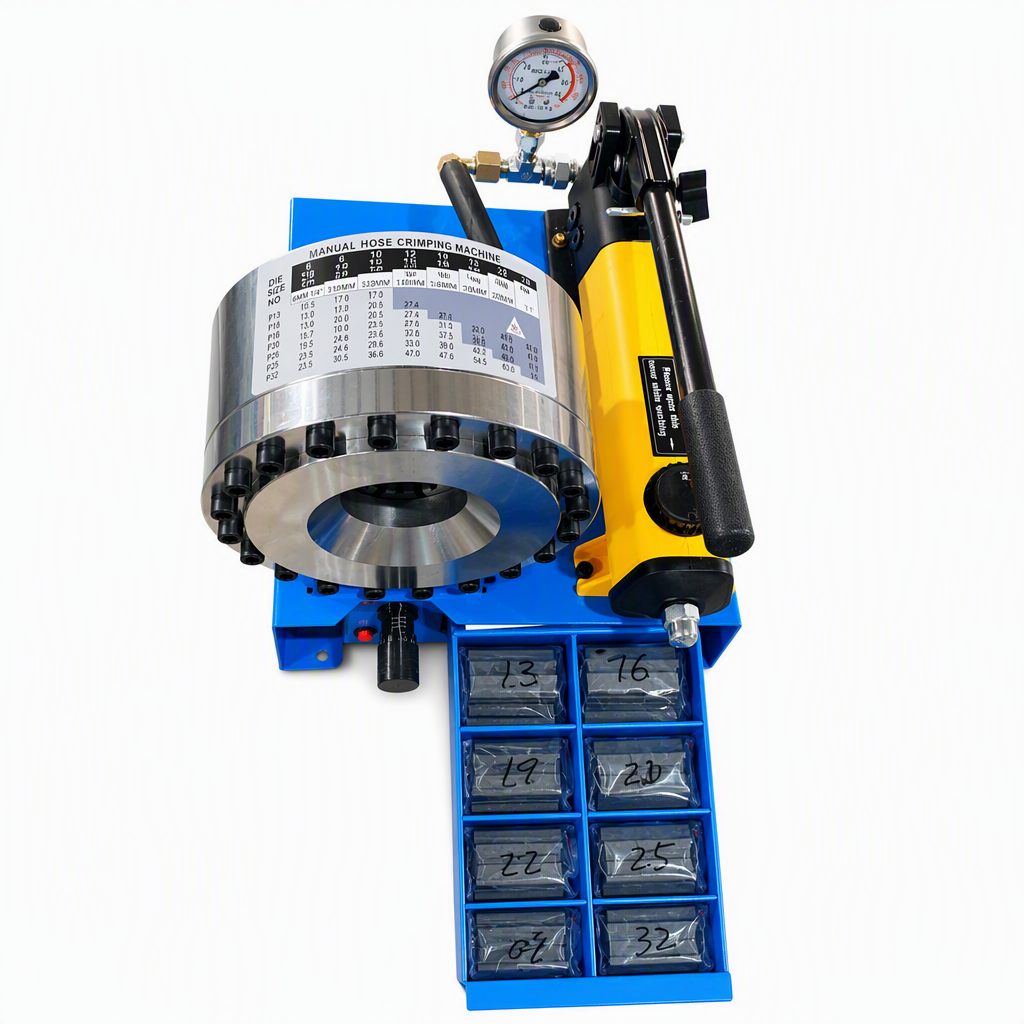
選択する 油圧クリンプ機 ご使用の用途に合った適切な耐圧性能を理解することが重要です。この圧力容量は、処理可能なホース継手の種類、クランプ品質の均一性、および作業現場の安全性に直接影響します。産業用油圧システムにおいて、この仕様を誤ると、装置の故障、製品品質のばらつき、さらには作業場における危険が生じる可能性があります。

油圧クランプ機は、ホースアセンブリにフェルールや継手を圧着するために、制御された圧力を発生させます。耐圧性能とは、当該機器が安全に供給できる最大圧力(PSI)を示します。産業用標準の油圧クランプ工具では、10,000 PSIから60,000 PSIまでの範囲で、各耐圧クラスが特定のクランププレス装置の用途およびホース仕様に対応しています。
油圧式クランプ工具の圧力定格は、ホースおよび継手の規格に基づいて明確に分類されます。低圧用途(通常10,000~15,000 PSI)では、自動車用エアブレーキシステムや低圧ガーデンホースに対応します。中圧用途(20,000~35,000 PSI)は、産業用流体移送、化学薬品注入、標準的な油圧ホースなど、ほとんどの用途をカバーします。高圧用途(40,000~60,000 PSI)は、航空宇宙機器用チューブ、高精度計測機器、過酷な作業環境向け鉱山機械などに使用されます。各ホース・継手用クランプ工具のカテゴリには、専用のポンプ容量、バルブの制御精度、および部品品質がそれぞれ求められます。
ホースアセンブリの設計によって、クランププレス装置が確保しなければならない最低圧力が決まります。ホース継手には、連続的な応力下で安全に使用できる作動圧力(定格作動圧力)が明記されています。作動圧力5,000 PSIのホースの場合、信頼性が高く永続的な接続を形成するには、通常10,000~12,000 PSIの圧力を発生できるクランプ機が必要です。多くの油圧クランプ機メーカーは、適切な機種を選定する際に、ホースの使用圧力を基準としています。圧力が不足した油圧クランプ工具を使用すると、継手が緩んで負荷時に漏れたり脱落したりします。一方、圧力が高すぎると継手が過度に圧縮され、ホースの補強層が損傷するおそれがあります。
すべてのプロフェッショナル用油圧圧着機には、システムの過圧を防ぐための内蔵式圧力解放バルブが備わっています。これらの安全機構は、圧着プレス装置の操作者、加工中のホース、および装置のポンプを損傷から守ります。圧力解放バルブは通常、機器の定格圧力の10~15%を超えた時点で作動し、すべての圧着サイクルにおいて一定の圧力を維持します。高品質なホース継手用圧着機では、急激な圧力解放ではなく、滑らかで制御された圧力調整を実現する二段階式圧力解放システムを採用しています。定期的に圧力解放バルブの機能を点検することで、圧着品質の一貫性を保ち、安全な運用を継続できます。
油圧圧着工具のポンプ容量は、圧力がどれだけ速く上昇するか、および連続生産中に定格圧力を維持できるかどうかを決定します。圧着サイクル時間に対してポンプ容量が小さすぎると、作業者は次のサイクルまで待たざるを得ず、生産性が低下します。逆に、ポンプ容量が大きすぎると過剰な熱が発生し、不要なエネルギーを消費します。プロフェッショナル向けの圧着プレス装置では、ポンプの吐出量が平均的な生産量および圧力仕様と適切にマッチしています。各圧着サイクルにおいて一定の圧力を安定して供給することで、ファレルの均一な圧縮が実現され、これはホースアセンブリの寿命および現場での漏れ防止性能に直接影響します。
多くの 油圧クリンプ機 メーカーは、圧力等級、ホースの分類、およびクランプ加工時の締付力に関する要件を定めるISO 1402規格およびSAE規格に適合するよう機器を設計しています。これらの規格では、異なるホース径および材質ごとに最低限必要な圧力仕様が定められています。SAE規格に準拠した認証を受けたホース継手用クランプ加工機は、安全性と性能の両方を確保できる範囲内で、クランプ寸法が許容公差内に収まることを保証します。また、規制への適合性には、安全弁の機能、圧力計の精度、および油圧式クランプ加工機における操作者用制御機構も含まれます。航空宇宙産業、自動車産業、医療機器製造業などの分野では、量産開始前に、お客様のクランプ加工プレス装置が所定の規格を満たしていることを証明する文書の提出が求められます。
信頼性の高い油圧クリンプ機器メーカーでは、出荷前に機器を耐圧試験に subjected しています。サンプルホースアセンブリに対する破裂試験により、クリンプ部が作業圧力の4倍以上の圧力を安全余裕率4:1で耐えられることを確認しています。この検証は、お客様の油圧クリンプ工具がすべてのクリンプ位置で十分かつ一貫した圧力を発生させることを示しています。多くの事業所では、各製造ロットに対して高圧検証を行う内部耐圧試験手順を定めており、これにより、継手の形状公差、ホースの状態、あるいは機器のキャリブレーションなど、ホースアセンブリの信頼性を損なう可能性のあるばらつきを早期に検出できます。
圧力が不足すると、フェルールの圧縮が不完全になり、継手とホースの補強層の間に微小な隙間が生じます。実際の使用時の応力下では、このような不完全なクラインプ部から漏れや剥離、あるいは突然の破損が発生します。ホース継手用クラインプ機は、軸方向への引き抜きを防ぎ、流体の密閉性を維持するための永久的な圧着結合を確実に形成するために、定格圧力を一貫して発生させる必要があります。能力不足または不具合のある油圧クラインプ装置を用いて作業するオペレーターは、現場試験時や初回使用時に故障率が高くなる傾向をよく観察しています。
圧力仕様は、機器の銘板、取扱説明書および工場出荷時の技術資料に記載されています。校正済みの圧力計を機器の試験ポートまたは圧力接続部に接続することで、実際の性能を確認できます。ほとんどの油圧圧着工具システムでは、制御パネルに内蔵型の圧力計が装備されています。専門の技術者が年1回の圧力検査を実施し、長期間使用後の機器が依然として当初の定格出力を満たしているかを確認します。圧力が定格仕様の90%を下回った場合、ポンプまたはリリーフバルブの点検・整備により、通常は適切な性能が回復します。
はい、高圧用に設計された油圧クリンプ工具は、適切な力を加えることで、低圧ホースのクリンプ加工を安全に行えます。一方で、低圧用のクリンププレス装置を高圧ホースに使用すると、不完全なクリンプが生じるリスクがあります。多くの製造現場では、特定の生産規模に応じてクリンプ品質とサイクルタイムを最適化するため、複数のサイズの機械を保有しています。また、2ステーション式や圧力調整機能付きの油圧クリンプ機は、異なる仕様のホースを扱う工場にとって柔軟性を提供し、専用設備への追加投資を必要としません。
