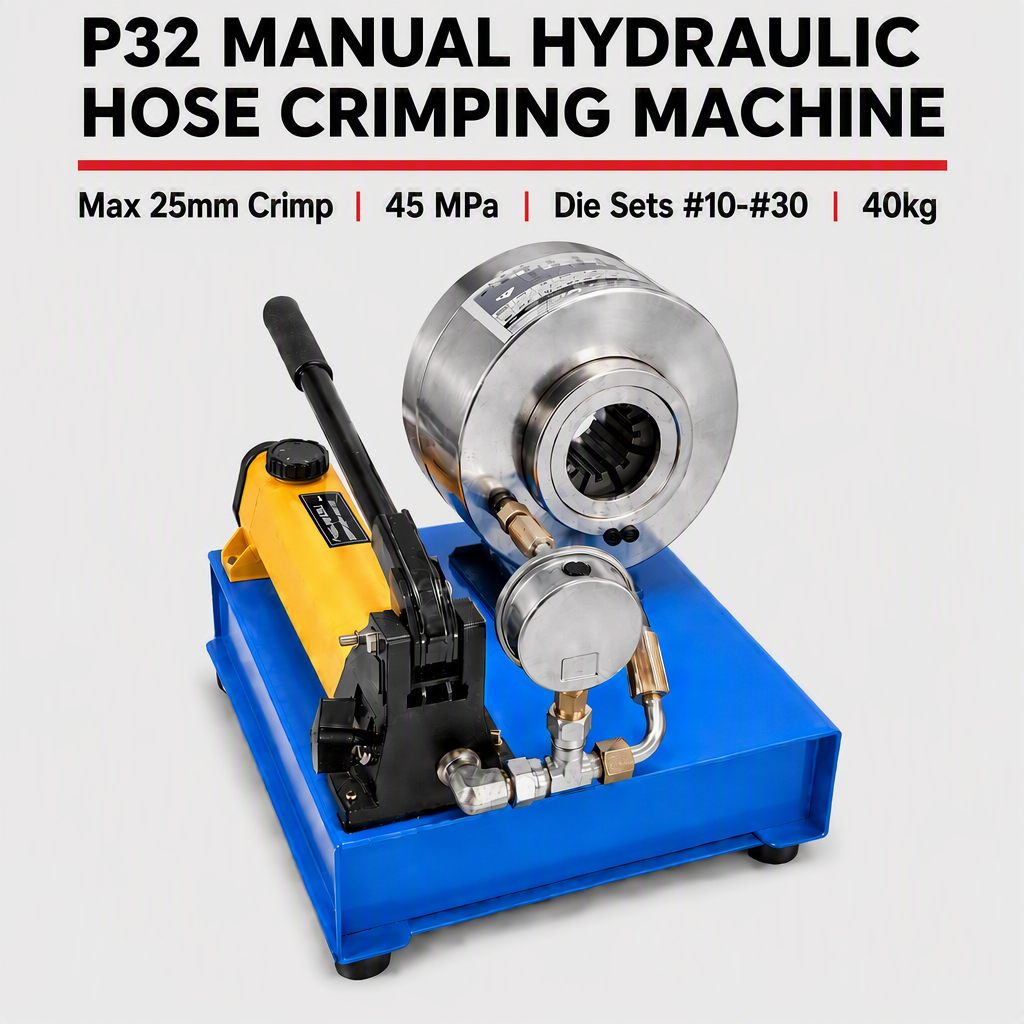
ا ماكينة ضغط هيدروليكية تُعدّ آلة التجعيد الهيدروليكية ضرورية لإنشاء وصلات خراطيم آمنة في التطبيقات الصناعية والسيارات والإنشاءات. ومع ذلك، يواجه العديد من المشغلين وفرق الصيانة أعطالاً غير متوقعة وتسريبات تُعطّل جداول الإنتاج وتُضعف كفاءة سير العمل. ولذلك، فإن فهم الأسباب الجذرية لهذه المشكلات أمرٌ بالغ الأهمية للحفاظ على الأداء الموثوق وزيادة عمر المعدات.

السبب الرئيسي لحدوث أعطال وتسريبات في الآلة التجعيدية الهيدروليكية هو غياب بروتوكولات الصيانة الكافية، وارتداء المكونات، والإجهاد التشغيلي. فعندما تعمل الأنظمة الهيدروليكية تحت الضغط، تتدهور الخواتم الداخلية والخرطوم والتجهيزات تدريجياً. وبغياب العناية الوقائية المنتظمة، تتفاقم المشكلات الصغيرة لتصبح أعطالاً كارثية تتطلب وقتاً ومالاً كبيرين لإصلاحها.
تدهور الختم والتسريبات الداخلية
تُعَدُّ الأختام الهيدروليكية الخطَّ الأولَ للدفاع ضد التسريبات الداخلية والخارجية في أي معدات لآلات اللكم. وبمرور الوقت، تصلب أختام المطاط الطبيعي تدريجيًّا وتفقد مرونتها عند التعرُّض لدرجات الحرارة العالية، وتلوُّث السائل الهيدروليكي، والتقلُّبات المتكرِّرة في الضغط. وعند فشل الأختام، يتسرب السائل المضغوط من النظام، ما يؤدي إلى خفض قوة اللكم ويسبِّب انخفاض أداء الجهاز.
الحرارة وتوافق المواد
تسرِّع درجات الحرارة المرتفعة تدهور الأختام في أدوات اللكم الهيدروليكية. وعند ارتفاع درجة حرارة الجو أو تشغيل النظام باستمرار دون تبريد كافٍ، تصبح مادة الختم هشَّةً وعرضةً للتشقُّق. كما تساهم مواد الأختام غير المتوافقة أو الأختام منخفضة الجودة التي تُشتَرى من مورِّدين غير موثوقين في الفشل المبكر. وعليه، يجب على المشغِّلين التأكُّد من أن جميع أختام الاستبدال تتطابق مع المواصفات الأصلية وأن تكون متوافقة مع السائل الهيدروليكي المستخدم.
آثار التلوُّث على أداء الأختام
تؤدي التلوث الجسيمي في السائل الهيدروليكي إلى عملٍ كاشطٍ، فيُسبِّب تآكل الأختام من الداخل إلى الخارج. وتساهم الغبار والجسيمات المعدنية والرطوبة التي تدخل عبر الفلاتر التالفة أو المنافذ غير المغلقة في تسريع تدهور الأختام في آلة تثبيت المواسير والتجهيزات. وباستمرار الالتزام بجدول صيانة دقيق لاستبدال الفلاتر، وإبقاء جميع نقاط الدخول مغلقةً بإحكام، يُمنع تراكم التلوث الذي قد يؤدي في النهاية إلى تدمير الأختام قبل أوانها.
فشل اتصالات المواسير والتجهيزات
المواسير والتجهيزات يمثلان نقاط ضغط حرجة في ماكينة ضغط هيدروليكية . وإذا كان التثبيت غير مكتمل أو خاطئ، فإن التجهيز لا يستطيع الحفاظ على سلامة الإغلاق تحت الضغط. وتسمح الاتصالات الفضفاضة بتسرب السائل المضغوط من المفاصل، ما يبدو في البداية طفيفًا، لكنه يؤدي في النهاية إلى فقدان كميات كبيرة من السائل وفشل النظام بالكامل.
استخدام تقنية تثبيت غير صحيحة وتطبيق قوة غير مناسبة
يجب على العاملين تطبيق قوة تثبيت دقيقة للوصول إلى التشوه المناسب للغلاف الخارجي ومادة الخرطوم. ويؤدي التثبيت غير الكافي إلى ترك فراغات تتسرب منها السوائل فورًا تحت الضغط، بينما قد يتسبب التثبيت المفرط في إتلاف هيكل الخرطوم وضعف الاتصال. وغالبًا ما تؤدي عدم انتظام التدريب وإرهاق العاملين إلى تفاوت في جودة التثبيت. وتقلل معدات آلة التثبيت المزودة بمقياس ضغط داخلي وأنظمة تحكم آلية من الأخطاء البشرية وتضمن ثبات قوة الاتصال في جميع الوصلات.
إجهاد وانحلال مادة الخرطوم
يتعرض الخراطيم الهيدروليكية للانثناء والاهتزاز ودورات الضغط أثناء التشغيل العادي. وبعد آلاف الدورات، تضعف الطبقات التعزيزية داخل الخرطوم وتظهر شقوق دقيقة في الغلاف الخارجي. كما يعاني الخراطيم المخزَّنة تحت أشعة الشمس أو في درجات حرارة قصوى من انحلال متسارع في المواد. وتساعد الفحوصات البصرية المنتظمة للبحث عن الشقوق والانتفاخات والتآكل السطحي في اكتشاف الخراطيم التي تقترب من نهاية عمرها الافتراضي قبل أن تفشل فشلاً كارثيًّا.
المشاكل على مستوى النظام وإهمال الصيانة
وبعيدًا عن أعطال المكونات الفردية، فإن المشكلات الأوسع على مستوى النظام هي السبب الرئيسي لانقطاع أداة التقطيب الهيدروليكية عن العمل. وتساهم ثقافة الصيانة الضعيفة، وغياب تدريب المشغلين، وتأخير إجراء عمليات الخدمة في تراكم المشكلات الصغيرة حتى تتحول إلى أعطال كبرى. أما المؤسسات التي تنظر إلى الصيانة على أنها مسألة ثانوية بدلًا من كونها استثمارًا استراتيجيًّا، فهي تعاني من معدلات توقف أعلى وعمر افتراضي أقصر للمعدات.
إدارة جودة ومستوى السائل الهيدروليكي
تؤدي المستويات المنخفضة للسائل الهيدروليكي إلى ظاهرة التآكل التموجي (Cavitation) وحرمان المضخة من التغذية الكافية، ما يقلل قوة التقطيب ويُدخل الهواء إلى النظام. أما السائل الملوث أو المتدهور فيفقد خصائصه التشحيمية، فيزداد الاحتكاك والتوليد الحراري في جميع أجزاء الجهاز. وتُساعد عمليات فحص مستوى السائل شهريًّا واختبار تحليل السائل ربع السنوي في اكتشاف مشكلات الجودة قبل أن تتسبب في أضرار. واستخدام درجة اللزوجة القياسية حسب مواصفات المنظمة الدولية للتقييس (ISO) والمحددة من قِبل الشركة المصنِّعة يضمن الأداء الأمثل ويطيل عمر المكونات.
انحدار أداء المضخات والصمامات
المضخة الهيدروليكية هي قلب نظام معدات آلة التقطيع. وعندما يزداد تآكل المضخة، يرتفع التسرب الداخلي، فينخفض تدفق السائل إلى الأسطوانات العاملة، وتتراجع قوة التقطيع. أما صمامات تخفيف الضغط التي تعلق أو تفشل في تنظيم الضغط، فقد تسمح بارتفاعات خطرة جدًّا في الضغط تؤدي إلى انفجار المواسير وتمزُّق الحشوات. ويمنع الصيانة المنتظمة للمضخة واختبار الضغط ومعايرة الصمامات حدوث هذه الأعطال الحرجة بشكل مفاجئ.
الأسئلة الشائعة
ما العلامات التحذيرية التي تدل على اقتراب عطل آلة التقطيع الهيدروليكية؟
تشمل العلامات التحذيرية المبكرة تراجع قوة التقطيع، وبطء استجابة النظام، وتسرب مرئي للسائل عند نقاط الاتصال، وظهور ضوضاء غير معتادة أو اهتزازات، وارتفاع درجة حرارة التشغيل عن المعدل الطبيعي. وإذا احتاج مُقطِّع توصيلات المواسير إلى عدة عمليات تقطيع لتحقيق التشوه المطلوب، أو تفاوتت قراءات مقياس الضغط بشكل عشوائي، فهذا يستدعي فحصًا فوريًّا لتجنب العطل الكامل.
كم مرة يجب تغيير سائل الهيدروليك في معدات آلة التثبيت بالضغط؟
توصي معظم الشركات المصنعة بتغيير كامل للسائل كل ١٠٠٠ إلى ٢٠٠٠ ساعة تشغيل أو سنويًّا، أيهما يأتي أولًا. ومع ذلك، يمكن لاختبارات تحليل السائل أن تطيل هذه الفترات إذا بقيت مستويات التلوث منخفضة. أما المرافق ذات الاستخدام العالي التي تعمل فيها أداة التثبيت الهيدروليكية باستمرار، فقد تحتاج إلى تغييرات أكثر تكرارًا للحفاظ على نظافة النظام ومعايير الأداء.
هل يمكن للصيانة الدورية أن تمنع التسريبات في آلة التثبيت الهيدروليكية؟
نعم، الصيانة الوقائية المنتظمة تقلل خطر التسريبات بشكل كبير وتطيل عمر المعدات. وتُشكِّل عمليات التفتيش البصري الشهرية، وتحليل السائل ربع السنوي، واستبدال الحشوات سنويًّا، والتدريب السليم للمشغلين أساس التشغيل الموثوق. وعلى الرغم من أن التآكل أمر لا مفر منه، فإن الصيانة المخطَّطة تكتشف المشكلات مبكرًا قبل أن تتفاقم إلى إصلاحات طارئة توقف الإنتاج.
 EN