 EN

what-causes-hydraulic-crimping-machine-failure-and-leaks, what-causes-hydraulic-crimping-machine-failure-and-leaks, /news
EN
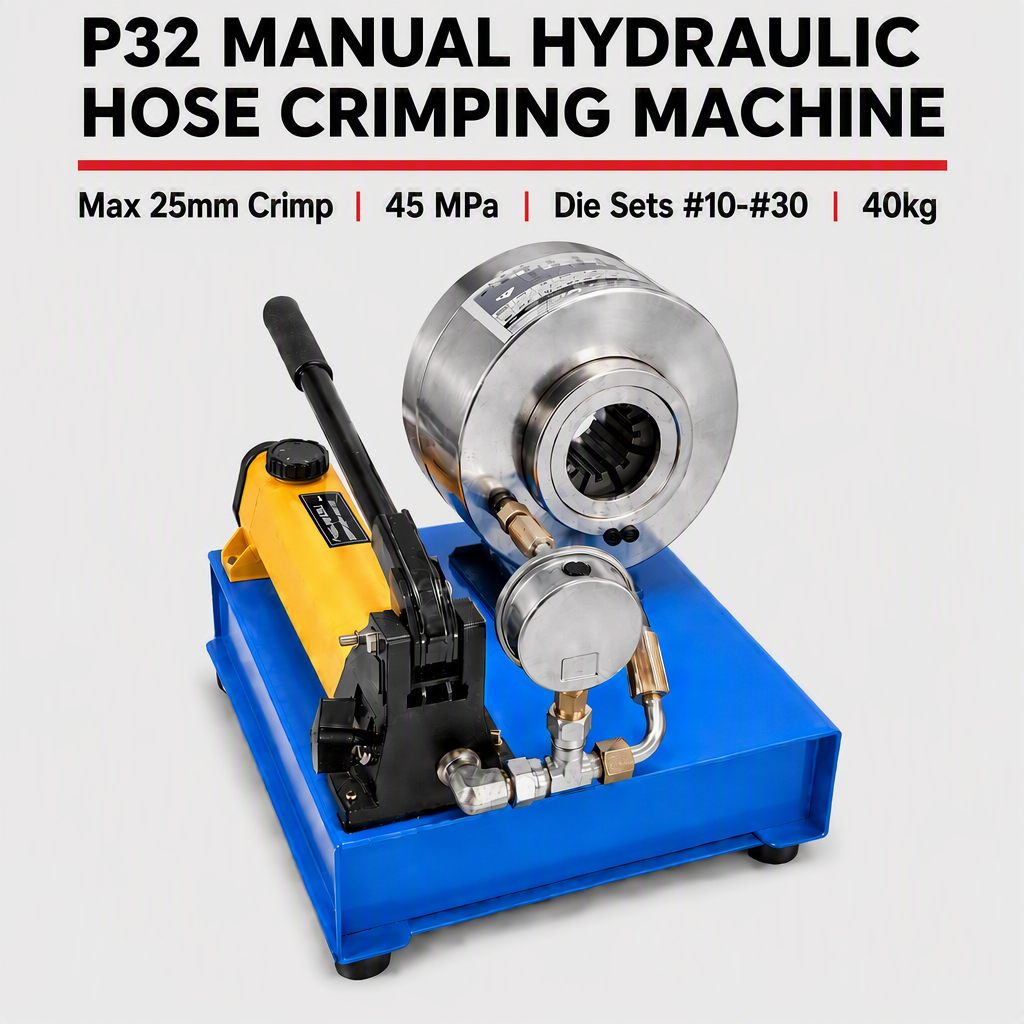
Amacchina da crimpaggio idraulica è essenziale per creare collegamenti sicuri sui tubi flessibili nelle applicazioni industriali, automobilistiche e edili. Tuttavia, molti operatori e squadre di manutenzione incontrano guasti imprevisti e perdite che interrompono i programmi produttivi e compromettono l’efficienza operativa. Comprendere le cause alla radice di questi problemi è fondamentale per garantire prestazioni affidabili ed estendere la vita utile dell’apparecchiatura.

La causa principale dei guasti e delle perdite della macchina idraulica per la crimpatura risiede in protocolli di manutenzione inadeguati, usura dei componenti e sollecitazioni operative. Quando i sistemi idraulici funzionano sotto pressione, le guarnizioni interne, i tubi flessibili e i raccordi si degradano progressivamente. Senza una manutenzione preventiva costante, piccoli problemi si trasformano in guasti catastrofici, con conseguenti costi elevati in termini di tempo e denaro per le riparazioni.
Le guarnizioni idrauliche costituiscono la prima linea di difesa contro le perdite interne ed esterne in qualsiasi attrezzatura per presse a crimpare. Con il tempo, le guarnizioni in elastomero si induriscono naturalmente e perdono elasticità quando esposte ad alte temperature, contaminazione del fluido idraulico e cicli ripetuti di pressione. Quando le guarnizioni cedono, il fluido sotto pressione fuoriesce dal sistema, riducendo la forza di crimpatura e causando un funzionamento subottimale della macchina.
Il calore eccessivo accelera il deterioramento delle guarnizioni in uno strumento idraulico per crimpare. Quando la temperatura ambiente aumenta o il sistema opera ininterrottamente senza un raffreddamento adeguato, il materiale delle guarnizioni diventa fragile e soggetto a crepe. Anche l’impiego di materiali per guarnizioni incompatibili o di guarnizioni di bassa qualità acquistate da fornitori non affidabili contribuisce a un guasto prematuro. Gli operatori devono verificare che tutte le guarnizioni di ricambio corrispondano alle specifiche originali e siano compatibili con il fluido idraulico in uso.
La contaminazione da particolato nel fluido idraulico agisce come un abrasivo, usurando le guarnizioni dall'interno verso l'esterno. Polvere, particelle metalliche e umidità che penetrano attraverso filtri danneggiati o portelli non sigillati accelerano il degrado delle guarnizioni nella macchina per la crimpatura dei raccordi per tubi flessibili.
Le connessioni tra tubi flessibili e raccordi rappresentano punti critici di pressione in un macchina da crimpaggio idraulica . Se la crimpatura è incompleta o eseguita in modo errato, il raccordo non riesce a mantenere l'integrità della tenuta sotto carico. I collegamenti allentati consentono al fluido in pressione di fuoriuscire lentamente dai giunti: inizialmente l'effetto appare trascurabile, ma con il tempo provoca perdite significative di fluido e il collasso del sistema.
Gli operatori devono applicare una forza di spremitura precisa per ottenere una deformazione adeguata della guaina e del materiale del tubo flessibile. Una spremitura insufficiente lascia spazi vuoti che causano perdite immediatamente sotto pressione, mentre una spremitura eccessiva può danneggiare la struttura del tubo flessibile e indebolire il collegamento. L’incoerenza nella formazione degli operatori e la loro stanchezza provocano spesso una qualità variabile della spremitura. L’impiego di una pressa per spremitura dotata di manometri integrati e sistemi di controllo automatizzati riduce gli errori umani e garantisce una resistenza uniforme del collegamento su tutti i raccordi.
I tubi flessibili idraulici subiscono flessioni, vibrazioni e cicli di pressione durante il funzionamento normale. Dopo migliaia di cicli, gli strati di rinforzo interni al tubo flessibile si indeboliscono e si sviluppano microfessure sulla guaina esterna. Anche i tubi flessibili immagazzinati alla luce solare diretta o a temperature estreme subiscono un degrado accelerato del materiale. Ispezioni visive periodiche finalizzate all’individuazione di crepe, rigonfiamenti e usura superficiale consentono di identificare tempestivamente i tubi flessibili prossimi alla fine del loro ciclo di vita, prima che si verifichi un guasto catastrofico.
Oltre ai guasti dei singoli componenti, problemi più ampi a livello di sistema causano la maggior parte dei guasti degli attrezzi idraulici per crimpare. Una scarsa cultura della manutenzione, la mancanza di formazione per gli operatori e la posticipazione degli interventi di manutenzione consentono a piccoli inconvenienti di accumularsi fino a provocare guasti gravi. Le organizzazioni che considerano la manutenzione come un’attività secondaria, anziché un investimento strategico, registrano tassi più elevati di fermo macchina e una vita utile ridotta dell’attrezzatura.
Livelli troppo bassi di fluido idraulico provocano cavitazione e privano la pompa del fluido necessario, riducendo la forza di crimpatura e introducendo aria nel sistema. Un fluido contaminato o degradato perde le sue proprietà lubrificanti, aumentando l’attrito e la generazione di calore in tutta la macchina. Controlli mensili del livello del fluido e analisi del fluido ogni tre mesi consentono di individuare tempestivamente problemi di qualità prima che causino danni. L’uso del grado di viscosità ISO corretto, specificato dal produttore, garantisce prestazioni ottimali e una maggiore durata dei componenti.
La pompa idraulica è il cuore di un sistema di presse per la crimpatura. Quando l'usura della pompa aumenta le perdite interne, una quantità minore di fluido raggiunge i cilindri di lavoro e la forza di crimpatura diminuisce. Le valvole di sicurezza che si inceppano o non regolano correttamente la pressione possono causare picchi di pressione pericolosamente elevati, con conseguente rottura dei tubi flessibili e dei giunti stagni. La manutenzione regolare della pompa, i test di pressione e la taratura delle valvole evitano che questi guasti critici si verifichino inaspettatamente.
I segnali premonitori includono una riduzione della forza di crimpatura, una risposta lenta del sistema, perdite visibili di fluido nei punti di collegamento, rumori o vibrazioni anomali e temperature operative superiori al normale. Se la crimpatrice per raccordi a tubo richiede più cicli di crimpatura per ottenere la deformazione corretta oppure se le letture del manometro oscillano in modo irregolare, è necessario effettuare immediatamente un'ispezione per prevenire un guasto completo.
La maggior parte dei produttori raccomanda di sostituire completamente il fluido ogni 1.000–2.000 ore di funzionamento oppure annualmente, a seconda di quale intervallo scada prima. Tuttavia, analisi del fluido possono prolungare tali intervalli qualora i livelli di contaminazione rimangano bassi. Gli impianti ad alto utilizzo che fanno funzionare continuamente la propria attrezzatura idraulica per crimpare potrebbero necessitare di cambi più frequenti per mantenere standard elevati di pulizia e prestazioni del sistema.
Sì, una manutenzione preventiva costante riduce in modo significativo il rischio di perdite ed estende la vita utile dell’attrezzatura. Ispezioni visive mensili, analisi del fluido trimestrali, sostituzione annuale delle guarnizioni e una corretta formazione degli operatori costituiscono le basi per un funzionamento affidabile. Sebbene l’usura sia inevitabile, una manutenzione programmata consente di individuare tempestivamente i problemi, impedendo che si trasformino in interventi d’emergenza capaci di fermare la produzione.
