 EN

what-causes-hydraulic-crimping-machine-failure-and-leaks, what-causes-hydraulic-crimping-machine-failure-and-leaks, /news
EN
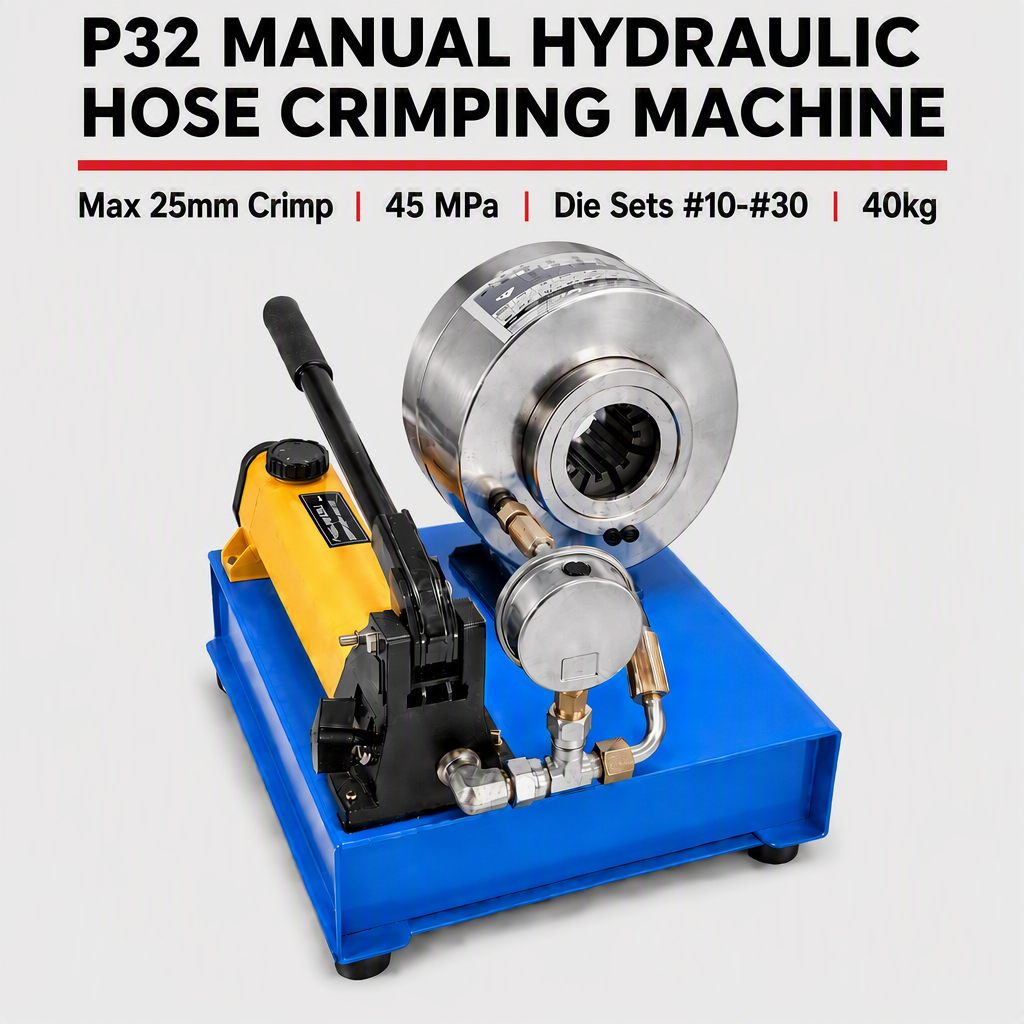
Aгидравлическая машинка для опрессовки имеет решающее значение для создания надёжных соединений шлангов в промышленных, автомобильных и строительных применениях. Однако многие операторы и бригады технического обслуживания сталкиваются с непредвиденными отказами и утечками, нарушающими графики производства и снижающими эффективность рабочих процессов. Понимание коренных причин этих проблем критически важно для обеспечения стабильной работы и увеличения срока службы оборудования.

Основная причина отказов и утечек гидравлического опрессовочного станка — недостаточные протоколы технического обслуживания, износ компонентов и эксплуатационные нагрузки. При работе гидравлических систем под давлением внутренние уплотнения, шланги и фитинги постепенно деградируют. Без регулярного профилактического обслуживания мелкие неисправности нарастают до катастрофических поломок, устранение которых требует значительных временных и финансовых затрат.
Гидравлические уплотнения являются первым барьером против внутренних и внешних утечек в любом оборудовании для опрессовки. Со временем эластомерные уплотнения естественным образом твердеют и теряют эластичность при воздействии высоких температур, загрязнения гидравлической жидкости и циклического давления. При выходе уплотнений из строя под давлением жидкость выходит из системы, что снижает силу опрессовки и приводит к снижению производительности оборудования.
Избыточное тепло ускоряет деградацию уплотнений в гидравлическом инструменте для опрессовки. При повышении температуры окружающей среды или непрерывной работе системы без достаточного охлаждения материал уплотнений становится хрупким и склонным к растрескиванию. Несовместимые материалы уплотнений или низкокачественные уплотнения, приобретённые у ненадёжных поставщиков, также способствуют преждевременному выходу из строя. Операторы должны убедиться, что все заменяемые уплотнения соответствуют исходным техническим характеристикам и совместимы с используемой гидравлической жидкостью.
Частицы загрязнений в гидравлической жидкости действуют как абразив, разрушая уплотнения изнутри. Пыль, металлические частицы и влага, проникающие через повреждённые фильтры или негерметичные отверстия, ускоряют деградацию уплотнений в обжимном станке для шлангов и фитингов. Соблюдение строгого графика замены фильтров и герметизация всех точек доступа предотвращают накопление загрязнений, которое в противном случае привело бы к преждевременному разрушению уплотнений.
Соединения между шлангами и фитингами представляют собой критические точки давления в гидравлическая машинка для опрессовки . Если обжим выполнен неполностью или некорректно, фитинг не способен сохранять герметичность под нагрузкой. Ослабленные соединения позволяют находящейся под давлением жидкости просачиваться через стыки: сначала это выглядит незначительно, но в конечном итоге приводит к существенной потере жидкости и отказу системы.
Операторы должны прикладывать точное усилие обжима для обеспечения правильной деформации феррулы и материала шланга. Недостаточный обжим оставляет зазоры, которые начинают протекать сразу же под давлением, тогда как чрезмерный обжим может повредить структуру шланга и ослабить соединение. Несогласованность в обучении операторов и их усталость часто приводят к нестабильному качеству обжима. Обжимное пресс-оборудование с встроенными манометрами и автоматизированными системами управления снижает вероятность человеческой ошибки и гарантирует стабильную прочность всех соединений.
Гидравлические шланги подвергаются изгибу, вибрации и циклическому изменению давления в ходе нормальной эксплуатации. После тысяч циклов армирующие слои внутри шланга ослабевают, а на внешней оболочке образуются микротрещины. Шланги, хранившиеся под солнечным светом или при экстремальных температурах, также подвержены ускоренной деградации материала. Регулярный визуальный осмотр на наличие трещин, вздутий и поверхностного износа помогает выявить шланги, приближающиеся к концу срока службы, до того, как они выйдут из строя катастрофически.
Помимо отказов отдельных компонентов, основная доля поломок гидравлических обжимных инструментов вызвана более широкими проблемами на уровне системы. Слабая культура технического обслуживания, отсутствие подготовки операторов и откладывание сервисных работ позволяют незначительным неисправностям накапливаться и перерасти в серьёзные отказы. Организации, которые рассматривают техническое обслуживание как второстепенную задачу, а не как стратегическую инвестицию, сталкиваются с более высоким уровнем простоев и сокращённым сроком службы оборудования.
Низкий уровень гидравлической жидкости вызывает кавитацию и приводит к недостатку подачи жидкости в насос, что снижает усилие обжима и способствует попаданию воздуха в систему. Загрязнённая или деградировавшая жидкость теряет свои смазочные свойства, повышая трение и выделение тепла по всей машине. Ежемесячные проверки уровня жидкости и ежеквартальные анализы её состояния позволяют выявить проблемы с качеством до того, как они приведут к повреждениям. Использование жидкости с правильной вязкостью по классификации ISO, указанной производителем, обеспечивает оптимальную производительность и долговечность компонентов.
Гидравлический насос является «сердцем» системы оборудования для опрессовки. При износе насоса возрастает внутренняя утечка, в результате чего меньший объём жидкости поступает в рабочие цилиндры, а усилие опрессовки снижается. Предохранительные клапаны, заедающие или неспособные поддерживать заданное давление, могут допускать опасные кратковременные скачки давления, приводящие к разрыву шлангов и повреждению уплотнений. Регулярное техническое обслуживание насоса, проверка давления и калибровка клапанов предотвращают возникновение этих критических отказов в непредвиденный момент.
Ранние признаки включают снижение усилия опрессовки, замедленную реакцию системы, видимые утечки жидкости в местах соединений, необычные шумы или вибрацию, а также повышение рабочей температуры выше нормы. Если для достижения требуемой деформации фитинга шланга требуется выполнить несколько операций опрессовки или показания манометра хаотично колеблются, необходимо немедленно провести осмотр, чтобы предотвратить полный отказ.
Большинство производителей рекомендуют полную замену жидкости каждые 1000–2000 рабочих часов или раз в год — в зависимости от того, что наступит раньше. Однако анализ жидкости может продлить интервалы замены, если уровень загрязнения остаётся низким. На предприятиях с высокой интенсивностью эксплуатации, где гидравлический инструмент для опрессовки работает непрерывно, может потребоваться более частая замена для поддержания чистоты системы и соответствия стандартам производительности.
Да, последовательное профилактическое обслуживание значительно снижает риск утечек и увеличивает срок службы оборудования. Ежемесячные визуальные осмотры, анализ жидкости один раз в квартал, замена уплотнений один раз в год и надлежащее обучение операторов создают основу для надёжной работы. Хотя износ неизбежен, плановое обслуживание позволяет выявлять проблемы на ранней стадии, до того как они перерастут в аварийные ремонты, останавливающие производство.
