 EN

what-causes-hydraulic-crimping-machine-failure-and-leaks, what-causes-hydraulic-crimping-machine-failure-and-leaks, /news
EN
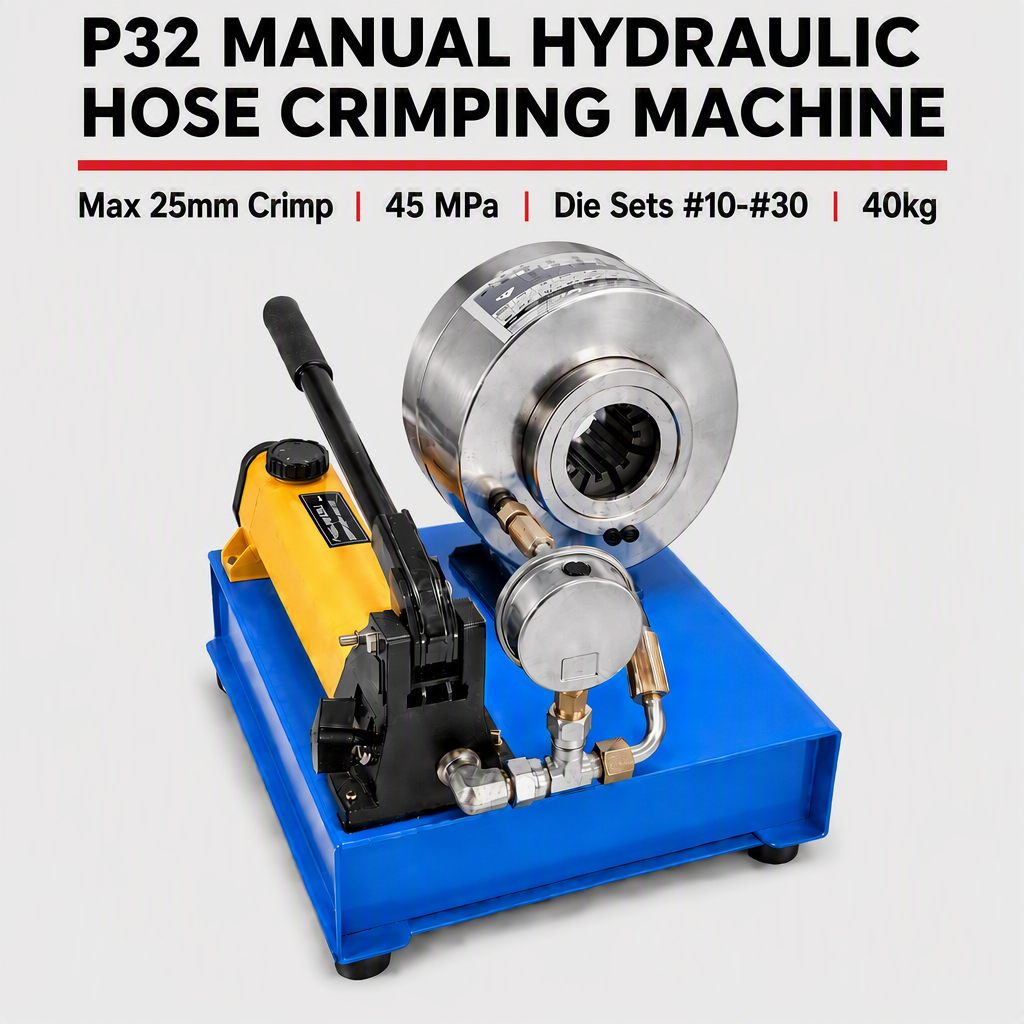
Ahydraulisk krimperingsmaskine er afgørende for at skabe sikre slangeforbindelser inden for industrielle, automobil- og byggeapplikationer. Mange operatører og vedligeholdelseshold oplever dog uventede fejl og utætheder, der forstyrer produktionsplanlægningen og kompromitterer effektiviteten i arbejdsgangen. At forstå de underliggende årsager til disse problemer er afgørende for at opretholde pålidelig ydelse og udvide udstyrets levetid.

Den primære årsag til fejl og utætheder på en hydraulisk klemmaskine er utilstrækkelige vedligeholdelsesrutiner, slid på komponenter og driftsmæssig belastning. Når hydrauliske systemer arbejder under tryk, forringes interne tætninger, slanger og fittings gradvist. Uden konsekvent forebyggende vedligeholdelse eskalerer små problemer til katastrofale nedbrud, der koster tid og penge at reparere.
Hydrauliske tætninger er den første forsvarslinje mod interne og eksterne utætheder i enhver klemmepresudstyr. Med tiden bliver elastomertætninger naturligt hårde og mister deres elasticitet, når de udsættes for høje temperaturer, forurening af hydraulikvæske og gentagne trykcyklusser. Når tætningerne svigter, undslipper trykvæske fra systemet, hvilket reducerer klemmekraften og får maskinen til at yde dårligere.
Overdreven varme accelererer forringelsen af tætninger i et hydraulisk klemmeværktøj. Når omgivelsestemperaturen stiger eller systemet kører kontinuerligt uden tilstrækkelig køling, bliver tætningsmaterialet skrøbeligt og mere udsat for revner. Ukompatible tætningsmaterialer eller lavkvalitets-tætninger købt fra upålidelige leverandører bidrager også til for tidlig svigt. Operatører skal sikre sig, at alle udskiftede tætninger svarer til de oprindelige specifikationer og er kompatible med den anvendte hydraulikvæske.
Partikelforurening i hydraulikvæske virker som et slibemiddel, der slidter tætninger indefra og ud. Støv, metalpartikler og fugt, der trænger ind gennem beskadigede filtre eller utætte tilslutningspunkter, forøger tætningsnedbrydningen i slangemuffe-krimperen. Ved at overholde en streng skifteplan for filtre og holde alle adgangspunkter tæt, undgås opbygning af forurening, der ellers vil ødelægge tætninger for tidligt.
Forbindelserne mellem slanger og muffe udgør kritiske trykpunkter i en hydraulisk krimperingsmaskine . Hvis krimpingen er ufuldstændig eller forkert, kan muffen ikke opretholde tætheden under belastning. Løse forbindelser tillader, at trykbehandlet væske siver ud fra samlingerne – hvilket oprindeligt ser ubetydeligt ud, men til sidst fører til betydelig væsketab og systemfejl.
Operatører skal anvende præcis klemmekraft for at opnå korrekt deformation af ferrulen og slange materialet. For svag klemning efterlader huller, der lækker straks under tryk, mens for stærk klemning kan beskadige slangen og svække forbindelsen. Uensartet træning og operatørens træthed fører ofte til varierende klemmekvalitet. Et klemmeapparat med indbyggede trykmålere og automatiserede styresystemer reducerer menneskelige fejl og sikrer konsekvent forbindelsesstyrke på alle fittings.
Hydraulikslanger udsættes for bøjning, vibration og trykcyklusser under normal drift. Efter tusindvis af cyklusser svækkes forstærkningslagene i slangen, og mikrorevner udvikler sig i yderste lag. Slanger, der opbevares i sollys eller ekstreme temperaturer, oplever også accelereret materienedbrydning. Regelmæssig visuel inspektion for revner, buler og overfladeudslidning hjælper med at identificere slanger, der nærmer sig deres levetid, inden de fejler katastrofalt.
Ud over enkelte komponentfejl skyldes de fleste hydrauliske klemværktøjsudfald bredere systemniveau-problemer. En dårlig vedligeholdelseskultur, mangel på operatørtræning og udsættelse af service giver mulighed for, at små problemer forværres til store fejl. Organisationer, der betragter vedligeholdelse som en eftertanke i stedet for en strategisk investering, oplever højere nedetid og kortere udstyrslevetid.
Lavt niveau af hydraulikvæske medfører kavitation og svækket pumpeydelse, hvilket reducerer klemkraften og indfører luft i systemet. Forurenet eller nedbrudt væske mister sin smøreevne, hvilket øger friktionen og varmeudviklingen i hele maskinen. Månedlige kontrol af væskens niveau samt kvartalsvise analysetests af væsken identificerer kvalitetsproblemer, inden de forårsager skade. Anvendelse af den korrekte ISO-viskositetsklasse, som fabrikanten specificerer, sikrer optimal ydelse og længere levetid for komponenterne.
Den hydrauliske pumpe er hjertet i et klemmeapparatssystem. Når pumpens slitage øger den interne lækkage, strømmer der mindre væske til arbejdscylindrene, og klemmekraften falder. Trykafbrydere, der sidder fast eller ikke regulerer trykket korrekt, kan tillade farligt høje trykspidser, der revner slanger og knuser tætninger. Regelmæssig vedligeholdelse af pumpen, tryktestning og kalibrering af ventiler forhindrer disse kritiske fejl i at opstå uventet.
Tidlige advarselstegn omfatter reduceret klemmekraft, langsom systemreaktion, synlig væskeudtrædning ved forbindelsespunkter, ualmindelig støj eller vibration samt højere driftstemperaturer end normalt. Hvis slangefittingsklemmemaskinen kræver flere klemninger for at opnå korrekt deformation, eller hvis trykmålerens aflæsninger svinger uregelmæssigt, kræves der straks inspektion for at forhindre fuldstændig svigt.
De fleste producenter anbefaler fuldstændige væskeudskiftninger hvert 1.000 til 2.000 driftstimer eller én gang årligt – alt efter hvad der kommer først. Væskeanalysetests kan dog forlænge intervallerne, hvis forureningens niveau forbliver lavt. Anlæg med høj anvendelse, der driver deres hydrauliske klemmeværktøj kontinuerligt, må muligvis udføre mere hyppige udskiftninger for at opretholde systemets renhed og ydeevnekrav.
Ja, konsekvent forebyggende vedligeholdelse reducerer risikoen for utætheder betydeligt og forlænger udstyrets levetid. Månedlige visuelle inspektioner, kvartalsvise væskeanalyser, årlig udskiftning af tætninger samt korrekt operatørtræning danner grundlaget for pålidelig drift. Selvom slitage er uundgåelig, opdager planlagt vedligeholdelse problemer tidligt – inden de eskalerer til nødrepairs, der standser produktionen.
