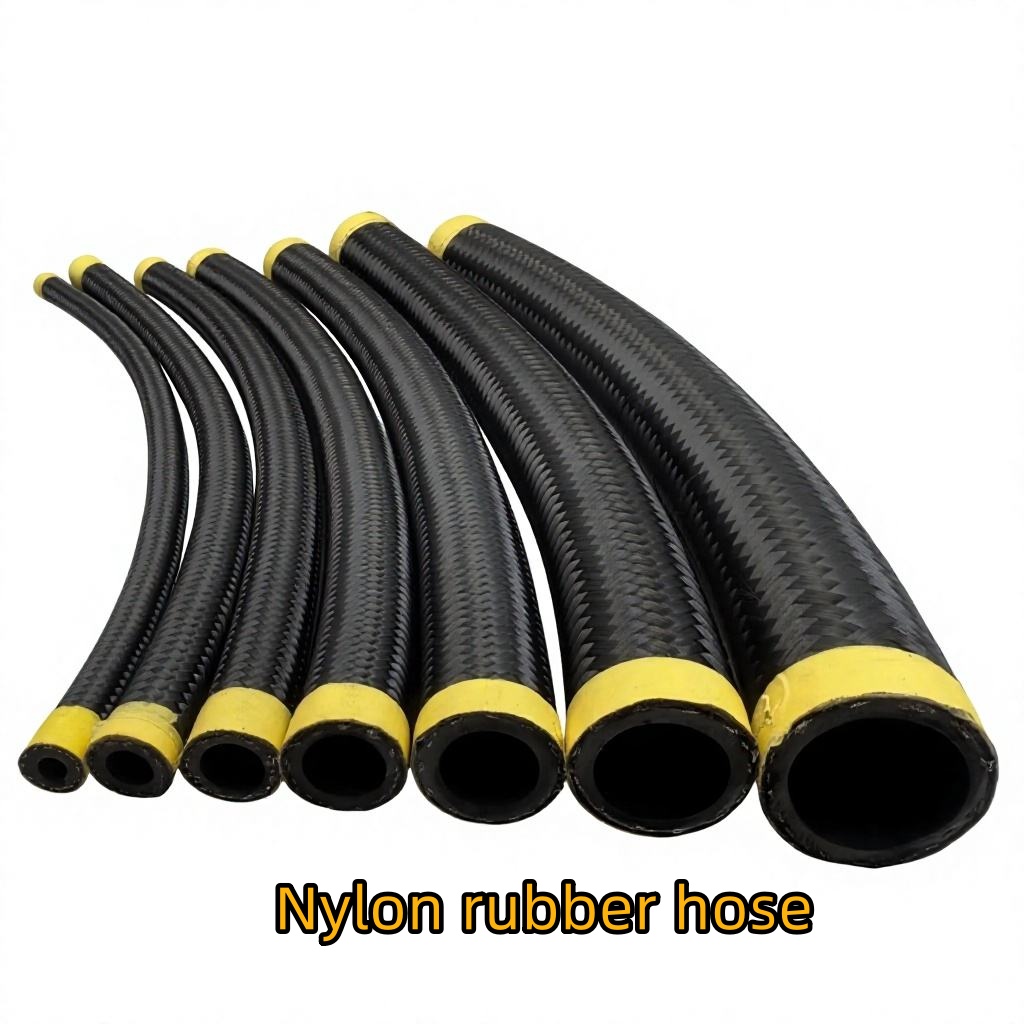
En sviktende fløyteledningen kan føre til katastrofale systemsvikt, sikkerhetsrisikoer og kostbare driftsavbrott. Uansett om det gjelder bilindustri, luft- og romfart eller industrielle applikasjoner, er det avgjørende å forstå de underliggende årsakene til slangedegradasjon for å opprettholde pålitelighet og unngå uventede lekkasjer. Sviktmechanismene bak vovede slangesystemer er komplekse og omfatter materiellutmattelse, miljøpåvirkning, monteringsfeil og driftsbelastninger som forsterkes over tid.
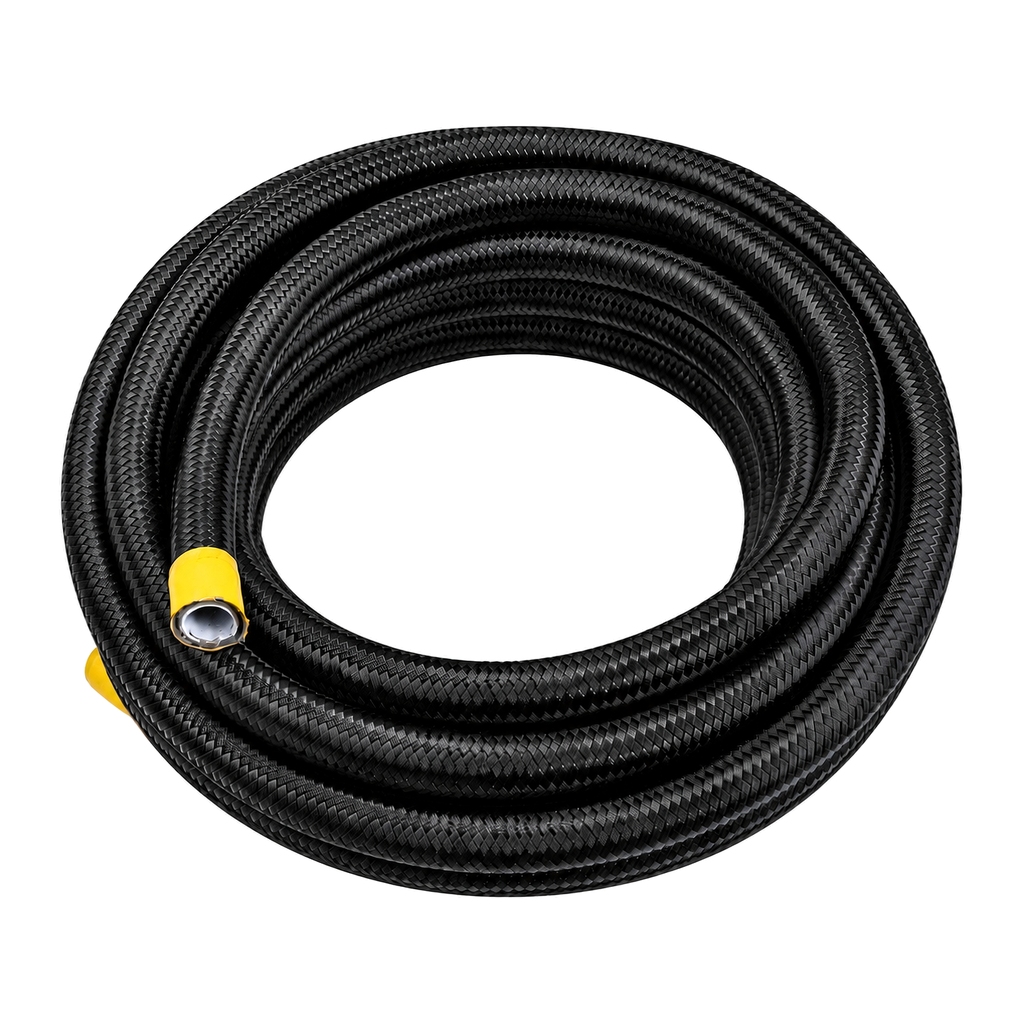
Brut på vevde slanger skjer ikke tilfeldig. De skyldes forutsigbare sviktmodeller som oppstår når slangen utsettes for forhold som overstiger dens konstruksjonsgrenser, eller når installasjons- og vedlikeholdsprosedyrer er utilstrekkelige. Ved å identifisere disse sviktmønstrene tidlig kan ingeniører og teknikere implementere forebyggende tiltak, forlenge slangens levetid og sikre systemets integritet i krevende industrielle miljøer.
Materialnedbrytning og miljøfaktorer
Ekstreme temperaturer og kjemisk eksponering
Miljøpåvirkning utgjør en av de viktigste årsakene til forringelse av flektede hydrauliske slanger. Når komponenter av rustfritt stål-flektede slanger opererer utenfor deres angitte temperaturområde, mister den indre elastomerrøret fleksibiliteten og begynner å bli hardt eller revne. Høye temperaturer akselererer nedbrytningen av polymerkjeder, mens frysetemperaturer gjør slangen skjør og utsatt for sprekking. Kjemisk eksponering forverrer denne skaden når væsken eller omgivelsene inneholder løsemidler, oljer eller korrosive forbindelser som trenger inn gjennom den ytre flekten og angriper det indre kjerne-materialet.
UV-stråling og ozonutsattelse utgjør spesielle risikoer for slanger som er montert utendørs eller i direkte sollys. Disse miljøpåvirkningene bryter ned den ytre beskyttelseslaget på den flektede bremseslangen, noe som reduserer dens motstand mot slitasje og tillater fuktighet å trenge inn. I marine og kystnære applikasjoner akselererer luft med saltinnhold korrosjonen av nettet, noe som svekker dets strukturelle integritet. Dårlige lagringsforhold før montering – for eksempel eksponering for ekstreme temperaturer eller direkte sollys – kan sette i gang materialnedbrytning allerede før slangen tas i bruk, noe som legger grunnlaget for tidlig svikt.
Korrosjon og svekking av netttråd
Den flektede stålarmaturen i en fløyteledningen systemet er utformet for å holde trykk, men korrosjon undergraver denne strukturelle funksjonen. Selv rustfrie stålslangekomponenter med metallvev kan utvikle overflatekorrosjon hvis fuktighet, salt eller aggressive kjemikalier kommer i kontakt med trådene. Når korrosjon starter, sprer den seg langs trådoverflaten og skaper spenningskonsentrasjonspunkter der bæreevnen faller kraftig. En korrodert vevtråd kan se hel ut fra utsiden, men brekke under normal driftstrykk fordi materialet er lokalt svekket.
Denne korrosjonsprosessen akselererer i miljøer der vann eller elektrolytter står i kontakt med slangen i lengre perioder. Skip, industrielle kjølesystemer og utendørsinstallasjoner er spesielt sårbare. Korroderte trådfragmenter kan også migrere inn i væskesystemet til slangen, noe som fører til filterblokkering og forurensningsproblemer som utløser sekundære feil nedstrøms i pumper, aktuatorer og reguleringsspenner.
Montering og driftsspenning
Feil montering og mekanisk skade
Mange feil med flektede slanger oppstår under monteringsfasen, ikke under normal drift. Å stramme tilkoblingsdelene for mye kan knuse den ytre flekten og skade den indre røret, noe som skaper interne spenningsfokuser som utløser sprekkdannelse. Å stramme tilkoblingsdelene for lite tillater derimot slangen å rotere eller bevege seg innenfor tilkoblingen, noe som fører til sveivslitasje som genererer partikler og gradvis løsning. Feil bøyning under montering – å bøye den flektede bremseslangen til en bue med mindre radius enn dens minimumsbøyingspåkrevd verdi – fører til permanent deformasjon og ujevn spenningsfordeling over flektrådene.
Skarpe kanter, ru monteringsbeslag og vibrasjonsavslitasjon er like skadelige. Hvis slangen gnir mot en skarp festeskruv, monteringspunkt eller ru overflate under systemdrift, slites den ytre vevet båndet bort og avdekker den indre røret for ekstern forurensning og trykkbelastning. Vibrasjoner i motorer, pumper og maskiner kan føre til at slangen svinger mot monteringsutstyr, noe som akselererer slitasje. Uten passende slangeklemmer, støtter og ruting for å unngå kontaktsteder, svikter selv en godt designet vevet hydraulisk slange for tidlig.
Trykkssykluser og utmattelsessvikter
Gjentatte trykksykluser fører til utmattelsesbrudd både i den indre røret og i den vevde forsterkningen. Hver trykkspiss og trykkavlastningssyklus påvirker slangeveggene elastisk og plastisk. Etter tusenvis eller millioner av sykluser dannes mikrosprekker ved feil eller spenningskonsentrasjoner, og spreker seg videre gjennom materialet. Den vevde hydraulikkslangen kan opprinnelig holde trykk, men den samlede skaden overstiger til slutt materialets gjenværende utmattelsesstyrke, noe som fører til brudd.
Denne utmattelsesmekanismen er spesielt aggressiv i applikasjoner med høyfrekvent trykkcykling, som for eksempel hydrauliske systemer på industrielle presseanlegg, raskt responsiverende aktuatorer eller regenerativ bremsesystemer i kjøretøyer. Systemer som opplever trykksprang som overstiger slangeens angitte arbeidstrykk akselererer utmattelsen betydelig. Overtrykkshendelser, selv om de er sjeldne, kan permanent skade slangen ved å flattne vevtrådene eller forårsake mikrorevner som fungerer som utgangspunkter for svikt under påfølgende normaltrykksykler.
Forurensning og vedlikeholdsproblemer
Intern forurensning og væskeforringelse
Forurensning inne i den flektede slangen fører til intern slitasje som svekker rørvæggen fra innsiden. Partikler som kommer inn i systemet gjennom utilstrekkelig filtrering, slitte tetninger eller skadde slangeender sirkulerer gjentatte ganger gjennom den flektede bremse-slangen og skraper og skårer den indre overflaten. Disse overflatefeilene reduserer den effektive veggtykkelsen på røret og skaper spenningskonsentrasjonssteder der brudd oppstår under trykk.
Væskeforringelse svekker ytterligere det flektede slangesystemet. Når hydraulisk eller bremsevæske oksiderer, absorberer fuktighet eller akkumulerer forurensninger, endres dens viskositets- og smøreegenskaper. Dårlig smøreevne akselererer slitasjen på den indre røret. Væske mettet med fuktighet fremmer korrosjon av flektrådene fra innsiden og mykner rørmaterialet, noe som reduserer dets evne til å holde trykk. Neglisjert utskifting av slanger og vedlikehold av væske fører til slangebrudd, selv om slangen i utgangspunktet er strukturelt intakt.
Manglende forebyggende inspeksjon og vedlikehold
Mange feil på hydrauliske slanger med flekt metallsluk kan unngås gjennom rutinemessig visuell inspeksjon og tidlig utskifting før feil oppstår. Systemer uten formelle inspeksjonsrutiner for slanger tillater at slitasje skrider fram uten kontroll, helt til katastrofal brudd inntreffer. Tidlige advarselstegn – som overflatekrepninger, fargeendringer, lekkasje av væske eller deformasjon av metallslukken – er synlige indikatorer på at slangen nærmer seg slutten av sin levetid, men systemer uten overvåking går glipp av disse signalene.
Planlagt utskifting av slanger basert på produsentens anbefalinger og faktiske driftsforhold er en grunnleggende vedlikeholdspraksis. Aldersrelatert herding av elastomerer akselererer etter fem til ti år, selv under milde forhold. Slanger i harde miljøer krever mer hyppig inspeksjon og utskifting. Driftsansvarlige som implementerer forebyggende utskiftningsprogrammer for slanger opplever betydelig færre nødfeil sammenlignet med ansvarlige som venter med utskifting inntil slangene svikter.
Ofte stilte spørsmål
Hva er den primære årsaken til svikt i flektede slanger i hydrauliske systemer?
Hovedårsaken varierer avhengig av anvendelse, men materiellutmattelse forårsaket av trykkvariasjoner i kombinasjon med miljømessig nedbrytning er mest vanlig. Overtrykkhendelser, feil montering og vibrasjonsrelatert slitasje fremskynder ofte svikten. Forurenset væske og utilstrekkelig vedlikehold forsterker disse grunnårsakene, noe som gjør forebygging via riktig montering, væskestyring og inspeksjon avgjørende for systemets pålitelighet.
Hvordan kan rustfritt stålvevd slange forhindre korrosjonsrelaterte svikt?
Rustfritt stålvevd slange gir bedre korrosjonsmotstand enn karbonstålvevd slange, og er derfor ideell for marin bruk, kystnære områder og kjemisk aggressive miljøer. Den rustfrie stålveven motstår overflaterust og pitting, noe som betydelig forlenger slangens levetid. Likevel krever også rustfritt stålvevd slange riktig vedlikehold, tilstrekkelig drenering for å unngå fuktakkumulering og beskyttelse mot ekstrem salteksponering for optimal ytelse under harde forhold.
Hvor ofte bør bremseslang med flettet armatur inspiseres eller byttes ut?
Rutinemessig visuell inspeksjon av bremseslang med flettet armatur bør utføres minst én gang årlig eller i henhold til anbefalingene fra bil- og systemprodusenten. De fleste hydrauliske og bremseslang fungerer trygt i fem til ti år under normale forhold, men strenge driftsmiljøer, høytrykks-sykluser, ekstreme temperaturer eller eksponering for forurensning kan kreve utskiftning hvert annet til femte år. Operatører bør bytte ut slanger som viser synlig skade, misfarging, sprøhet eller hvilken som helst lekkasje av væske umiddelbart, i stedet for å risikere svikt.
 EN