 EN

what-causes-braided-hose-failure-and-leaks, what-causes-braided-hose-failure-and-leaks, /news
EN
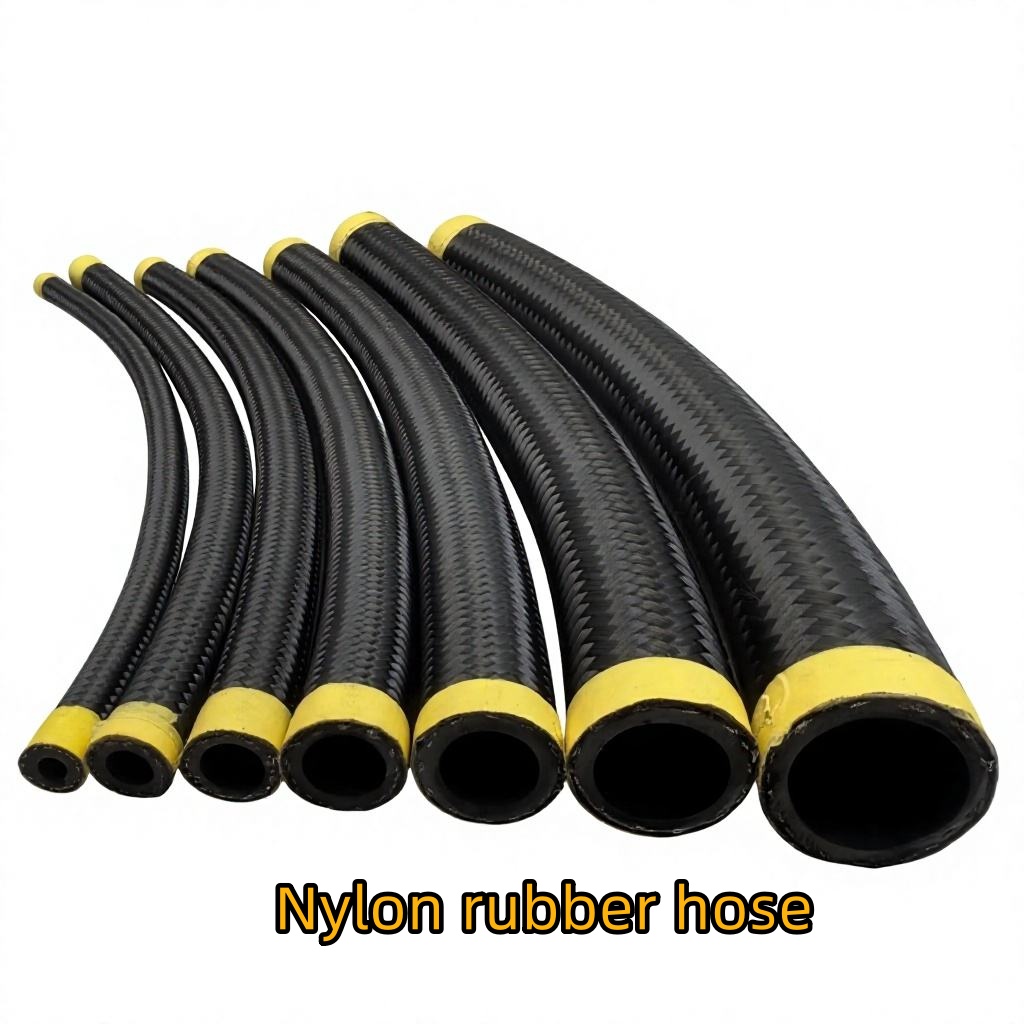
Awaria wąż pleciony może prowadzić do katastrofalnych awarii systemu, zagrożeń dla bezpieczeństwa oraz kosztownego przestoju. Niezależnie od zastosowania – motocyklowego, lotniczego czy przemysłowego – zrozumienie przyczyn degradacji węża jest kluczowe dla zapewnienia niezawodności i zapobiegania nieoczekiwanych wyciekom. Mechanizmy awarii w systemach wężów plecionych są złożone i obejmują zmęczenie materiału, oddziaływanie czynników środowiskowych, wady montażu oraz naprężenia eksploatacyjne, które nasilają się wraz z upływem czasu.
Awarie węży oplecionych nie występują przypadkowo. Powstają w wyniku przewidywalnych trybów uszkodzenia, które rozwijają się, gdy wąż narażony jest na warunki wykraczające poza jego zakres projektowy lub gdy praktyki montażu i konserwacji są niewystarczające. Wczesne rozpoznawanie tych wzorców uszkodzeń pozwala inżynierom i technikom na wdrożenie środków zapobiegawczych, wydłużenie czasu użytkowania węży oraz utrzymanie integralności systemu w wymagających środowiskach przemysłowych.
Napięcia środowiskowe stanowią jeden z głównych czynników przyspieszających degradację hydraulicznych węży oplecionych. Gdy elementy węży oplecionych ze stali nierdzewnej działają poza zakresem temperatur, dla którego zostały zaprojektowane, wewnętrzna rurka elastomerowa traci elastyczność i zaczyna się twardnieć lub pękać. Wysokie temperatury przyspieszają rozkład łańcuchów polimerowych, podczas gdy warunki mrozowe sprawiają, że wąż staje się kruchy i podatny na pęknięcia. Narażenie na czynniki chemiczne nasila te uszkodzenia, gdy ciecz lub otaczające środowisko zawiera rozpuszczalniki, oleje lub związki korozyjne przenikające przez zewnętrzną warstwę oplotu i atakujące materiał wewnętrznej rdzeniowej rurki.
Promieniowanie UV i narażenie na ozon stanowią szczególne zagrożenie dla węży montowanych na zewnątrz lub bezpośrednio na słońcu. Te czynniki środowiskowe powodują degradację zewnętrznej warstwy ochronnej plecionego węża hamulcowego, zmniejszając jego odporność na zużycie i umożliwiając przedostawanie się wilgoci. W zastosowaniach morskich i przybrzeżnych powietrze zawierające sól przyspiesza korozję plecionki, co wpływa negatywnie na jej wytrzymałość strukturalną. Nieodpowiednie warunki przechowywania przed montażem – np. narażenie na skrajne temperatury lub bezpośrednie działanie promieni słonecznych – mogą zapoczątkować degradację materiału jeszcze przed wprowadzeniem węża do eksploatacji, co zwiększa ryzyko wczesnego uszkodzenia.
Stalowa plecionka wzmacniająca w wąż pleciony system został zaprojektowany tak, aby wytrzymać ciśnienie, ale korozja podważa tę funkcję konstrukcyjną. Nawet elementy węży z płaszczem ze stali nierdzewnej mogą ulec korozji powierzchniowej, jeśli wilgoć, sól lub agresywne chemikalia będą kontaktować się z drutami siatki. Gdy korozja się rozpocznie, rozprzestrzenia się wzdłuż powierzchni drutów, tworząc punkty skupienia naprężeń, w których nośność zmniejsza się gwałtownie. Drut siatki poddany korozji może wyglądać zewnętrznie nienaruszony, lecz pęknąć przy normalnym ciśnieniu roboczym z powodu lokalnego osłabienia materiału.
Ten proces korozji przyspiesza w środowiskach, w których woda lub elektrolity pozostają w kontakcie z wężem przez dłuższy czas. Szczególnie narażone są statki, przemysłowe systemy chłodzenia oraz instalacje na zewnątrz budynków. Fragmenty skorodowanego drutu mogą również przenosić się do układu płynu węża, powodując zatykanie filtrów oraz problemy z zanieczyszczeniem, które prowadzą do awarii wtórnych w pompach, siłownikach i zaworach sterujących.
Wiele awarii rur elastycznych z przeplecioną powłoką ma miejsce już na etapie instalacji, a nie w trakcie normalnej eksploatacji. Nadmierny dokręt połączeń może spowodować zgniecenie zewnętrznej warstwy przeplecionej oraz uszkodzenie wewnętrznej rurki, co generuje wewnętrzne koncentratory naprężeń, które stają się miejscem powstawania pęknięć. Zbyt słaby dokręt z kolei umożliwia obracanie się lub przesuwanie się rury wewnątrz połączenia, powodując zużycie przez drgania (fretting), które generuje odpadki i stopniowe poluzowanie połączenia. Nieprawidłowe gięcie podczas instalacji – czyli gięcie rury hamulcowej z przeplecioną powłoką w promieniu mniejszym niż określony minimalny promień gięcia – powoduje stałe odkształcenie oraz nieregularny rozkład naprężeń w przewodach przeplecienia.
Ostre krawędzie, szorstkie uchwyty montażowe oraz ścieranie spowodowane wibracjami są jednakowo szkodliwe. Jeśli przewód hydrauliczny ociera się o ostry element mocujący, punkt montażu lub szorstką powierzchnię podczas pracy układu, zewnętrzna siatkowa osłona ulega ścieraniu i stopniowo znika, co odsłania wewnętrzną rurkę przed zanieczyszczeniami zewnętrznymi oraz naprężeniem wynikającym z ciśnienia. Wibracje silników, pomp i maszyn mogą powodować drgania przewodu względem elementów mocujących, przyspieszając zużycie. Bez odpowiednich zacisków do przewodów, podpór oraz prawidłowego prowadzenia przewodu — tak aby uniknąć miejsc kontaktu — nawet dobrze zaprojektowany przewód hydrauliczny z siatkową osłoną ulega awarii wcześniej niż przewidziano.
Powtarzające się cykle ciśnienia powodują zmęczeniowe uszkodzenie zarówno wewnętrznej rurki, jak i siatkowej warstwy wzmacniającej. Każdy skok i spadek ciśnienia wywołuje naprężenia w ścianach węża – zarówno sprężyste, jak i plastyczne. Po tysiącach lub milionach cykli mikropęknięcia powstają w miejscach wad materiału lub koncentracji naprężeń i rozprzestrzeniają się w jego strukturze. Wąż hydrauliczny z siatką może początkowo utrzymywać ciśnienie, ale kumulatywne uszkodzenia ostatecznie przekraczają pozostałą wytrzymałość materiału na zmęczenie, co prowadzi do pęknięcia.
Ten mechanizm zmęczeniowy jest szczególnie agresywny w zastosowaniach cyklicznego ciśnienia o wysokiej częstotliwości, takich jak układy hydrauliczne w prasach przemysłowych, siłowniki o szybkiej reakcji lub układy hamowania rekuperacyjnego w pojazdach. W układach, w których występują szczyty ciśnienia przekraczające nominalne ciśnienie robocze węża, proces zmęczenia przebiega znacznie szybciej. Zdarzenia nadciśnienia, nawet rzadkie, mogą trwale uszkodzić wąż poprzez spłaszczenie drutów siatki lub powstanie mikropęknięć, które stają się miejscami inicjacji awarii w kolejnych cyklach pracy przy normalnym ciśnieniu.
Zanieczyszczenie wewnątrz rurki oplecionej powoduje tarcie wewnętrzne, które osłabia ścianę rurki od środka. Cząstki przedostające się do układu przez niewłaściwe filtrowanie, zużyte uszczelki lub uszkodzone końcówki rurki krążą wielokrotnie przez oplecioną rurkę hamulcową, ścierając i zadrapując jej wewnętrzną powierzchnię. Te niedoskonałości powierzchniowe zmniejszają skuteczną grubość ściany rurki oraz tworzą miejsca koncentracji naprężeń, w których pod wpływem ciśnienia zaczyna się pęknięcie.
Degradacja płynu daje dalej szkodliwy wpływ na układ rurek oplecionych. Gdy płyn hydrauliczny lub hamulcowy ulega utlenieniu, pochłania wilgoć lub gromadzi zanieczyszczenia, zmieniają się jego lepkość i właściwości smarujące. Słabe właściwości smarujące przyspieszają zużycie wewnętrznej rurki. Płyn nasycony wilgocią sprzyja korozji drutów oplotu od strony wewnętrznej oraz mięknie materiał rurki, co obniża jej zdolność do wytrzymywania ciśnienia. Pomijanie przepłukiwania rurek oraz konserwacji płynu prowadzi ostatecznie do awarii rurki, nawet jeśli początkowo była ona strukturalnie bez zarzutu.
Wiele awarii hydraulicznych węży z plecioną powłoką można zapobiec dzięki rutynowej inspekcji wzrokowej oraz wymianie w odpowiednim czasie, zanim dojdzie do awarii. W systemach, w których nie stosuje się formalnych protokołów inspekcji węży, degradacja postępuje bezkontrolnie aż do katastrofalnego pęknięcia. Wczesne objawy — takie jak pęknięcia na powierzchni, zmiana barwy, wydzielanie się cieczy lub odkształcenie plecionki — są widocznymi sygnałami, że wąż zbliża się do końca swojego okresu użytkowania; jednak systemy bez monitoringu przegapiają te sygnały.
Zaplanowana wymiana węży zgodnie z zaleceniami producenta oraz rzeczywistymi warunkami eksploatacji to podstawowa praktyka konserwacyjna. Utrata elastyczności materiałów kauczukowych związana z wiekiem przyspiesza się po pięciu do dziesięciu latach, nawet przy łagodnych warunkach. Węże pracujące w trudnych środowiskach wymagają częstszych kontroli i cykli wymiany. Operatorzy systemów, którzy wprowadzają programy zapobiegawczej wymiany węży, odnotowują znacznie mniejszą liczbę awarii nagłych w porównaniu do operatorów czekających na uszkodzenie węży przed ich wymianą.
Główna przyczyna różni się w zależności od zastosowania, jednak najczęściej występującą przyczyną jest zmęczenie materiału spowodowane cyklicznymi zmianami ciśnienia w połączeniu z degradacją środowiskową. Zdarzenia nadciśnieniowe, nieprawidłowa instalacja oraz ścieranie wywołane wibracjami często przyspieszają awarię. Zanieczyszczona ciecz robocza i niewłaściwa konserwacja nasilają te podstawowe przyczyny, dlatego zapobieganie awariom poprzez prawidłową instalację, zarządzanie cieczą roboczą oraz regularne inspekcje jest kluczowe dla niezawodności systemu.
Rura z płaszczem ze stali nierdzewnej zapewnia znacznie lepszą odporność na korozję niż rura z płaszczem ze stali węglowej, co czyni ją idealnym rozwiązaniem w zastosowaniach morskich, przybrzeżnych oraz w środowiskach chemicznie agresywnych. Płaszcz ze stali nierdzewnej skutecznie przeciwdziała powstawaniu rdzy powierzchniowej i ubytków korozji punktowej, znacznie wydłużając czas eksploatacji rury. Należy jednak pamiętać, że nawet rura z płaszczem ze stali nierdzewnej wymaga odpowiedniej konserwacji, skutecznego odprowadzania wilgoci w celu zapobiegania jej gromadzeniu się oraz ochrony przed intensywnym oddziaływaniem soli w warunkach ekstremalnych.
Routine’owa wizualna kontrola zgrzewanych przewodów hamulcowych powinna odbywać się co najmniej raz w roku lub zgodnie z zaleceniami producenta pojazdu i systemu. Większość hydraulicznych przewodów hamulcowych działa bezpiecznie przez pięć do dziesięciu lat w warunkach normalnej eksploatacji, jednak surowe warunki pracy, cyklowanie pod wysokim ciśnieniem, skrajne temperatury lub narażenie na zanieczyszczenia mogą uzasadniać wymianę co dwa do pięciu lat. Operatorzy powinni natychmiast wymienić przewody wykazujące widoczne uszkodzenia, przebarwienia, kruchość lub jakiekolwiek wycieki płynu hamulcowego, zamiast ryzykować awarią.
